 EN
ポリプロピレン(PP)編織バッグ工場における生産効率の評価方法
工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

2026/08/19
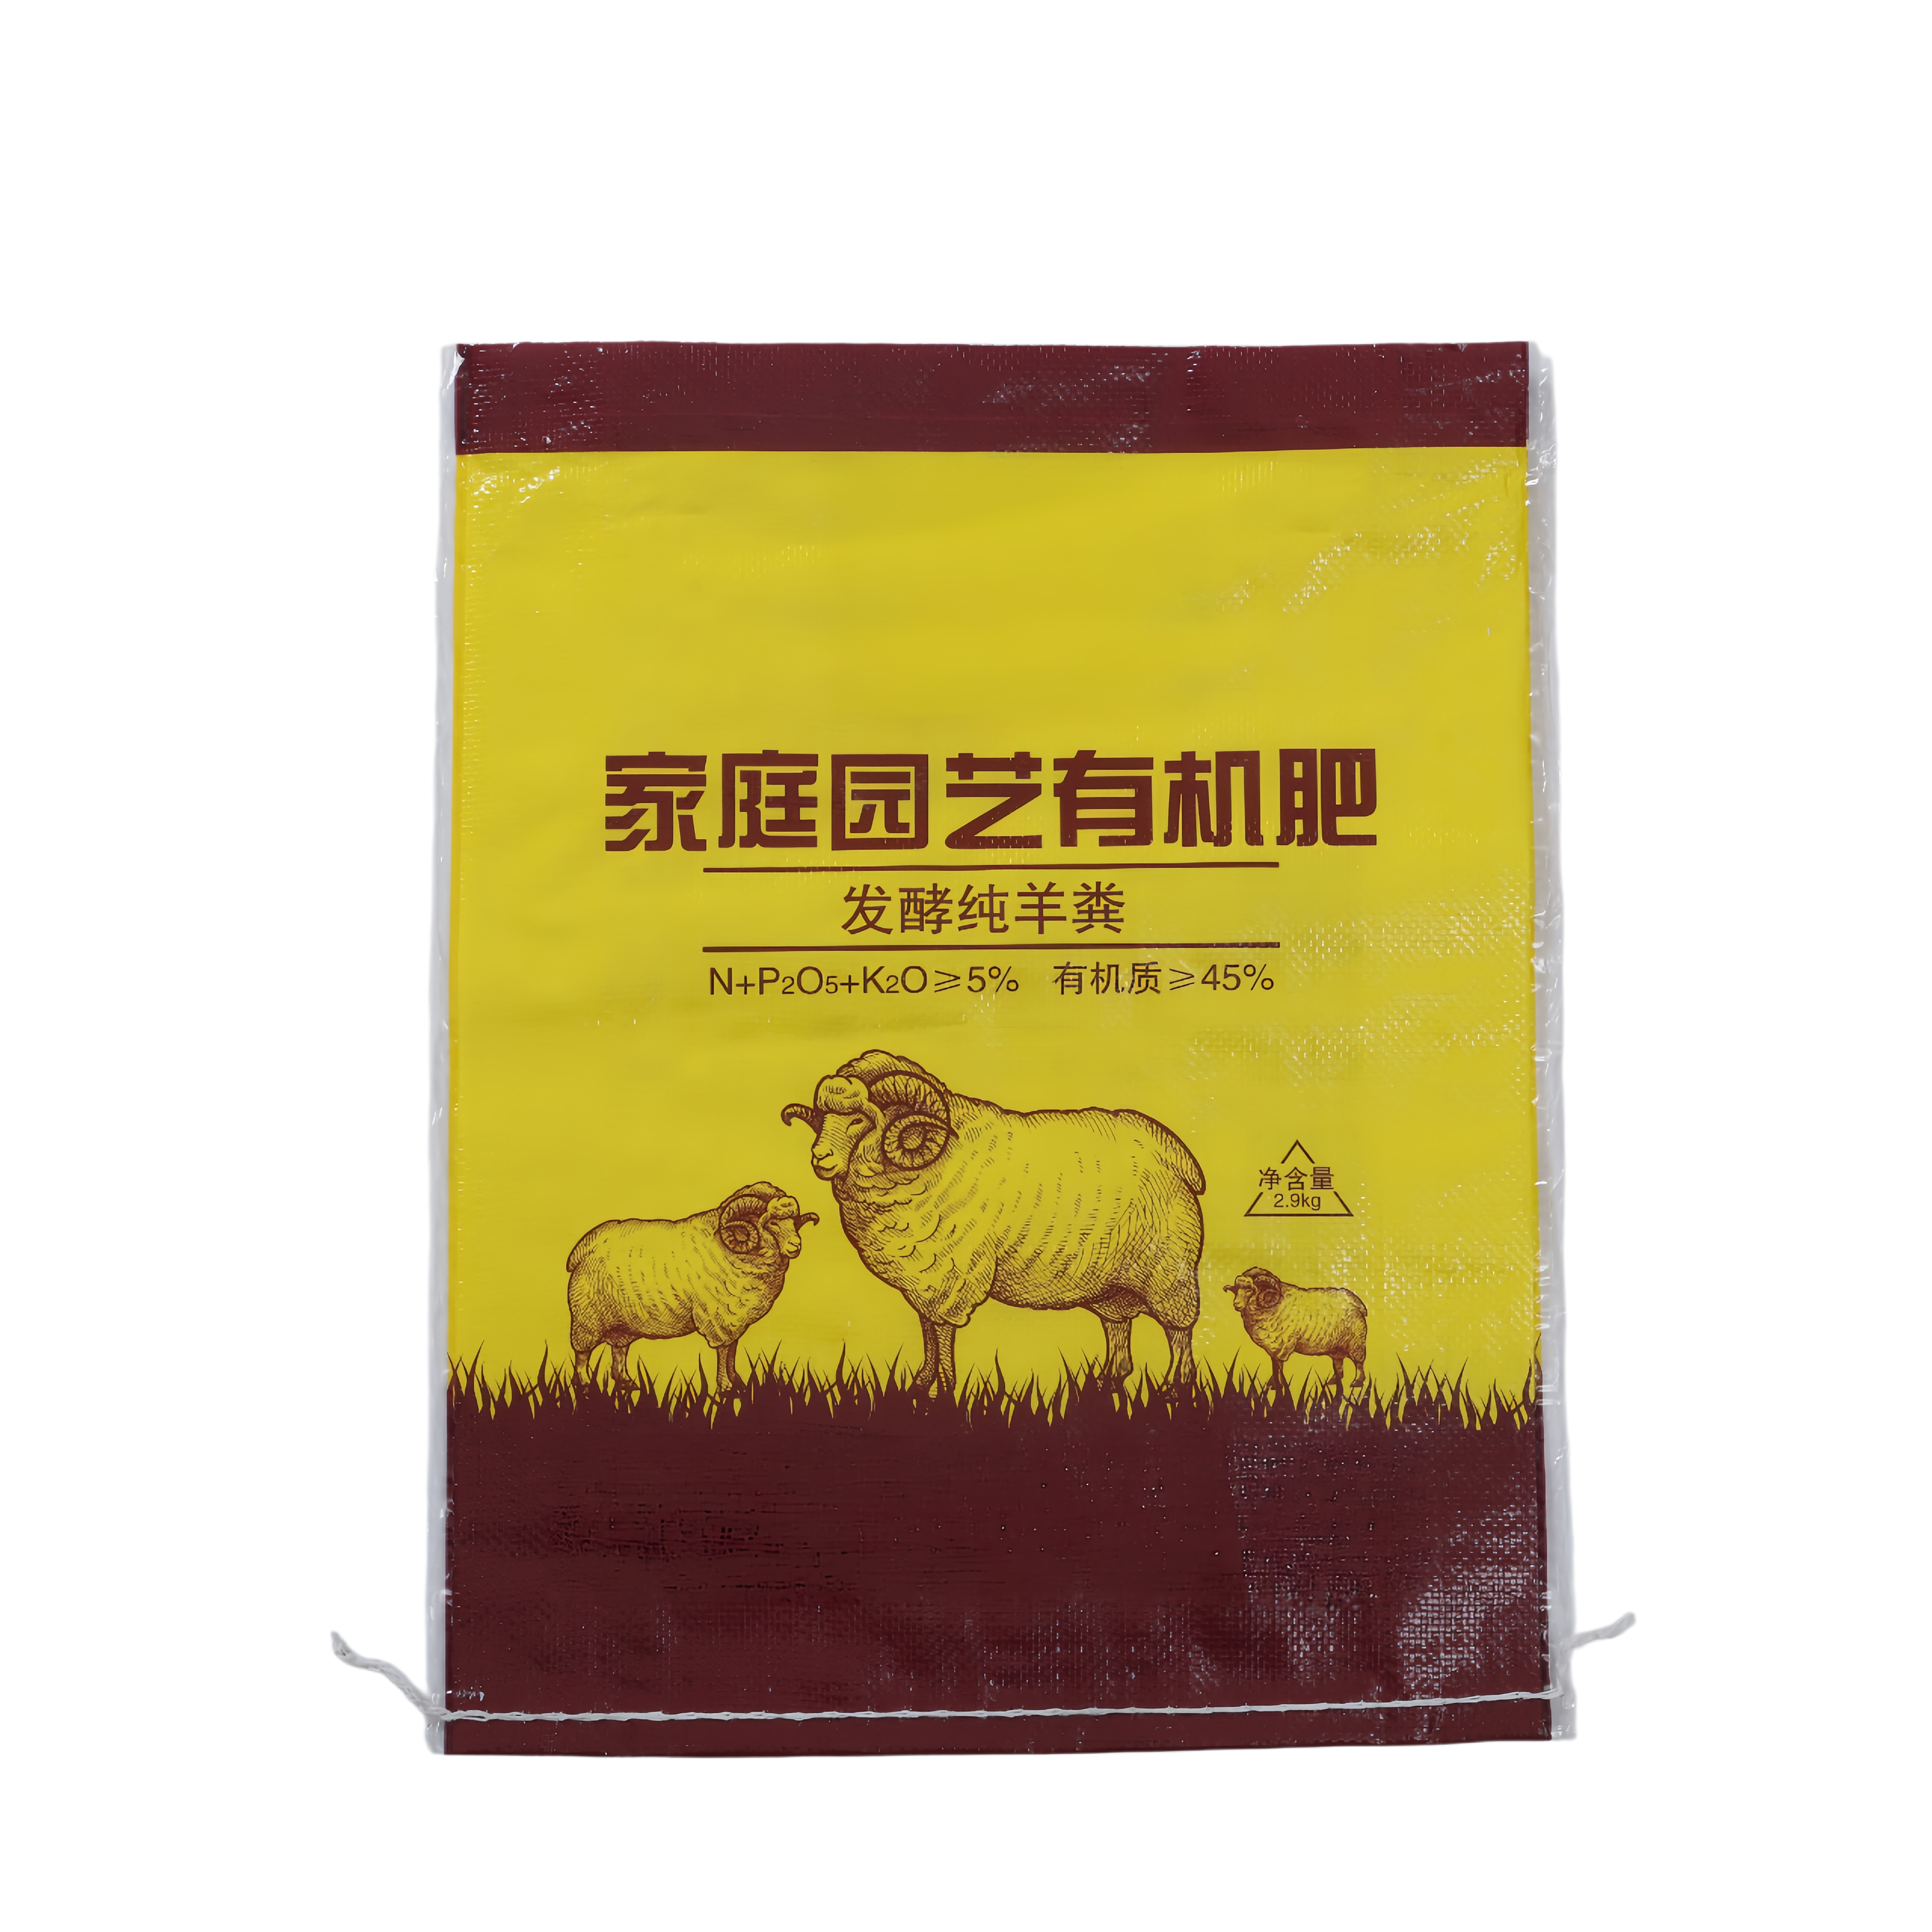
BOPP複合袋は、強度・耐湿性・高級感のある外観に優れており、食品・化学薬品・繊維・農産物など、多様な業界で広く包装材として用いられています。しかし、製造業者や最終ユーザーは、こうした袋が折り目に沿って亀裂や破れを起こすという困った問題に頻繁に直面しています。これにより、包装の信頼性や製品品質が損なわれてしまいます。この現象の原因を正しく理解し、的確な予防対策を講じることは、包装性能の維持およびサプライチェーン全体における無駄なロスの削減にとって極めて重要です。

この亀裂現象は、成形・充填・輸送工程において、折り目部分にポリプロピレンフィルムと接着剤層の複数層が引張応力を受けることで、材料の応力が集中することによって生じます。 BOPP複合バッグ 折りたたまれると、材料内のポリマー鎖が引き伸ばされ、再配列されて弱い部分が生じ、圧力や衝撃に対して亀裂が入りやすくなります。
積層PPバッグ設計における亀裂の主な原因は、BOPPフィルム層と接着剤層との相互作用にあります。ラミネーション工程で温度や圧力が不適切な場合、接着剤層がポリプロピレン表面と十分に分子レベルで結合せず、折り目ラインに沿って剥離領域が形成されます。この弱い界面は応力集中点となり、基材自体よりも先に破損し、折り目の形状に完全に一致した特徴的な亀裂パターンを生じさせます。BOPP編みバッグ構造は、剛性のある編み構造と比較的脆いラミネート被膜を組み合わせているため、特にこの現象に対して脆弱です。
バッグの保管、輸送、使用時の環境条件は、ポリマー鎖の柔軟性に大きく影響します。低温ではポリプロピレンの弾力性が低下し、材質がもろくなり、折り曲げ応力を受けた際に亀裂が入りやすくなります。一方、過度な湿度は接着剤層および紙・編み地基材の微小な膨潤を引き起こし、内部応力を生じさせ、もろさの効果をさらに増幅させます。印刷済み編み地バッグのデザインは特に敏感で、インク層が薄く硬い被膜を形成するため、応力集中部でのひび割れを防ぐための材質の屈曲性がさらに制限されます。
製造業者がBOPP包装に印刷グラフィックや保護コーティングを施すと、弾性率や熱膨張係数の異なる追加の材料層が導入されます。印刷インク膜は、基材であるBOPP編み袋の本来の柔軟性と一致しない硬度で硬化し、界面での剥離が生じやすい複合構造を形成します。コーティング層は応力集中部となり、機械的負荷を袋の幅全体に均等に分散させる代わりに、折り目部分に負荷を集中させます。このような層構造の不適合が、カスタム印刷済み編み袋の設計において、無印刷品と比較して亀裂発生率が高くなる主な原因です。
BOPPフィルムを基材に接着する際に使用される接着剤の配合は、折り目部の耐久性に直接影響を与えます。硬化が不十分な接着剤は粘着性が残り、強度が不足します。一方、過剰に硬化した接着剤はもろくなり、柔軟性を失います。最適な接着剤は、接着力と復元性のバランスを取る必要があります。これにより、積層構造が応力集中部で破断することなく、わずかに屈曲できるようになります。静的強度を重視して調整された配合で製造されたBOPP積層バッグは、動的な折りたたみサイクル下でしばしば破損します。これは、接着剤ネットワークが周期的な曲げひずみを吸収するために必要な分子鎖の柔軟性を備えていないためです。
効果的な予防策の一つとして、折り目が生じる可能性のある箇所に補強材を導入する方法があります。一部のメーカーでは、印刷済みの編織バッグ構造の内側に、あらかじめ定めた折り線に沿って柔軟性のあるポリマー製の細い帯状材を埋め込み、亀裂の発生を抑えるための応力分散領域を形成しています。あるいは、ラミネート加工されたポリプロピレン(PP)バッグの設計を最適化する方法として、折り目部分に厚手またはより柔軟な双向延伸ポリプロピレン(BOPP)フィルムを用いる、あるいはその部分のインク塗布密度を低減して素材本来の弾性を保つといった対策が挙げられます。また、コンピューター支援設計(CAD)および有限要素解析(FEA)を活用すれば、量産開始前に応力の分布パターンをシミュレーションし、重大な破損が生じやすい箇所を特定することが可能になっています。
現代のBOPP編織袋メーカーは、広い温度範囲および湿度条件下でも弾性を維持する特別に配合された接着剤を採用しています。こうした先進的な配合には、柔軟なポリマー鎖と可塑剤が含まれており、ラミネート接合部が基材とともに変形しても破断することなく追随できます。ラミネーション前にBOPPフィルム表面をプラズマ処理することで、接着剤の濡れ性が向上し、より均一で欠陥の少ない接合ラインが形成され、応力が均等に分散されるようになります。この表面処理を施したBOPP包装は、標準的なラミネーション方法と比較して、折り目部分の耐久性が通常40~60%向上します。
ラミネーション時の温度、圧力、ニップロール間隔の精度は、折り目による亀裂に耐える均一な接着層を形成するために不可欠です。工程管理が厳密に行われた条件下で製造されたBOPPラミネートバッグは、接着剤の硬化が均一であり、ラミネート構造全体で機械的特性が安定しているため、不良品が少なくなります。また、頻繁な折り曲げや取り扱い時の応力が想定されるポリプロピレン(PP)バッグ製品を開発する際には、硬度が低く、引張破断伸び率が高いBOPPフィルムを選定することが推奨されます。品質保証の手順には、繰り返し折り曲げ試験および環境変化サイクル試験を含め、量産投入前に耐久性を確認する必要があります。
折り線部では、材料が急激に曲がることで幾何学的な応力集中領域が生じ、ポリマー鎖および接着層が同時に最大限に伸びきる状態になります。平滑な表面とは異なり、折り目部分では、引張・圧縮・せん断という複数方向からのひずみが累積し、すべてが狭い帯域に集中します。また、接着剤による接合部は、この極端な曲げ応力をラミネーション工程が想定しておらず、さらに接着剤の分子ネットワークが袋の屈曲や繰り返し取り扱い時に亀裂の発生を防ぐために十分な速さで緩和できないため、最も弱い部位となります。
はい、より厚いBOPPフィルムは、曲げ応力をより大きな断面積に分散させることで局所的なひずみを低減するため、折り目部分での亀裂発生に対する耐性が高まります。また、結晶度が低い、あるいは分子量分布が広いBOPPフィルムは、破断伸びが大きくなる傾向があり、破断せずに柔軟に変形できます。ただし、フィルムの厚さを増すと材料費およびバッグの重量が上昇するため、メーカーは、用途に応じて具体的なフィルムのグレードや厚さを試験し、耐久性の向上と経済性とのバランスを取る必要があります。
冷蔵庫内などの10℃未満の低温環境では、ポリマー鎖の動きが制限され、BOPPフィルムおよび接着剤層が著しくもろくなり、袋の取り扱いや折りたたみ時に亀裂が入りやすくなります。また、高湿度環境下では、紙基材および接着剤が水分を吸収し、内部に膨張応力が生じ、ラミネート構造にあらかじめ応力が加わることで、さらに折りたたむ際のひずみに対する耐性が低下します。一方、温度18~25℃、相対湿度40~60%という管理された環境で保管された袋は、温度・湿度の極端な条件にさらされた袋と比較して、折り目部分の耐久性が一貫して優れています。

工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

素材選定、ラベリング、保管、教育訓練といった、化学用編織バッグにおいて実証済みの手法を用いて、法規制への適合と作業員の安全を確保しましょう。

PP編み袋の製造工程全体を解説——押出・編織から印刷・品質管理まで。効率性・コンプライアンス・投資対効果(ROI)を高めるためのプロセスガイドを今すぐダウンロード。

袋の強度不足や材料ロスの多さにお悩みですか? 強くて低コストなPP編み袋を実現するための押出・テープ引抜技術を習得し、生産ラインを最適化しましょう。

不良品や顧客からの返品に悩んでいませんか?編織バッグ生産ラインで絶対に外せない5つの品質チェックポイントをご紹介します
あなたのPP編み袋工場に最適な自動化レベルはどれですか?コスト、品質、拡張性の観点から、手作業からインダストリー4.0システムまでを比較しましょう。
ポリプロピレン製織布バッグおよびフレキシブル包装ソリューションに関する詳細については、お気軽にお問い合わせください。
メールアドレス
住所
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

