 EN
Cara Menilai Efisiensi Produksi di Pabrik Kantong Tenun PP
Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

2026/08/19
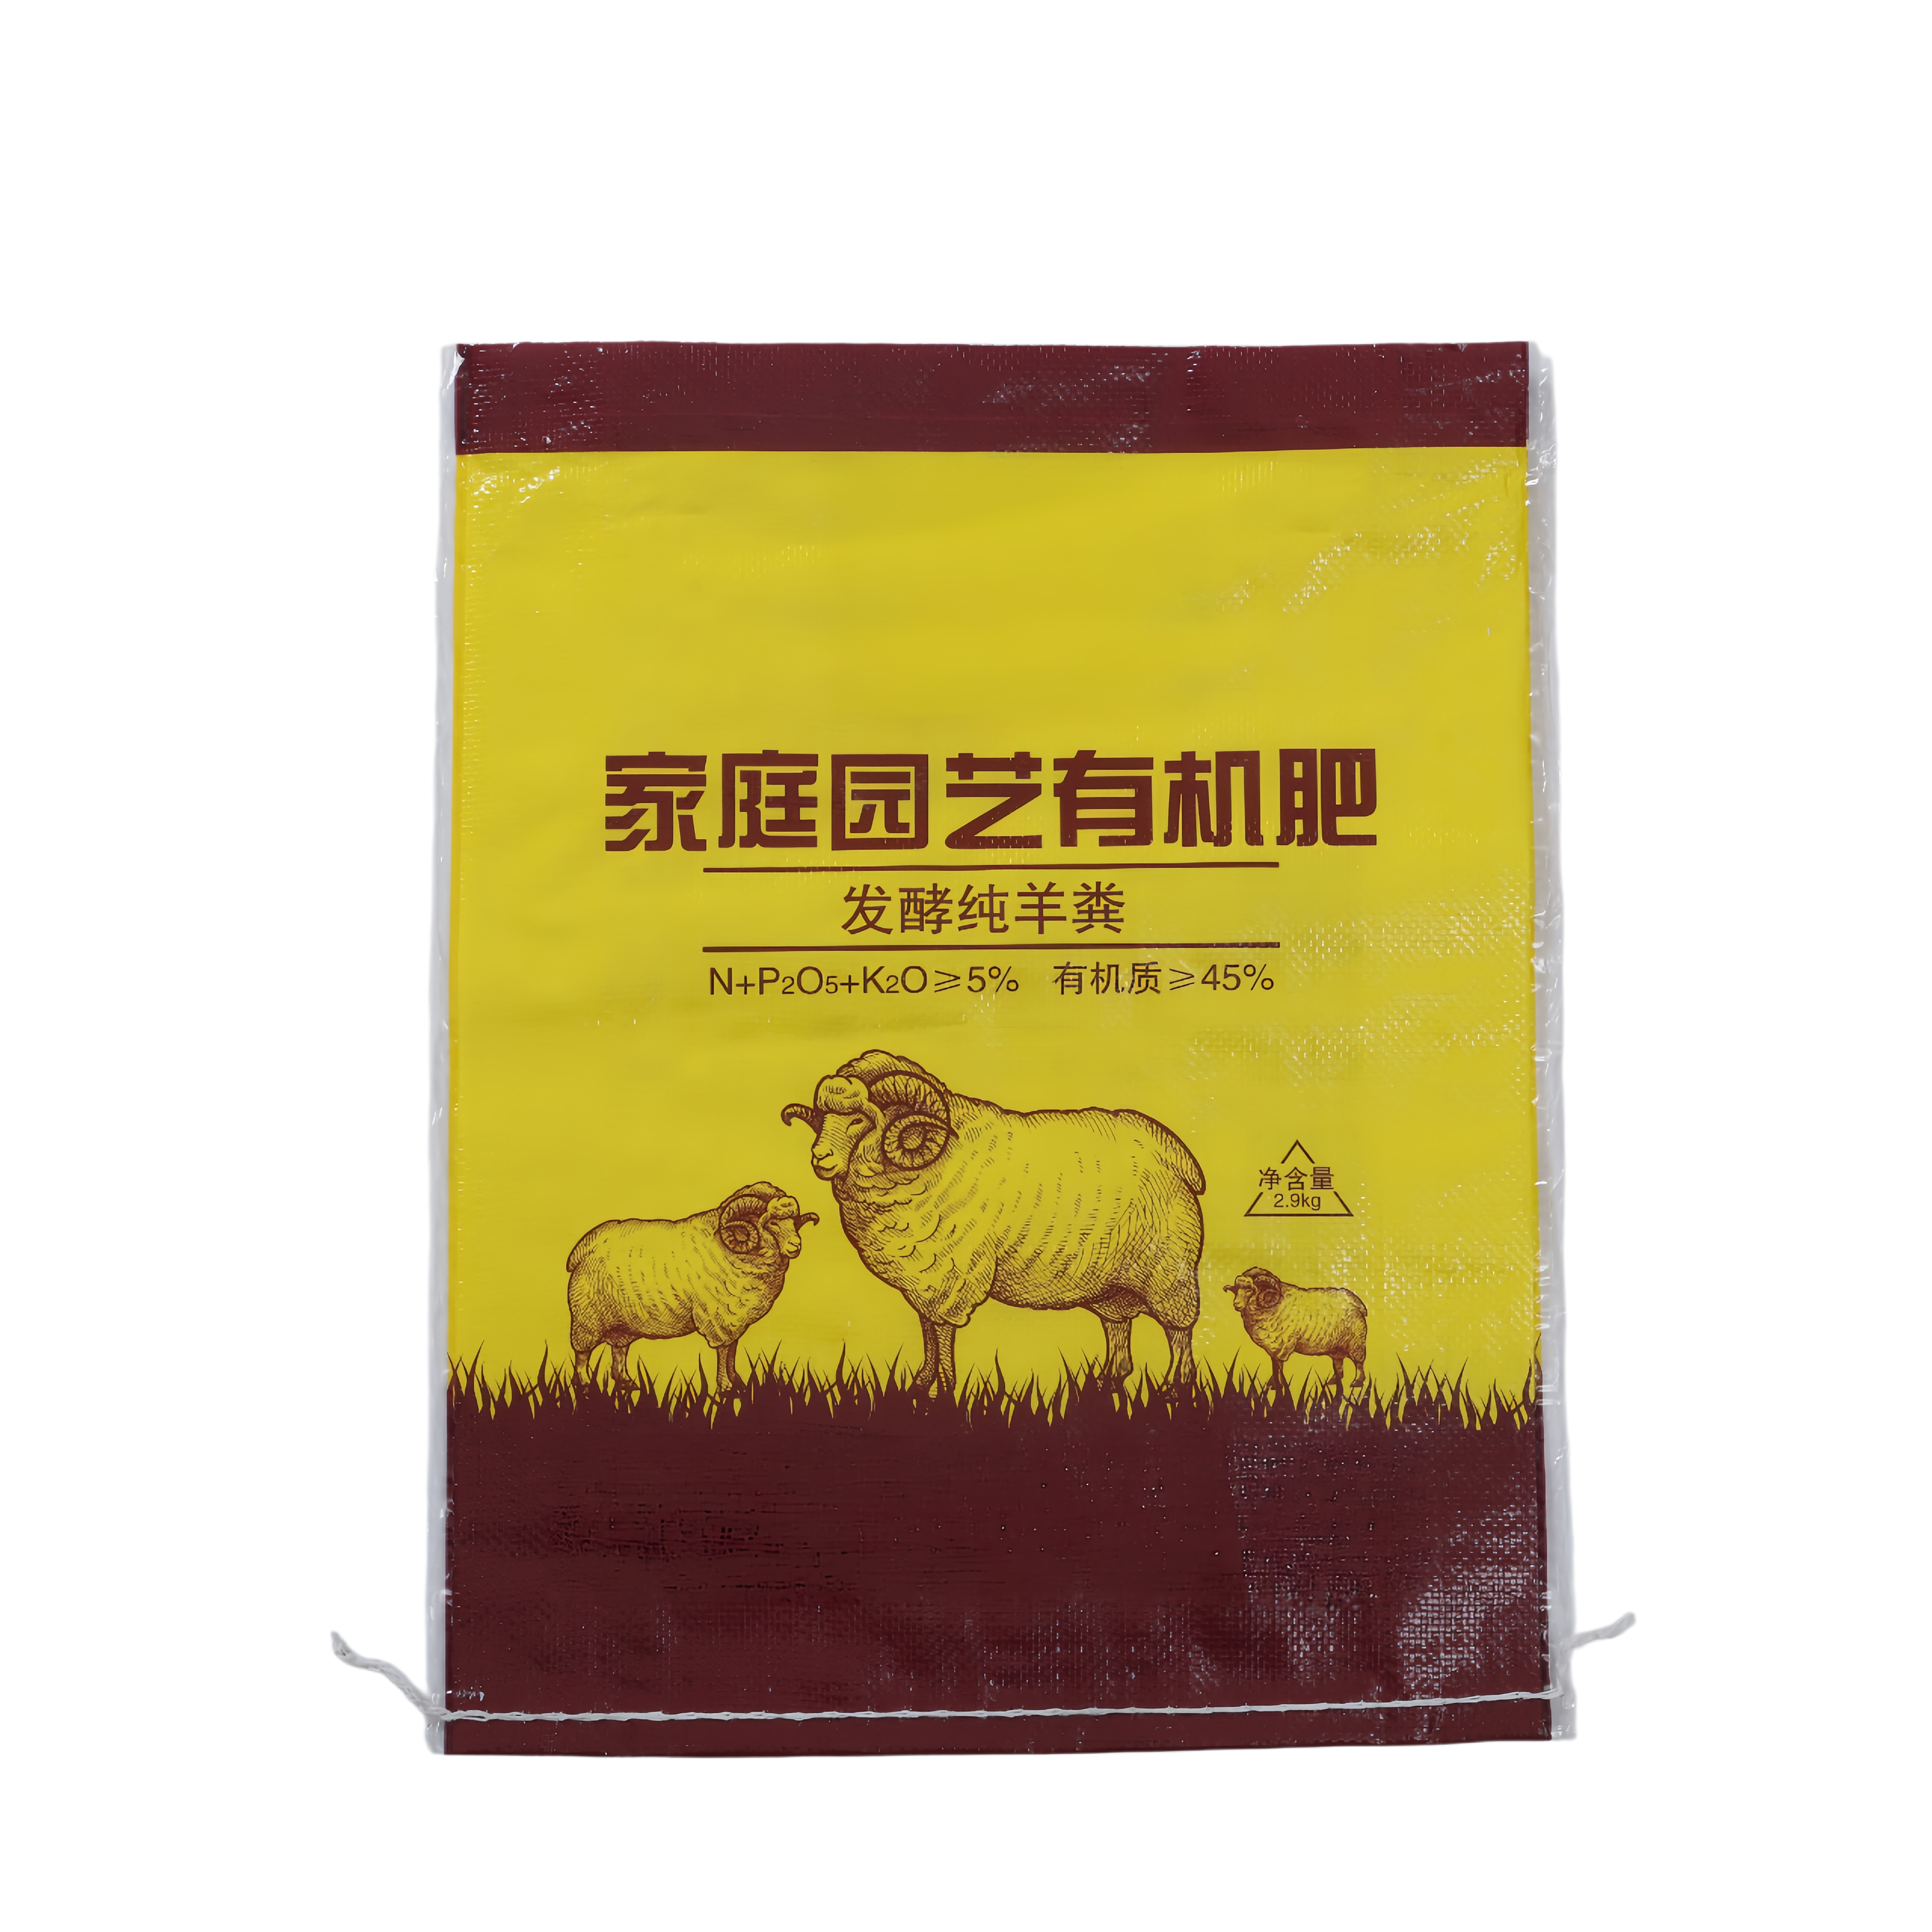
Kantong laminasi BOPP banyak digunakan di berbagai industri untuk mengemas makanan, bahan kimia, tekstil, dan produk pertanian karena kekuatannya, ketahanan terhadap kelembapan, serta tampilan profesionalnya. Namun, produsen dan pengguna akhir sering mengalami masalah yang mengganggu: kantong-kantong ini retak atau robek di sepanjang garis lipatan, sehingga mengurangi integritas kemasan dan kualitas produk. Memahami penyebab terjadinya hal ini serta menerapkan strategi pencegahan yang tepat sangat penting untuk menjaga kinerja kemasan dan meminimalkan limbah mahal di seluruh rantai pasok.

Fenomena retak terjadi karena konsentrasi tegangan material di titik lipatan, di mana beberapa lapisan film polipropilena dan lapisan perekat mengalami gaya tarik saat proses pembentukan, pengisian, dan pengangkutan. Ketika suatu Kantong Laminasi BOPP dilipat, rantai polimer di dalam bahan tersebut meregang dan tersusun ulang, menciptakan titik lemah yang lebih rentan terbelah di bawah tekanan atau benturan.
Penyebab utama retak pada desain kantong pp berlapis terletak pada interaksi antara lapisan film BOPP dan ikatan perekat. Ketika proses laminasi dilakukan pada suhu atau tekanan yang tidak tepat, lapisan perekat mungkin tidak mencapai integrasi molekuler penuh dengan permukaan polipropilena, sehingga terbentuk zona delaminasi sepanjang garis lipatan. Antarmuka yang lemah ini menjadi titik konsentrasi tegangan yang gagal sebelum bahan dasarnya sendiri, menghasilkan pola pembelahan khas yang mengikuti geometri lipatan secara tepat. Konstruksi kantong anyaman BOPP sangat rentan karena menggabungkan struktur anyaman kaku dengan lapisan pelapis laminasi yang relatif rapuh.
Kondisi lingkungan selama penyimpanan, pengangkutan, dan penggunaan kantong secara signifikan memengaruhi fleksibilitas rantai polimer. Suhu dingin mengurangi elastisitas polipropilena, sehingga bahan menjadi lebih rapuh dan rentan retak ketika mengalami tekanan lipatan. Sebaliknya, kelembapan berlebih dapat menyebabkan pembengkakan mikro pada lapisan perekat serta substrat kertas atau anyaman, menciptakan tegangan internal yang memperparah efek kerapuhan. Desain kantong anyaman cetak sangat sensitif karena lapisan tinta menambahkan pelapis tipis dan kaku yang semakin mengurangi kemampuan bahan melentur tanpa retak di titik-titik tekanan.
Ketika produsen menerapkan grafis cetak atau lapisan pelindung pada kemasan BOPP, mereka menambahkan lapisan bahan tambahan dengan modulus elastisitas dan laju ekspansi termal yang berbeda. Lapisan tinta cetak mengeras hingga mencapai kekerasan yang tidak sesuai dengan fleksibilitas alami bahan tas anyaman BOPP dasar, sehingga membentuk struktur komposit yang rentan terhadap delaminasi di antarmuka. Lapisan pelapis berfungsi sebagai konsentrator tegangan yang memusatkan beban mekanis pada garis lipat, bukan mendistribusikannya secara merata sepanjang lebar tas. Ketidaksesuaian struktur berlapis ini merupakan salah satu alasan utama mengapa desain tas anyaman khusus yang dicetak sering mengalami tingkat retak lebih tinggi dibandingkan varian tanpa cetak.
Formulasi perekat yang digunakan untuk menempelkan film BOPP ke bahan substrat secara langsung memengaruhi ketahanan garis lipat. Perekat yang kurang matang tetap lengket dan lemah, sedangkan perekat yang terlalu matang menjadi rapuh dan tidak lentur. Perekat optimal harus mencapai keseimbangan antara kekuatan ikatan dan ketahanan, sehingga struktur laminasi dapat sedikit melentur tanpa robek di titik konsentrasi tegangan. Kantong laminasi BOPP yang diproduksi dengan formulasi yang dioptimalkan untuk kekuatan statis sering gagal saat mengalami siklus lipat dinamis karena jaringan perekatnya kehilangan fleksibilitas rantai molekuler yang diperlukan guna menyerap regangan lentur berulang.
Salah satu pendekatan pencegahan yang efektif melibatkan penerapan penguat pada lokasi lipatan yang diprediksi. Beberapa produsen menanamkan pita sempit bahan polimer fleksibel di sepanjang bagian dalam struktur kantong tenun cetak pada garis lipatan yang telah ditentukan sebelumnya, sehingga membentuk zona distribusi tekanan yang mencegah timbulnya retakan. Sebagai alternatif, desain kantong laminasi pp dapat dioptimalkan dengan menggunakan film BOPP yang lebih tebal atau lebih fleksibel di wilayah lipatan, atau dengan mengurangi kepadatan lapisan tinta di area-area tersebut guna mempertahankan elastisitas bahan. Desain berbantuan komputer dan analisis elemen hingga kini memungkinkan produsen memodelkan pola distribusi tekanan serta mengidentifikasi zona kegagalan kritis sebelum proses produksi dimulai.
Produsen tas anyaman BOPP modern mengadopsi perekat khusus yang dirancang khusus, yang mampu mempertahankan elastisitasnya dalam rentang suhu dan kondisi kelembapan yang lebih luas. Formulasi canggih ini mengandung rantai polimer fleksibel serta plasticizer yang memungkinkan ikatan laminasi bergerak bersama substrat tanpa mengalami robekan. Perlakuan permukaan plasma terhadap film BOPP sebelum proses laminasi meningkatkan kemampuan basah perekat dan menciptakan garis ikatan yang lebih seragam serta bebas cacat, sehingga mendistribusikan tekanan secara lebih merata. Kemasan BOPP yang menjalani persiapan permukaan semacam ini umumnya menunjukkan peningkatan ketahanan lipatan sebesar 40 hingga 60 persen dibandingkan metode laminasi standar.
Presisi dalam suhu laminasi, tekanan, dan jarak antar rol nip sangat penting untuk menciptakan garis ikatan yang konsisten sehingga tahan terhadap retak akibat lipatan. Kantong laminasi BOPP yang diproduksi dengan pengendalian proses ketat mengalami lebih sedikit cacat karena pengeringan perekat bersifat seragam dan struktur laminasi mempertahankan sifat mekanis yang konsisten di seluruh permukaan lembaran. Produsen juga harus memilih film BOPP dengan nilai kekerasan lebih rendah serta nilai elongasi pada saat putus lebih tinggi ketika merancang produk kantong pp laminasi yang ditujukan untuk aplikasi yang melibatkan pelipatan berulang atau tekanan penanganan. Protokol jaminan mutu harus mencakup uji lipat berulang dan uji siklus lingkungan guna memverifikasi daya tahan sebelum penerapan produksi penuh.
Garis lipat menciptakan zona konsentrasi tegangan geometris di mana bahan membengkok secara tajam, sehingga rantai polimer dan lapisan perekat mencapai batas peregangan maksimum secara bersamaan. Berbeda dengan permukaan datar, wilayah lipatan mengalami regangan kumulatif dari berbagai arah—peregangan, kompresi, dan geser—semuanya terkonsentrasi dalam pita sempit. Ikatan perekat pada lipatan paling lemah karena proses laminasi tidak memperhitungkan tegangan lentur ekstrem ini, dan jaringan molekuler perekat tidak mampu relaksasi cukup cepat untuk mencegah inisiasi retak ketika kantong dilipat atau ditangani berulang kali.
Ya, film BOPP yang lebih tebal umumnya memberikan ketahanan lebih besar terhadap retak di garis lipat karena mendistribusikan tegangan lentur pada area penampang yang lebih luas, sehingga mengurangi intensitas regangan lokal. Selain itu, film BOPP yang diproduksi dengan tingkat kristalinitas lebih rendah atau distribusi berat molekul yang lebih lebar menunjukkan sifat elongasi saat putus yang lebih tinggi, memungkinkannya melentur tanpa pecah secara instan. Namun, peningkatan ketebalan film menaikkan biaya bahan dan berat kantong, sehingga produsen harus menyeimbangkan peningkatan daya tahan dengan kendala ekonomi melalui pengujian tingkat film dan nilai ketebalan tertentu untuk aplikasi yang dituju.
Suhu penyimpanan dingin di bawah 10 derajat Celsius mengurangi mobilitas rantai polimer dan membuat lapisan film BOPP serta perekat menjadi jauh lebih rapuh, sehingga meningkatkan kerentanan terhadap retak saat kantong ditangani atau dilipat. Lingkungan dengan kelembapan tinggi menyebabkan substrat kertas dan perekat menyerap uap air, menciptakan tegangan pembengkakan internal yang memberi tekanan awal pada struktur laminasi dan mengurangi toleransi sisanya terhadap regangan lipatan tambahan. Kantong yang disimpan dalam kisaran suhu dan kelembapan terkendali (antara 18 hingga 25 derajat Celsius dengan kelembapan relatif 40 hingga 60 persen) secara konsisten menunjukkan ketahanan garis lipat yang unggul dibandingkan kantong yang terpapar kondisi ekstrem suhu atau kelembapan.

Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

Pastikan kepatuhan regulasi dan keselamatan pekerja dengan metode terbukti untuk kantong tenun bahan kimia—pemilihan material, pelabelan, penyimpanan, dan pelatihan.

Temukan seluruh alur manufaktur tas tenun PP—mulai dari ekstrusi & penenunan hingga pencetakan & pengendalian kualitas. Tingkatkan efisiensi, kepatuhan regulasi, dan ROI. Unduh panduan proses sekarang.

Mengalami masalah tas yang lemah atau limbah bahan berlebih? Kuasai teknologi ekstrusi dan penarikan tape untuk menghasilkan tas tenun PP yang lebih kuat dan lebih murah. Optimalkan lini produksi Anda sekarang.

Mengalami kesulitan akibat cacat atau retur pelanggan? Temukan 5 titik pemeriksaan kualitas yang wajib diterapkan di sepanjang jalur produksi kantong tenun Anda
Tingkat otomasi mana yang tepat untuk pabrik tas anyaman PP Anda? Bandingkan sistem manual dengan sistem Industri 4.0 berdasarkan biaya, kualitas, dan skalabilitas.
Hubungi kami untuk informasi lebih lanjut mengenai kantong anyaman polipropilen dan solusi kemasan fleksibel.
Tel.
Surel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

