 EN
Paano Suriin ang Kawastuhan ng Produksyon sa Isang Pabrika ng PP Woven Bag
Alamin ang 4 mahahalagang sukatan ng produksyon—throughput, rate ng depekto, equipment uptime, at on-time delivery—para masigurong maaasahan ang mga pabrika.

2026/09/22
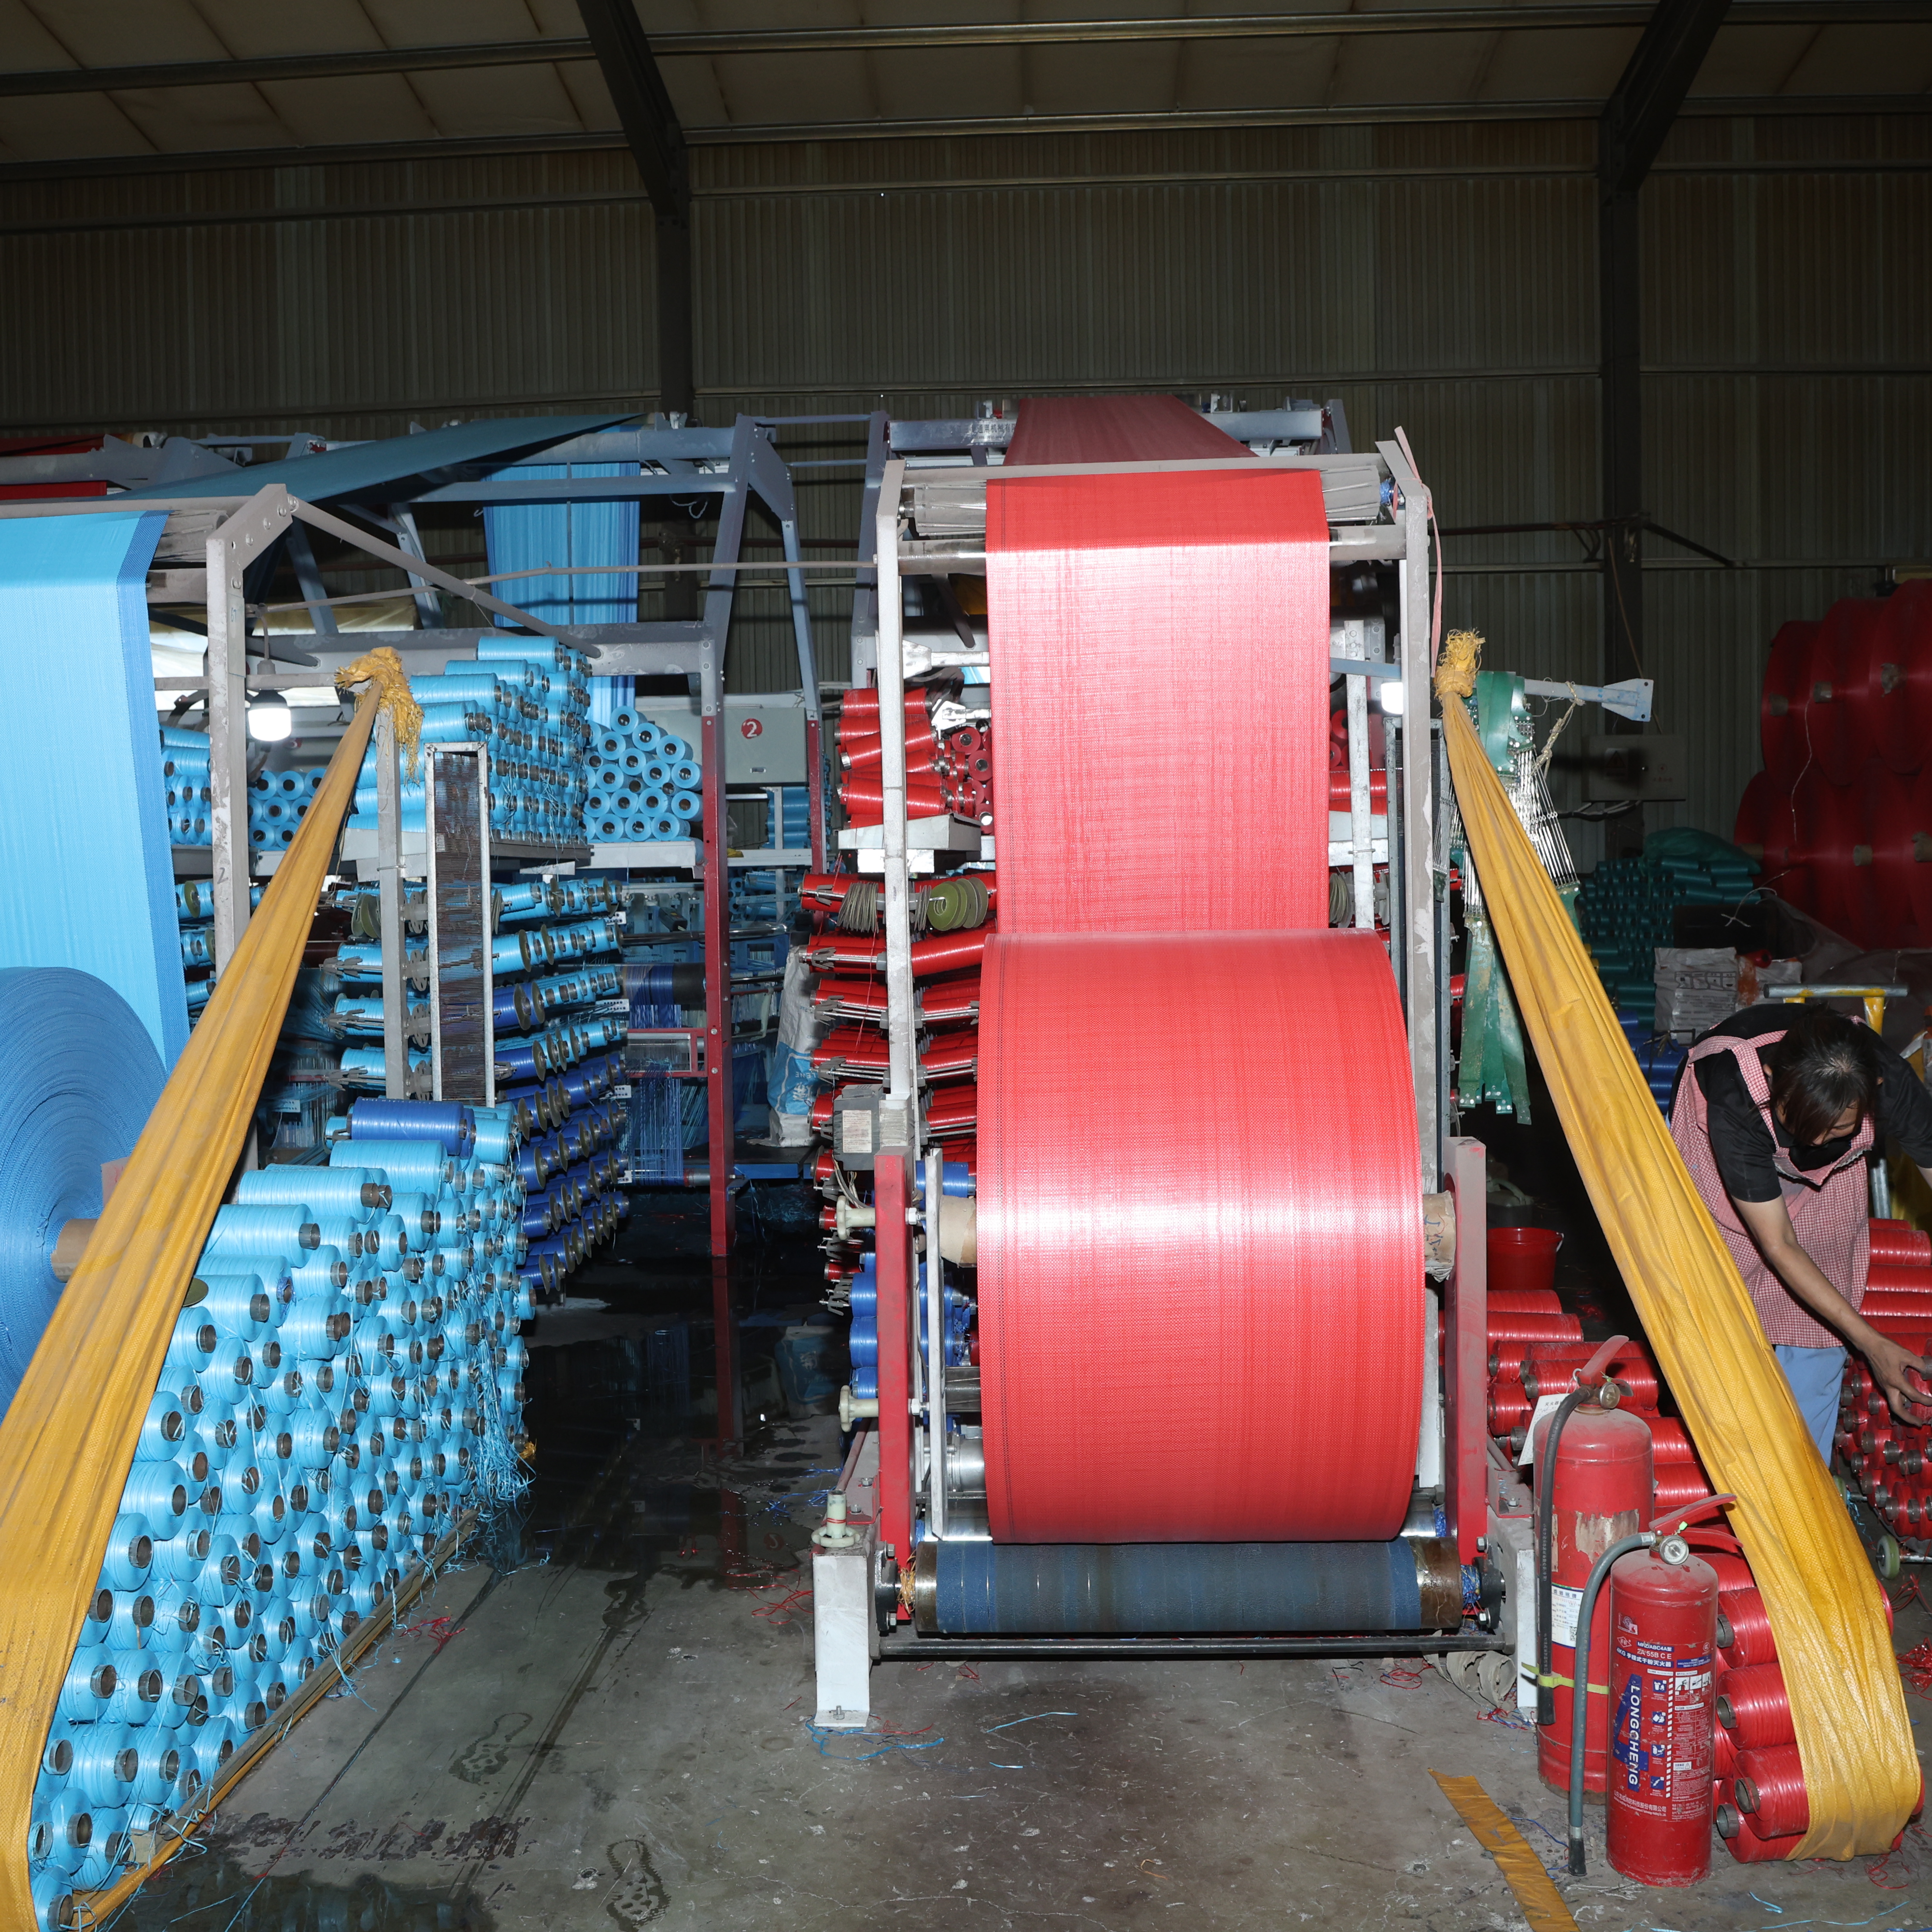
Ang pag-unawa sa mga sukatan ng kapasidad sa produksyon ay mahalaga para sa anumang Pp woven bag manufacturer naghahanap na mag-optimize ng operasyon at tugunan nang maayos ang pangangailangan ng merkado. Ang kapasidad sa produksyon ay sumasaklaw sa pinakamataas na output na kayang maisagawa ng isang pasilidad sa ilalim ng tiyak na kondisyon, na sinusukat sa tonelada kada oras, mga bag kada minuto, o mga yunit kada shift. Para sa mga pabrika ng woven bag, ang tumpak na pagtataya ng kapasidad ay direktang nakaaapekto sa mga estratehiya sa presyo, mga panahon ng pagpapadala, at kasiyahan ng customer. Dapat subaybayan ng mga tagagawa ang maraming sukatan nang sabay-sabay upang matiyak ang pare-parehong kalidad habang pinakamaksimum ang throughput.

Ang bawat tagapag-suplay ng bag na hinabi ay kailangang magtakda ng malinaw na mga pamantayan para sa pagganap ng kagamitan, produksyon ng manggagawa, at paggamit ng materyales upang manatiling kumpetisyon. Ang mga sukatan ng kakayahan sa produksyon ay nagsisilbing pundasyon para sa estratehikong pagpaplano, mula sa mga desisyon sa pagbili hanggang sa paglaan ng lakas-paggawa at mga panahon ng pagpapalawak. Para sa isang operasyon ng pasadyang pp woven bag, ang mga pagsusukat na ito ay naging napakahalaga kapag binabalanse ang laki ng bawat batch, mga oras ng paghahatid, at mga pamantayan sa kalidad batay sa iba’t ibang mga kahilingan ng mga customer. Ang pag-unawa kung paano sukatin, subaybayan, at mapabuti ang mga sukatan na ito ang naghihiwalay sa epektibong mga tagagawa mula sa mga nahihirapan sa mga bottleneck at mga pagkaantala sa pagpapadala.
Ang output ng kagamitan ay kumakatawan sa pangunahing sukatan ng kapasidad ng produksyon sa anumang pabrika ng hinabi na bag. Ang mga loom, mga makina sa lamination, mga yunit sa pagputol, at mga linya sa pananahi ay may sariling nakatakda na kapasidad na sinusukat sa bilang ng yunit kada oras o kilogramo kada shift. Ang isang karaniwang linya sa produksyon ng pp bag ay maaaring magkakaiba sa bilis mula 500 hanggang 2,500 na bag kada oras, depende sa sukat ng bag, kapal ng materyal, at kumplikado ng disenyo. Ang pag-unawa sa aktwal na kapasidad kumpara sa teoretikal na kapasidad ng bawat makina ay tumutulong na tukuyin ang di-pagkakagamit nito at ang mga oportunidad para sa pagpapabuti ng proseso.
Ang pagkalkula ng epektibong kapasidad ng kagamitan ay nangangailangan ng regular na pagsubaybay sa parehong uptime at speed rate. Ang uptime ay sumasalamin sa porsyento ng nakatakda na oras ng produksyon kung saan gumagana ang kagamitan nang walang hindi inaasahang paghinto. Ang speed rate naman ay sumusukat sa aktwal na bilis ng produksyon laban sa pinakamataas na rated speed ng makina, kasama ang mga pagsasaayos, pagbabago ng produkto, at maikling paghinto. Para sa mga tagagawa ng pasadyang pp woven bag, ang mga kadahilanang ito ay nag-iiba nang malaki batay sa dami ng order at kumplikado ng produkto.
Ang produktibidad ng paggawa ay direktang nakaaapekto sa mga kalkulasyon ng kapasidad ng anumang tagapag-suplay ng baso na hinabi. Sinusukat ang produktibidad sa bilang ng yunit na nalilikha bawat oras ng paggawa, kabilang ang parehong direktang kawani sa produksyon at suportang kawani. Ang isang ma-trained na lakas-paggawa sa isang kapaligiran ng produksyon ng baso na gawa sa polypropylene (pp) ay kayang panatilihin ang pare-parehong output habang binabawasan ang mga depekto at basurang materyales. Ang mga investisyon sa pagsasanay at mga estratehiya para sa pagpapanatili ng manggagawa ay naging mga enabler ng kapasidad na umaabot pa sa simpleng pagkuha ng bilang ng kawani.
Ang pag-iiskedyul ng mga shift, pagka-absent, at distribusyon ng kasanayan ay lahat nakaaapekto sa epektibong kapasidad ng lakas-paggawa. Ang isang pabrika ng hinabi na baso na gumagamit ng maraming shift ay dapat panatilihin ang pare-parehong kalidad at bilis sa lahat ng shift. Ang mga pagbabago sa demand ay nangangailangan ng kakayahang umangkop sa laki ng lakas-paggawa, ngunit ang pagpapanatili ng pangunahing grupo ng eksperyensiyadong kawani ay nagpapaseguro ng katatagan ng kapasidad. Ang mga sistema ng pagsubaybay sa pagganap ay tumutulong upang matukoy ang mga benchmark ng produktibidad sa antas ng indibidwal at grupo para sa pasadyang produksyon ng pp woven bag.
Ang kahandaan ng materyales ay direktang naglilimita sa kapasidad ng produksyon sa anumang pabrika ng hinabi na supot. Ang kakulangan sa hilaw na materyales, mga pagkaantala mula sa mga tagapag-suplay, o mga isyu sa kalidad ay maaaring bawasan ang output sa ilalim ng kapasidad ng kagamitan. Dapat panatilihin ng isang tagapag-suplay ng hinabi na supot ang sapat na buffer ng imbentaryo para sa mga butil ng polypropylene, mga dye, mga additive, at mga materyales para sa packaging. Ang pagkalkula ng daloy ng materyales kaugnay ng mga iskedyul ng produksyon ng pp na supot ay nagsisiguro na ang supply chain ay nakasalig sa mga pangako sa pagmamanupaktura.
Ang espasyo para sa imbentaryo, ang kagamitan para sa paghawak ng materyales, at ang mga workflow ng logistics ay nakaaapekto sa tunay na kapasidad ng isang operasyon ng pasadyang hinabi na supot na pp. Ang epektibong pamamahala sa garahe, ang pagpapadala ng materyales nang just-in-time, at ang maayos na iskedyul ng produksyon ay nagmamaksima sa praktikal na bahagi ng teoretikal na kapasidad ng kagamitan. Maraming tagagawa ang natutuklasan na ang kanilang tunay na bottleneck ay wala sa kagamitan sa produksyon kundi sa paghahanda ng materyales o sa paghawak ng mga nabuong produkto.
Ang pagganap sa kalidad ay direktang binabawasan ang epektibong kapasidad sa produksyon sa pamamagitan ng pag-uulit ng gawa, pagtapon ng sirang produkto, at mga balik na hinihiling ng mga kliyente. Ang isang linya ng produksyon ng pp bag na gumagana sa 98 porsyento na unang pagpasa sa pagsusuri ay nawawala pa rin ang 2 porsyento ng output nito dahil sa pag-uulit ng gawa o pagtapon. Ang mga rate ng depekto na nagmumula sa kalidad ng materyales, pagkakalibrate ng makina, o pagkakamali ng operator ay dumadami sa bawat shift at malaki ang epekto nito sa netong kapasidad. Ang mga regular na pagpapanatili, mga checkpoint sa kontrol ng kalidad, at mga investisyon sa pagpapatatag ng proseso ay nagpapabuti ng tunay na output sa mga pabrika ng hinabi na bag.
Ang mga pasadyang order ng pp woven bag ay madalas na may mas mahigpit na mga kinakailangan sa kalidad kaysa sa karaniwang produkto, na nagdudulot ng mas maraming oras sa inspeksyon at potensyal na pag-uulit ng gawa. Ang pag-unawa sa tunay na gastos sa kapasidad dulot ng mga espesipikasyon sa kalidad ay tumutulong sa isang supplier ng hinabi na bag na magbigay ng tamang quote at magplano nang realistiko. Ang pagsubaybay sa mga sanhi ng depekto at ang pagsasagawa ng mga corrective action ay unti-unting nagpapabuti sa ratio ng mabuting output sa kabuuang oras ng produksyon.
Ang epektibong pagpaplano ng produksyon ng pp bag ay nangangailangan ng pagkakatugma ng kapasidad sa inaasahang demand habang iniiwasan ang labis na pamumuhunan o paulit-ulit na kakulangan. Ang isang pabrika ng hinabi na bag ay kailangang magtaya ng mga panahon ng tag-ulan, mga siklo ng industriya, at mga pattern ng paglago ng customer upang maayos na tukuyin ang sukat ng kagamitan at bilang ng manggagawa. Ang karaniwang layunin sa paggamit ng kapasidad ay nasa pagitan ng 70 hanggang 85 porsyento upang makasakop sa pagbabago ng demand habang pinapanatili ang kahusayan sa pananalapi.
Ang pag-unawa sa mga panahon ng pinakamataas na demand ay tumutulong sa isang tagagawa ng pasadyang pp woven bag na pumili sa pagitan ng subcontracting, pansamantalang pagkuha ng manggagawa, o permanenteng pagpapalawak ng kapasidad. Ang ilang mga suplay ng hinabi na bag ay nagpapanatili ng ugnayan sa mga kontratang tagagawa upang matugunan ang biglang pagtaas ng demand nang walang pangmatagalang obligasyon sa mga ari-arian. Ang mga desisyon tungkol sa kapasidad ay nakaaapekto rin sa presyo, dahil ang mga pasilidad na hindi gaanong ginagamit ay may mas mataas na gastos bawat yunit kumpara sa mga antas ng produksyon na angkop na naayos.
Ang mga sukatan ng kakayahan sa produksyon ay nagbibigay-gabay sa pagpapriyoridad ng mga pamumuhunan para sa anumang pasilidad na gumagawa ng pp bag. Ang pagsusuri na batay sa datos ay nagpapakita kung aling mga upgrade sa kagamitan, pagbabago sa layout, o pagbabago sa proseso ang nagdudulot ng pinakamataas na pagtaas sa kakayahan bawat isang dolyar na inilagay. Ang mga prinsipyo ng lean manufacturing, ang mga metodolohiya ng Six Sigma, at ang paghahambing sa mga pamantayan ng industriya ay tumutulong sa mga pasilidad na gumagawa ng hinabi na bag na sistematikong tukuyin ang mga oportunidad para sa pagpapabuti.
Ang isang supplier ng hinabi na bag na nais magpalawak ay dapat suriin kung dapat ba itong dagdagan ang bilis ng umiiral na linya, magdagdag ng mga parallel na linya, o i-optimize ang pagkakasunod-sunod ng mga gawain bago bumili ng bagong kagamitan. Maraming tagagawa ang nakakakita ng 15 hanggang 30 porsyento na pagtaas sa kakayahan mula sa mga pagpapabuti sa operasyon bago pa man kinakailangan ang anumang kapital na gastos. Ang mga pasadyang order ng pp woven bag ay madalas na nakikinabang sa pag-optimize ng pagkakasunod-sunod ng mga gawain, kung saan pinagsasama ang mga katulad na produkto at binabawasan ang oras ng pagbabago ng proseso.
Ang mga modernong pabrika ng hinabi na bag ay karaniwang gumagamit ng kagamitan na kayang mag-produce ng 500 hanggang 2,500 na bag bawat oras bawat linya, depende sa mga teknikal na detalye ng bag at sa target na merkado. Ang aktwal na output ay madalas na umaabot sa 60 hanggang 75 porsyento ng teoretikal na maximum dahil sa mga pagbabago ng produkto, pangangalaga sa kagamitan, at pamamahala ng kalidad. Ang isang tagapagawa ng pasadyang pp woven bag na may limang parallel na linya ng produksyon ay maaaring makamit ang net output na 5,000 hanggang 7,500 na bag bawat oras sa loob ng isang shift.
Ang mga tagapag-suplay ng bag na hinabi ay kumukwenta ng mga panahon ng paghahatid sa pamamagitan ng paghahati ng kabuuang dami ng order sa aktwal, hindi sa teoretikal, kapasidad ng produksyon. Karaniwang idinadagdag ang mga safety factor para sa di-inaasahang pagpapahinga, mga pagkaantala sa materyales, at pag-uulit ng trabaho dahil sa kalidad upang makabuo ng mapagkakatiwalaan na mga pagtataya. Ang isang tagapag-iskedyul ng produksyon ng pp bag ay dapat ding isaalang-alang ang oras ng pila kapag maraming order ang nakikipagkumpitensya para sa limitadong kagamitan. Ang mga pasadyang order ng pp woven bag ay karaniwang may mas mahabang lead time dahil sa mga kinakailangan sa pag-setup at mas maliit na sukat ng batch.
Kabilang sa mga pangunahing sukatan ang oras ng paggana ng kagamitan, paggamit ng bilis, oras ng paggawa ng manggagawa bawat yunit, kahusayan sa materyales, porsyento ng depekto, at oras ng paghihintay sa pagitan ng mga yugto ng produksyon. Ang hiwalay na pagsubaybay sa mga ito ay nagpapakita kung saan nanggagaling ang mga bottleneck—sa makina, sa materyales, sa kalidad, o sa pagpaplano. Dapat sukatin ng isang pasilidad na gumagawa ng pp bag ang mga sukatan ng kapasidad araw-araw at i-trend ang mga ito lingguhan upang maagapan ang anumang pagbaba ng performans nang maaga. Ang mga tagagawa ng pasadyang pp woven bag ay nakikinabang sa detalyadong pagsusuri ng bawat segment para ikumpara ang performans ng kapasidad ayon sa uri ng produkto at sa mga order ng customer.

Alamin ang 4 mahahalagang sukatan ng produksyon—throughput, rate ng depekto, equipment uptime, at on-time delivery—para masigurong maaasahan ang mga pabrika.

Siguraduhing sumusunod sa regulasyon at ligtas ang mga manggagawa gamit ang mga na-probekang paraan para sa mga kemikal na woven bag—pagpili ng materyales, paglalagay ng label, pag-iimbak, at pagsasanay.

Tuklasin ang buong workflow ng paggawa ng sako na gawa sa PP—from extrusion at paghahabi hanggang sa pagpi-print at quality control. Palakasin ang kahusayan, pagsunod sa regulasyon, at ROI. I-download na ang gabay sa proseso.

Nakakaranas ka ba ng problema sa mahihinang sako o mataas na basurang materyales? Pag-aralan ang teknolohiya ng extrusion at tape drawing para sa mas matibay at mas murang hinabi na sako na gawa sa PP. I-optimize ang iyong linya ng produksyon ngayon.

Nakakaranas ng depekto o mga balik na produkto mula sa customer? Alamin ang 5 hindi pwedeng balewalain na quality checkpoint sa buong production line ng iyong woven bag.
Alin sa mga antas ng awtomasyon ang angkop para sa iyong pabrika ng basket na hinabi na PP? Ihambing ang manu-manong sistema sa mga sistemang Industry 4.0 para sa gastos, kalidad, at kakayahang lumawak.
Makipag-ugnayan sa amin para sa mga detalye tungkol sa mga polipropileno na hinabi na sako at mga solusyon sa flexible packaging.
Telepono
Tirahan
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

