 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/09/22
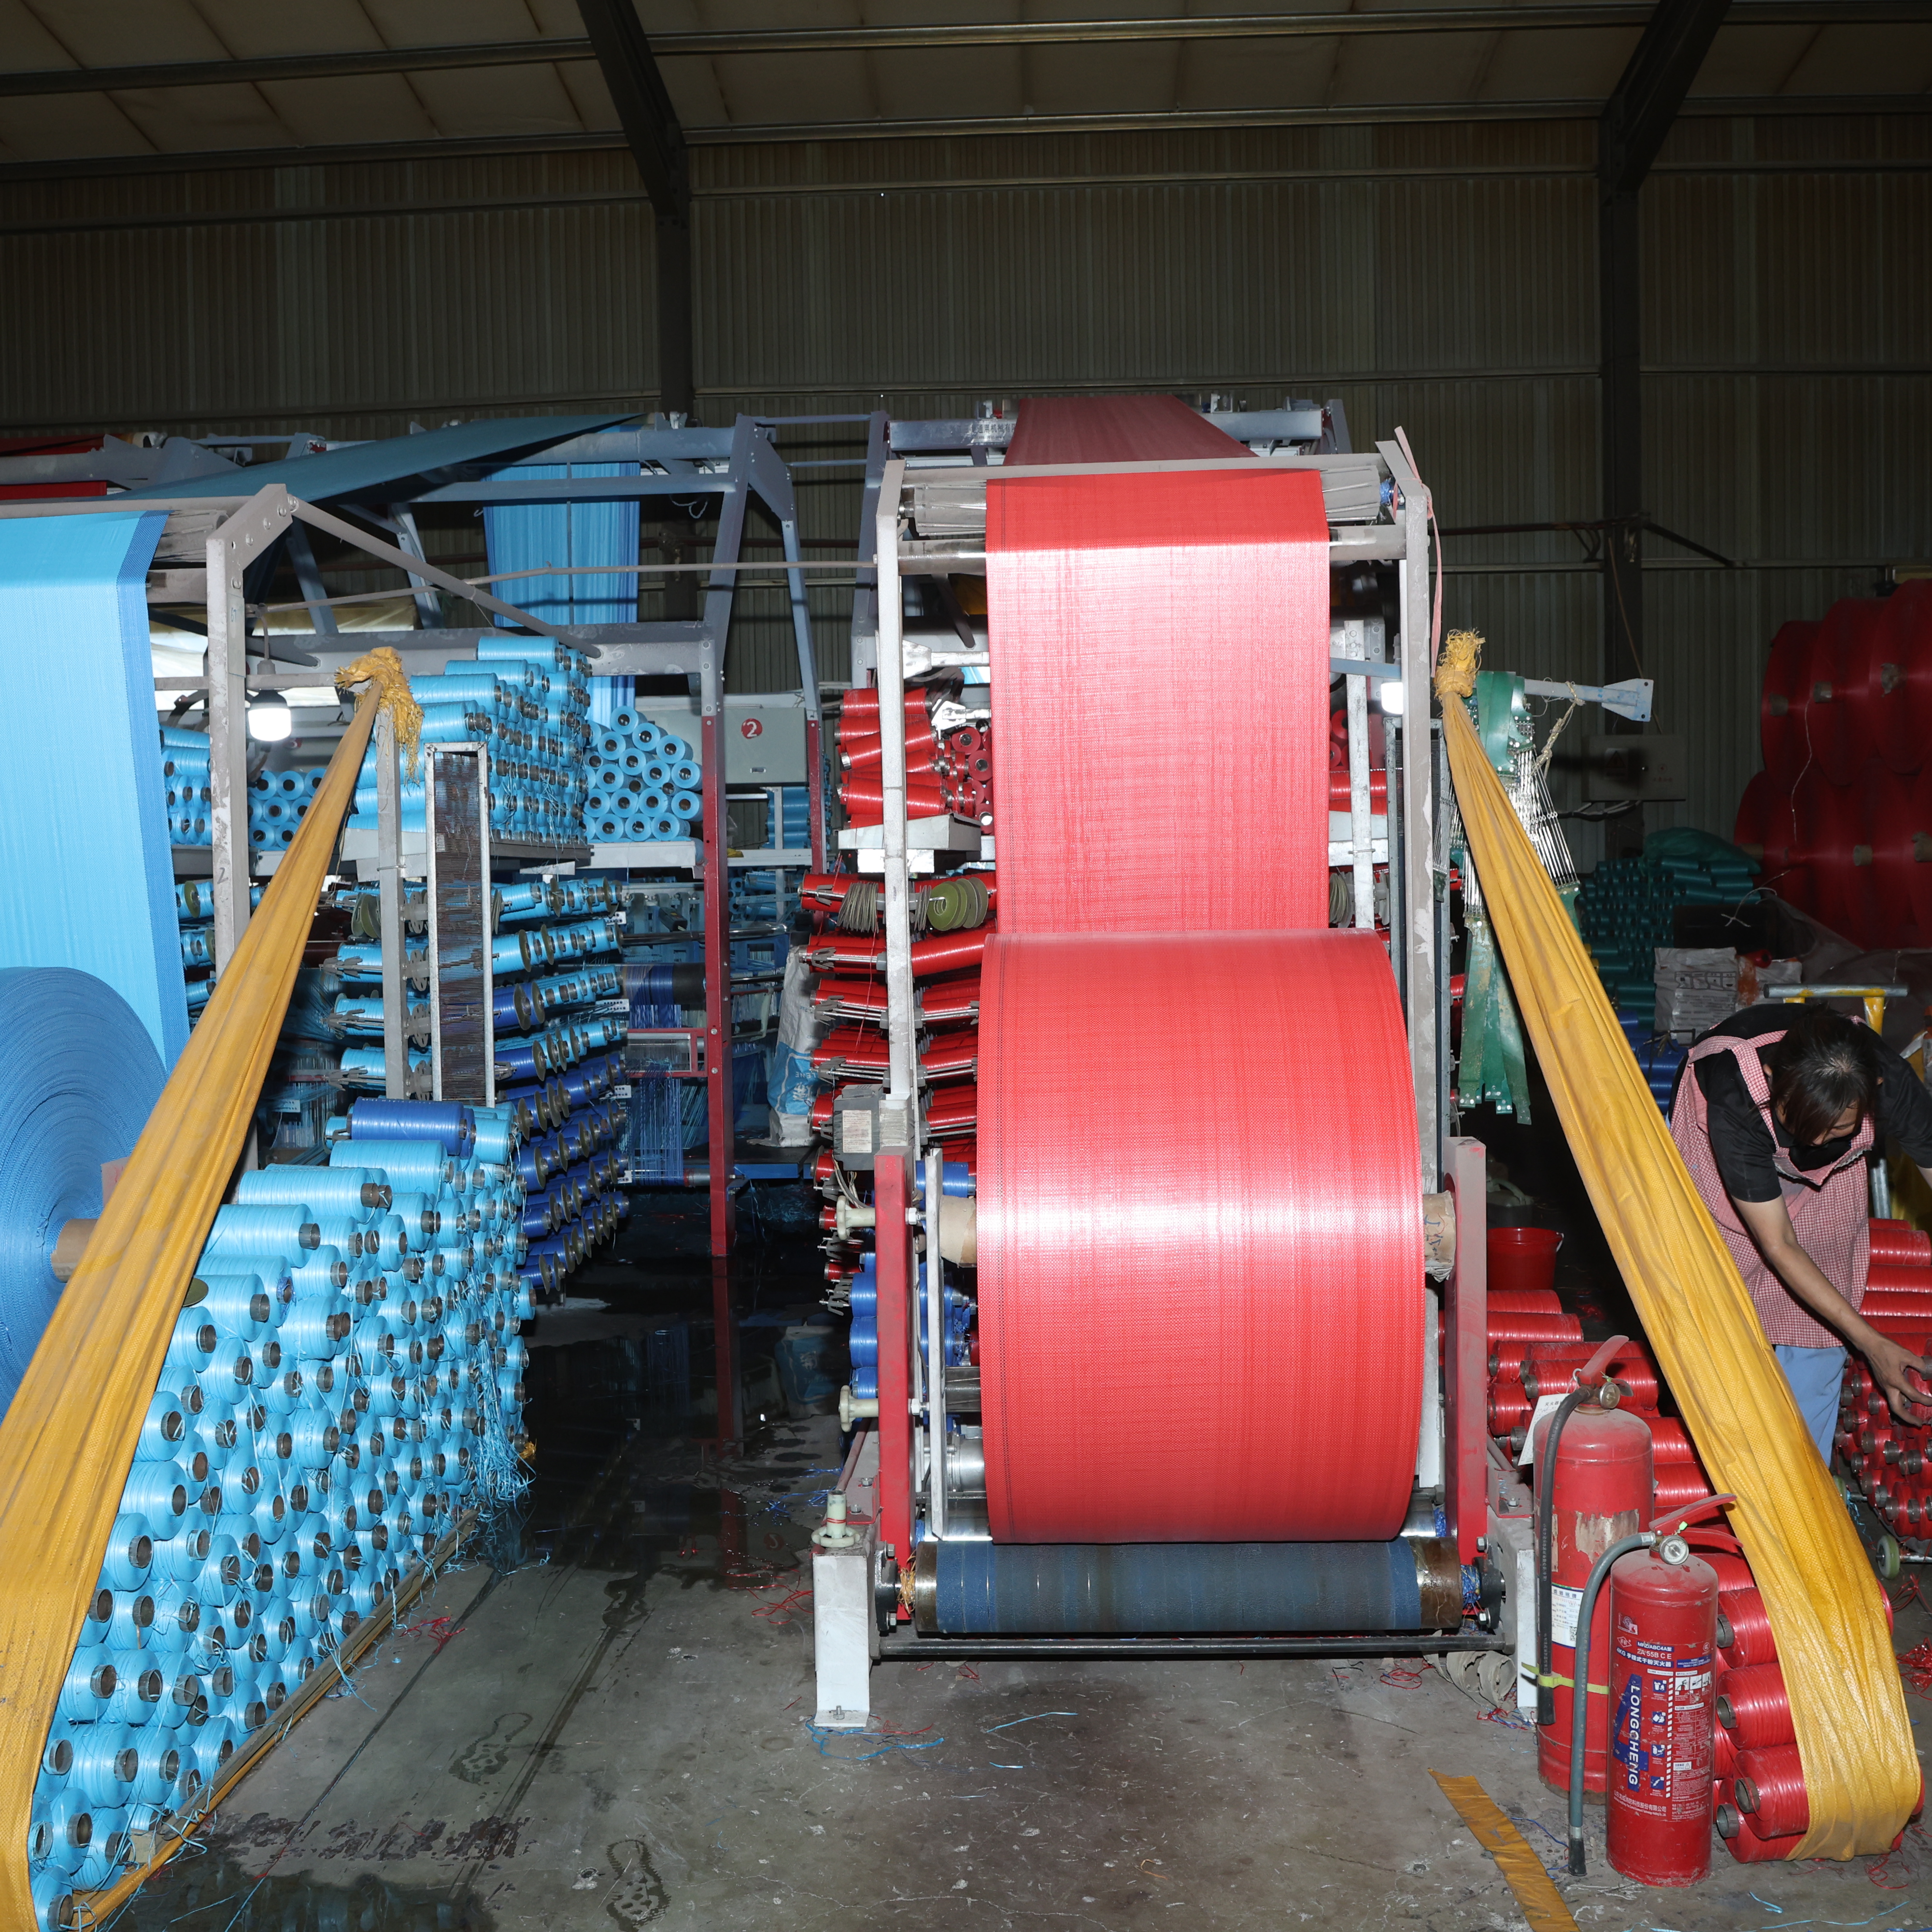
Разбирањето на метриките за производствена капацитетност е суштинско за секој Производител на торби од PP ткаени материјали кој бара оптимизација на операциите и ефикасно задоволување на пазарните барања. Производствената капацитетност го опфаќа максималниот излез што една постројка може да го постигне под специфични услови, измерен во тони по час, торби по минута или единици по смена. За фабриките за ткаени торби, точната проценка на капацитетноста директно влијае врз стратегиите за ценообразување, роковите за достава и задоволството на клиентите. Производителите мораат истовремено да следат повеќе метрики за да осигурат постојан квалитет и максимален проток.

Секој доставувач на ткаени торби мора да воспостави јасни референтни вредности за перформансите на опремата, продуктивноста на работната сила и искористувањето на материјалите за да остане конкурентен. Мерките за производствена капацитет служат како основа за стратегиско планирање, од одлуки за набавка до распределба на работната сила и временски рамки за проширување. За операција за изработка на посебни PP ткаени торби, овие мерки стануваат критични при балансирање на големините на партиите, водечките временски периоди и стандардите за квалитет според разновидните спецификации на клиентите. Разбирањето како да се мерат, следат и подобруваат овие мерки ги разликува ефикасните произведувачи од оние што имаат проблеми со стеснувања и закаснувања во испораките.
Излезот на опремата претставува примарна мерка на производствената капацитетност во секоја фабрика за ткаени торби. Ткацките станови, ламинирачките машини, единиците за сечење и шивачките линии имаат номинални капацитети измерени во единици по час или килограми по смена. Типична производствена линија за pp торби може да произведува од 500 до 2.500 торби по час, во зависност од големината на торбата, дебелината на материјалот и комплексноста на дизајнот. Разбирањето на вистинскиот споредо теорискиот капацитет на секоја машина помага при идентификувањето на недоволно искористеност и можностите за подобрување на процесот.
Пресметувањето на ефективниот капацитет на опремата бара следење на стапката на работа и стапката на брзина. Стапката на работа го одразува процентот од распоредените производствени часови кога опремата работи без непланиран прекин. Стапката на брзина го мери вистинското производствено темпо според максималното номинално темпо на машината, со земање предвид подготвителните активности, промените на производството и кратките прекини. За производителите на посебни pp ткаени торби, овие фактори значително се менуваат во зависност од волуменот на порачките и комплексноста на производот.
Производителноста на трудот директно влијае врз пресметките за капацитетот на секој доставувач на ткаени торби. Производителноста се мери во единици произведени по работен час, со земање предвид како директниот производствен персонал, така и поддржувачкиот персонал. Добро обучената работна сила во производствената средина за PP торби може да одржува постојан излез, намалувајќи ги дефектите и отпадот на материјали. Инвестициите во обука и стратегиите за задржување на вработените стануваат овозможувачи на капацитетот што надминуваат едноставните пресметки врз бројот на вработени.
Распоредот на смените, одсуствата и распределбата на вештините сите влијаат врз ефективниот капацитет на трудот. Фабриката за ткаени торби која работи со повеќе смени мора да одржува постојана квалитетност и брзина низ сите смени. Сезонските флуктуации во барањето барaat флексибилност во големината на работната сила, но задржувањето на основниот искусен персонал осигурува стабилност на капацитетот. Системите за следење на перформансите помагаат при идентификувањето на референтните вредности за производителност на поединечни работници и тимови за производството на посебни PP ткаени торби.
Достапноста на материјали директно ограничува производствениот капацитет во секоја фабрика за ткаени торби. Недостаток на сировини, закаснувања од доставувачите или проблеми со квалитетот можат да го намалат излезот под капацитетот на опремата. Доставувачот на ткаени pp торби мора да одржува доволни резерви на залихи за полипропиленски гранули, бои, додатоци и материјали за пакување. Пресметувањето на протокот на материјали во однос на производствените распореди за pp торби осигурува усогласување на ланецот за снабдување со производствените ангажмани.
Просторот за складирање, опремата за ракување со материјали и логистичките работни текови влијаат врз вистинскиот капацитет на операцијата за посебни ткаени pp торби. Ефикасното управување со складови, испорака на материјали според принципот „точно навремено“ и организирано планирање на производството го максимизира корисниот дел од теоретскиот капацитет на опремата. Многу производители откриваат дека нивниот вистински вратник не е во производствената опрема, туку во подготовката на материјали или ракувањето со готовите производи.
Перформансот за квалитет директно го намалува ефективниот капацитет за производство преку поправка, отпад и враќање од страна на клиентите. Линија за производство на pp торби која работи со 98 процентен квалитет при прв минат пат сепак губи 2 проценти од излезот поради поправка или одстранување. Стапките на дефекти предизвикани од квалитетот на материјалот, калибрација на машините или грешки на операторите се зголемуваат низ смените и значително го намалуваат нето капацитетот. Превентивното одржување, контролните точки за квалитет и инвестициите во стабилноста на процесот ја подобруваат вистинската продукција во фабриките за ткаени торби.
Порачките за персонализирани pp ткаени торби често имаат построги барања за квалитет отколку стандардните производи, што го зголемува времето за инспекција и потенцијална поправка. Разбирањето на вистинската цена на капацитетот поврзана со спецификациите за квалитет помага на доставувачот на ткаени торби да прави точни понуди и реалистично да планира. Следењето на причините за дефектите и имплементацијата на коригиращи акции постепено го подобрува соодносот помеѓу добриот излез и вкупното време за производство.
Ефикасното планирање на производството на pp торби бара усогласување на капацитетот со очекуваната побарувачка, при што се избегнува прекумерната инвестиција или хроничниот недостаток. Фабриката за ткаени торби мора да прогнозира сезонски трендови, индустријски циклуси и модели на раст на клиентите за соодветно да ги одреди големината на опремата и бројот на вработени. Целите за искористување на капацитетот обично се движат помеѓу 70 и 85 проценти, за да се приспособат на варијабилноста на побарувачката, а истовремено да се одржи финансиска ефикасност.
Разбирањето на периодите со врвна побарувачка помага на производителот на посебни ткаени pp торби да одлучи дали да користи подизводство, привремено вработување или постојано проширување на капацитетот. Некои доставувачи на ткаени торби одржуваат односи со договорни производители за справување со зголемената побарувачка без фиксни ангажмани за имовина. Одлуките за капацитет исто така влијаат врз цените, бидејќи слабо искористените објекти носат повисока цена по единица во споредба со добро усогласените нивоа на производство.
Метриките за производствена капацитетност ги водат инвестициите кон приоритизација за секоја фабрика за производство на pp торби. Поддржаната од податоци анализа покажува кои ажурирања на опремата, промени во распоредот или модификација на процесите даваат најголеми добивки во капацитетот по инвестиран долар. Принципите на леан производство, методологиите на Сикс сигма и индустријското поређење помагаат на фабриките за ткаени торби систематски да ги идентификуваат можностите за подобрување.
Доставувачот на ткаени торби кој размислува за проширување мора да го процени дали да ја зголеми брзината на постојната линија, да додаде паралелни линии или да оптимизира распоредот пред купување на нова опрема. Многу производители откриваат дека 15 до 30 проценти добивки во капацитетот произлегуваат од оперативни подобрувања пред да стане неопходно капитално вложување. Порачките за персонализирани pp ткаени торби често имаат корист од оптимизација на распоредот што консолидира слични производи и минимизира времето за промена на производството.
Современите фабрики за ткаени торби обично работат со опрема која може да произведе 500 до 2.500 торби на час по линија, во зависност од спецификациите на торбите и пазарниот сегмент. Вистинската производствена брзина често достигнува 60 до 75 проценти од теоретскиот максимум поради промени во производството, одржување и управување со квалитетот. Производител на висококвалитетни pp ткаени торби со пет паралелни производствени линии може да постигне нето производство од 5.000 до 7.500 торби на час во една смена.
Доставувачите на ткаени торби ги пресметуваат временските рамки за достава со делење на вкупната количина на порачката со вистинската, а не со теоретската производствена капацитет. Обично се додаваат фактори за безбедност за да се земат предвид непланираните простоји, закашнувањата со материјалите и поправките поради квалитет, што резултира со конзервативни проценки. Распоредувачот за производство на ПП торби исто така мора да земе предвид времето на чекање кога повеќе порачки се натпреваруваат за ограничено опрема. Порачките за персонализирани ткаени ПП торби често имаат подолги рокови поради потребата од поставување и помали партии.
Клучни метрики вклучуваат достапност на опремата, искористување на брзината, работни часови по единица, принос на материјалот, стапка на дефекти и време на чекање помеѓу производствените фази. Поединечно следење на овие метрики го открива дали задршките потекнуваат од машинеријата, материјалите, квалитетот или распоредот. Фабриката за производство на pp торби треба да ги мери метриките за капацитетот секој ден и да ги следи нивната тенденција неделно за рано откривање на деградација. Производителите на персонализирани pp ткаени торби имаат корист од детална сегментна анализа што споредува перформансите на капацитетот помеѓу различните типови производи и нарачки од клиенти.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

