 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/09/22
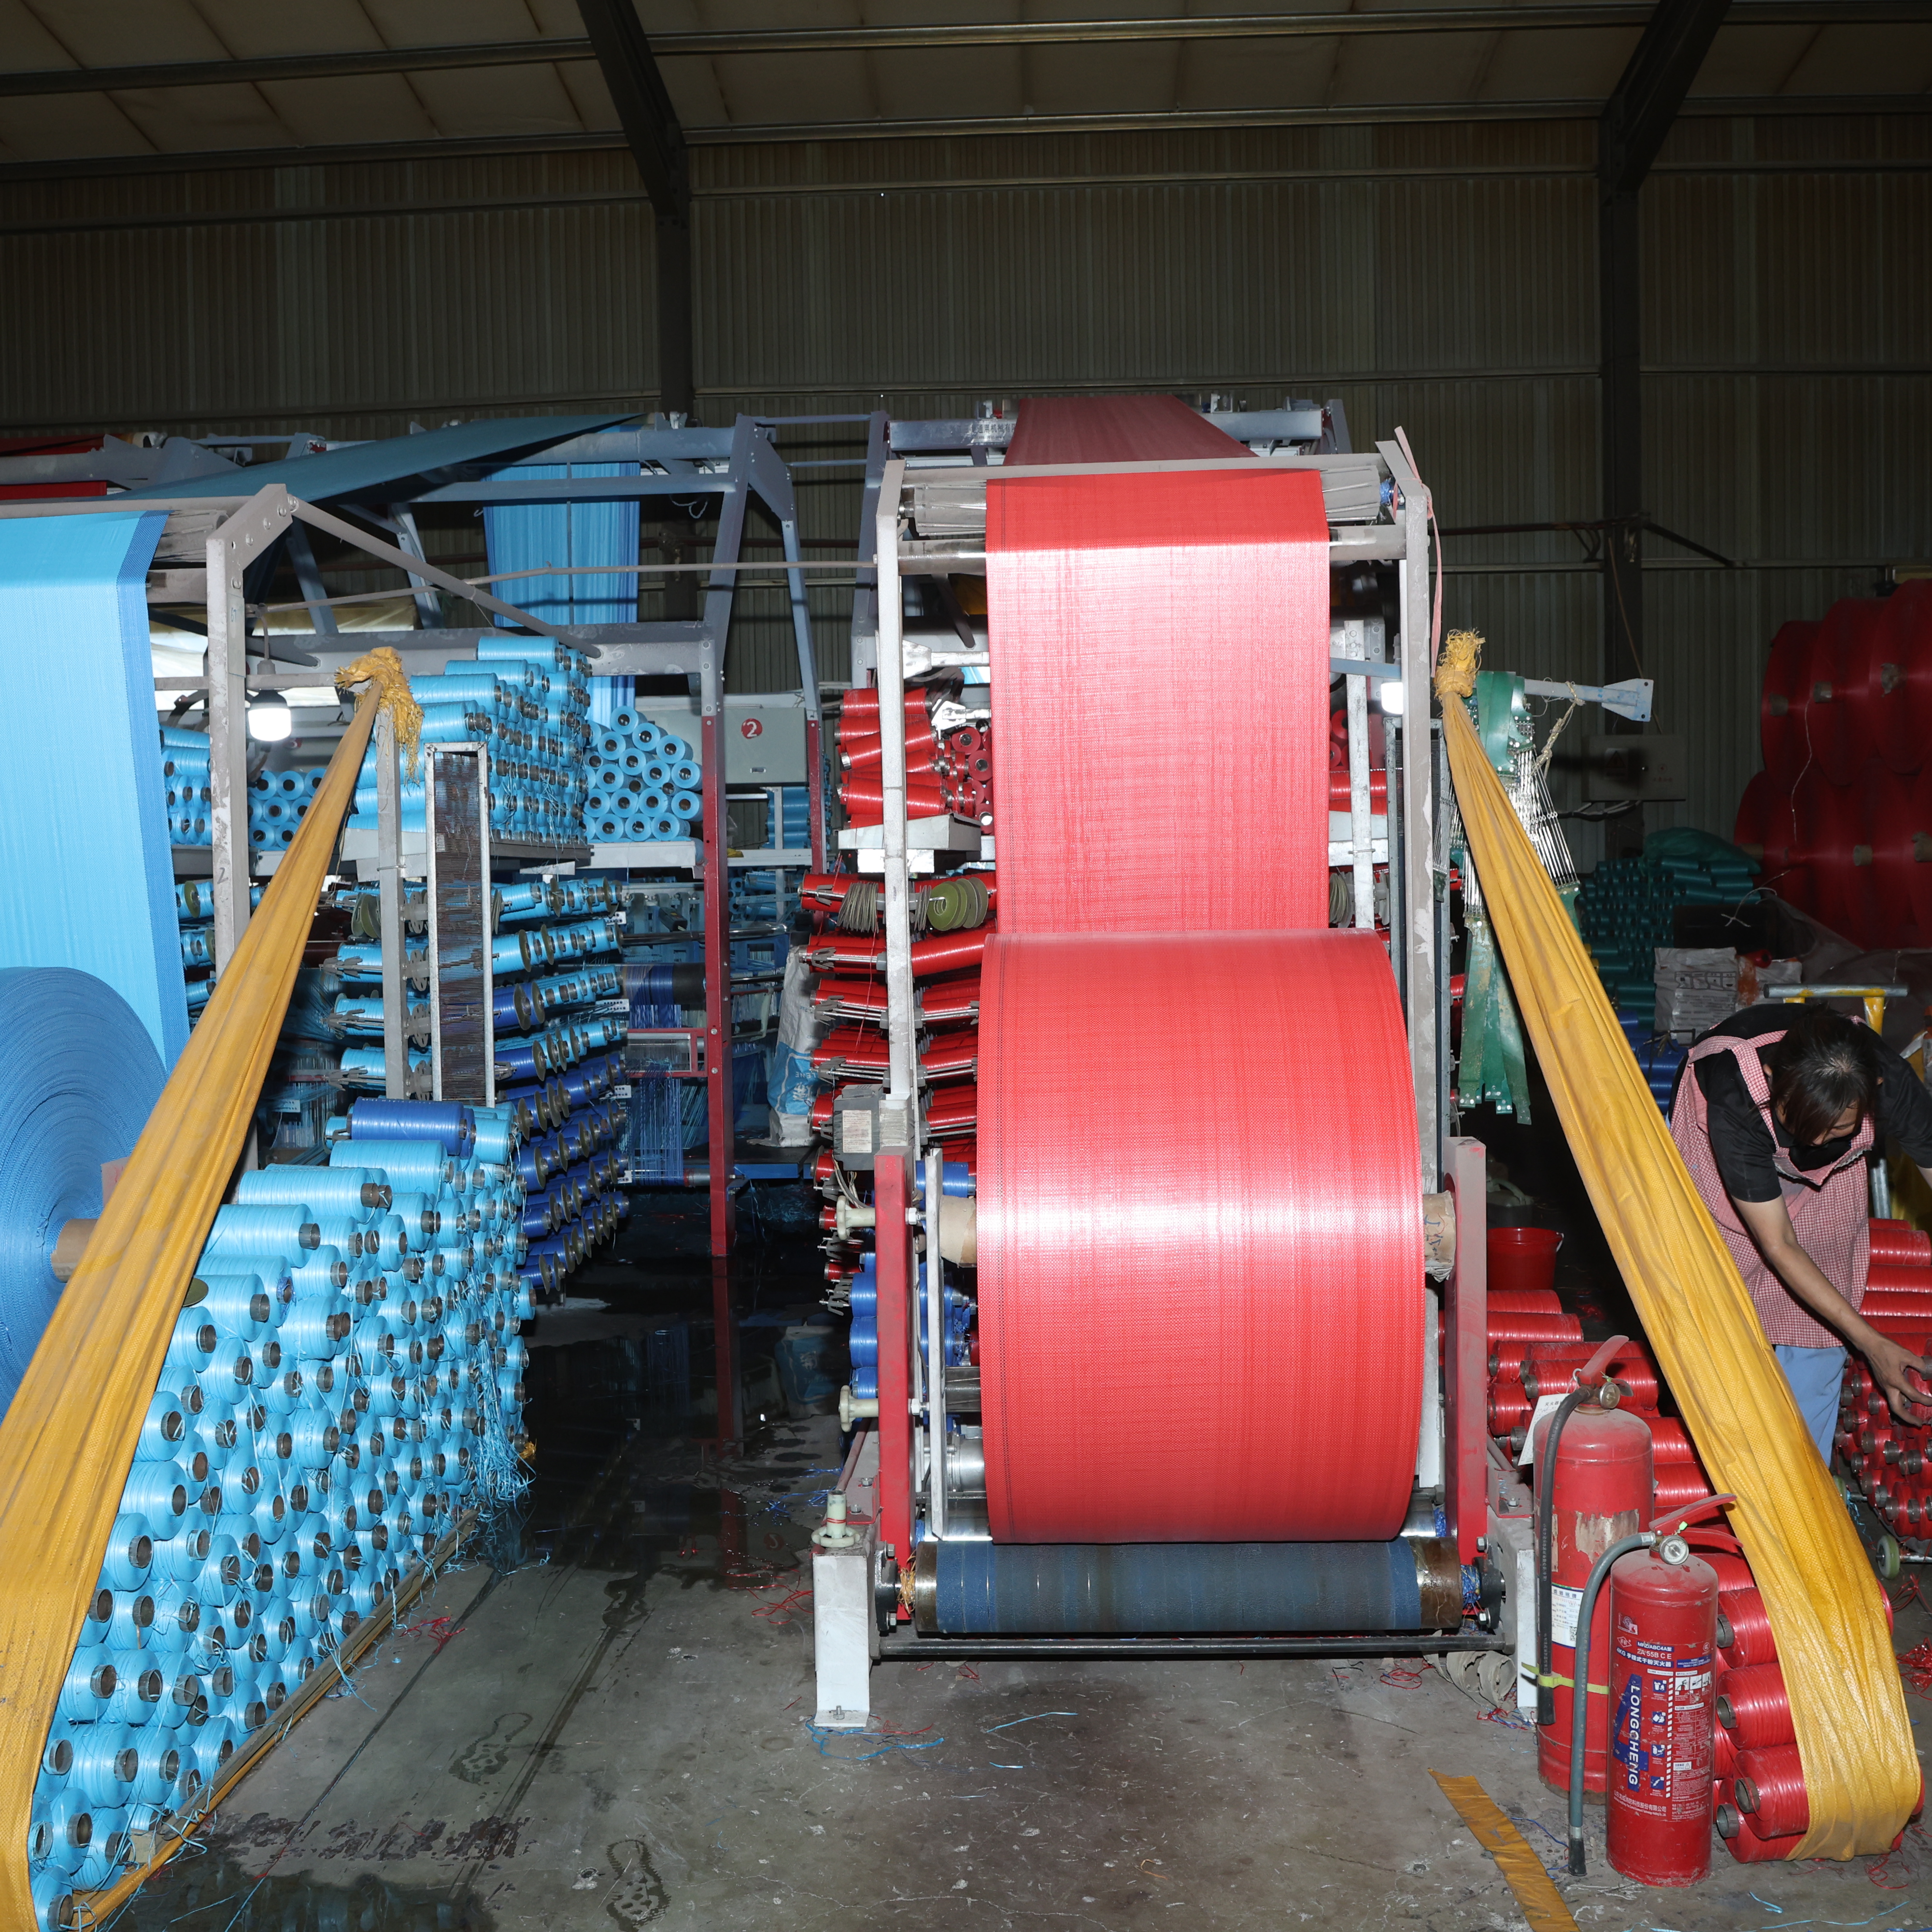
Tootmisvõimsuse näitajate mõistmine on oluline iga Pp köitkotti tootja ettevõtte jaoks, kes soovib optimeerida oma tegevust ja vastata turu nõudlusele tõhusalt. Tootmisvõimsus hõlmab maksimaalset väljundit, mille tootmisüksus saab kindlates tingimustes saavutada, ja seda mõõdetakse tonnides tunnis, kotides minutis või ühikutes töövahetuses. Kudutud koti tehaste puhul mõjutab täpne võimsuse hindamine otseselt hinnapoliitikat, tarneajastust ja klientide rahulolu. Tootjad peavad jälgima mitmeid näitajaid korraga, et tagada püsiv kvaliteet samal ajal, kui maksimeeritakse läbitungit.

Iga köisest koti tarnija peab kehtestama selged eesmärgid seadmete tootlikkuse, tööjõu tootlikkuse ja materjalide kasutamise kohta, et jääda konkurentsivõimeliseks. Tootmisvõimsuse näitajad moodustavad strateegilise planeerimise aluse – ostmisotsuste kujundamisest tööjõu jaotamiseni ning laiendusaja täpsustamiseni. Kui tegemist on kohandatud polüpropüleenist köisest kotiga, siis muutuvad need mõõdikud eriti oluliseks, kui tuleb tasakaalustada partii suurusi, tähtaegu ja kvaliteedinõudeid erinevate klientide spetsifikatsioonide puhul. Oskus neid näitajaid mõõta, jälgida ja parandada eraldab tõhusad tootjad neist, kes kannatavad kitsaskohtadega ja viivitavate saatmistega.
Varustuse võimsus on peamine tootmisvõimsuse näitaja igas köisepõhise koti tehases. Kudumismasinad, laminaatmismasinad, lõikeüksused ja õmblusliinid on kõik määratletud nimivõimsusega ühikutes tunnis või kilogrammides töövahetuses. Tüüpilise polüpropüleenist (PP) koti tootmisliini võimsus võib olla 500–2500 koti tunnis, sõltuvalt koti suurusest, materjali paksusest ja disaini keerukusest. Iga masina tegeliku ja teoreetilise võimsuse mõistmine aitab tuvastada alakasutust ning võimalusi protsessi täiustamiseks.
Tegeliku varustuse võimsuse arvutamiseks tuleb jälgida nii tööaega kui ka kiirust. Tööaeg näitab seda protsenti planeeritud tootmistundidest, mil masinad töötavad ilma plaanipärase katkemiseta. Kiirus näitab tegelikku tootmiskiirust masina maksimaalse nimikiiruse suhtes, arvestades seadistust, vahetusi ja väiksemaid peatumisi. Kliendispetsiifiliste polüpropüleenist (PP) köisepõhiste kotide tootjate puhul muutuvad need tegurid oluliselt sõltuvalt tellimuste mahust ja toote keerukusest.
Tööjõu tootlikkus mõjutab otseselt iga punutud koti tarnija võimsuse arvutusi. Tootlikkust mõõdetakse toodetud ühikute arvuna tööjõutunni kohta, arvestades nii otsest tootmistehnilist personali kui ka toetavat personali. Hästi koolitatud tööjõu olemasolu polüpropüleenist (PP) kotide tootmiskeskkonnas võimaldab püsivat tootmismäära säilitamist ning vähendab vigade ja materjalikao teket. Investeeringud koolitusse ja töötajate pidamise strateegiad muutuvad võimsuse suurendajateks, mis ulatuvad kaugemale lihtsatest töökohtade arvutustest.
Puhkuste planeerimine, puudumised ja oskuste jaotumine mõjutavad tõhusat tööjõuvõimsust. Punutud kotitehase, kes toob tooteid mitmes töövahetuses, peab säilitama kõigis vahetustes ühtlase kvaliteedi ja kiiruse. Hooajaliste nõudlusmuutuste korral on vajalik tööjõu suuruse paindlikkus, kuid põhitöötajate – kes on kogunud kogemusi – säilitamine tagab võimsuse stabiilsuse. Tulemuste jälgimissüsteemid aitavad kindlaks teha individuaalseid ja tiimi taseme tootlikkuse aluseid kohandatud polüpropüleenist (PP) punutud kotide tootmise jaoks.
Materjali saadavus piirab otsest tootmisvõimsust igas rööbitud koti tehases. Rohkemate toorainete puudumine, tarnijate viivitused või kvaliteediprobleemid võivad vähendada toodangut seadmete võimalikust võimsusest madalamale. Rööbitud polüpropüleenkottide tarnija peab hoidma piisavaid varusid polüpropüleenipalle, värvaineid, lisandeid ja pakendusmaterjale. Polüpropüleenkottide tootmisgraafikuga seotud materjalivoolu arvutamine tagab tarneahela kooskõla tootmisega.
Laohoonete ruumala, materjalide käsitlemise seadmed ja logistilised töövoogud mõjutavad kohandatud polüpropüleenkottide tootmise tegelikku võimsust. Tõhus laohaldus, täpselt õigeks ajaks toimetatav materjal ja korralikult planeeritud tootmisgraafik maksimeerivad teoreetilise seadmevõimsuse kasutatavat osa. Paljud tootjad avastavad, et nende tegelik kitsaskoht ei asu tootmiseseadmetes, vaid pigem materjalide ettevalmistamises või valmis toodete käsitluses.
Kvaliteet mõjutab otseselt tõeliselt saavutatavat tootmisvõimsust ületootmise, prügiks minemise ja klientide tagastuste kaudu. Kui polüpropüleenist (pp) koti tootmismoodul töötab 98-protsendilise esmakordse kvaliteediga, siis kaob ikkagi 2 protsenti toodangust ületootmise või likvideerimise tõttu. Materjalikvaliteedist, masina kalibreerimisest või operaatori veast tulenevad defektide määrad kogunevad erinevate töövahetuste jooksul ja vähendavad oluliselt netovõimsust. Ennetava hoolduse, kvaliteedikontrollipunktide ja protsessistabiilsuse investeeringud parandavad tegelikku väljundit köitsete koti tehastes.
Kohandatud polüpropüleenist (pp) köitsete kotid nõuavad sageli rangedamaid kvaliteedinõudeid kui standardtooted, mis suurendab inspekteerimise ja potentsiaalse ületootmise aega. Täpne arusaam kvaliteedinõuete tegelikust võimsuskulust aitab köitsete koti tarnijal pakkuda täpsemalt ja planeerida reaalseti. Defektide põhjuste jälgimine ja parandusmeetmete järkjärguline rakendamine parandab järk-järgult hea toote osakaalu kogu tootmisaja suhtes.
Tõhusa pp-kottide tootmisplaneerimise jaoks tuleb võimsus sobitada prognoositud nõudlusega, vältides samas üleinvesteerimist või püsivat puudust. Kootud kottide tehasele on vaja prognoosida hooajalisi tendentse, tööstuslikke tsükleid ja klientide kasvumustrit, et sobivalt määrata seadmete ja personali maht. Võimsuskasutuse sihtnäitajad jäävad tavaliselt vahemikku 70–85 protsenti, et saaks arvestada nõudluse muutlikkust ning samas säilitada finantsliku tõhususe.
Tippnõudluse perioodide mõistmine aitab kohandatud pp-kootud kottide tootjatel otsustada, kas kasutada alltöövõtu, ajutist personali või püsivat võimsuse laiendamist. Mõned kootud kottide tarnijad hoivad suhteid lepingutootjatega, et käsitleda nõudluse tippu ilma püsivate varaühikuteta. Võimsuse otsused mõjutavad ka hinna, sest vähekasutatud tehased kannavad kõrgemaid ühiku kohti kui hästi sobitatud tootmistase.
Tootmismahutuse näitajad juhivad investeerimise prioriteedid mis tahes pp-kottide tootmisettevõttes. Andmetele tuginev analüüs näitab, millised seadmete moderniseerimised, paigutuse muudatused või protsesside täiendused annavad kõige suurema mahukasvu dollaris investeeritud raha kohta. Põhimõtted, millele tugineb lean-tootmine, Six Sigma meetodid ja tööstuslik võrdlusanalüüs aitavad köitsete tootmise ettevõtetel süstemaatiliselt tuvastada parandusvõimalusi.
Kui köitsete tarnija kaalub laienemist, peab ta hindama, kas olemasolevate tootmisliinide kiirust tuleks suurendada, kas lisada paralleelseid tootmisliine või kas optimeerida tootmisgraafikuid enne uute seadmete ostmist. Paljud tootjad leiavad, et operatsiooniliste paranduste tulemusena saavutatakse 15–30 protsendiline mahukasv enne seda, kui on vaja teha suuri kapitalikulusid. Eriliste pp-köitsete tellimused saavad sageli kasu graafiku optimeerimisest, mis ühendab sarnaseid tooteid ja vähendab vahetusaegu.
Kaasaegsed punutud kotidetööstused toodavad tavaliselt seadmeid, mis suudavad toota 500–2500 koti tunnis ühe tootmisliini kohta, sõltuvalt koti spetsifikatsioonidest ja turusegmendist. Tegelik läbilaskevõime ulatub sageli 60–75 protsendini teoreetilisest maksimumist, kuna tootmisvahetused, hooldus ja kvaliteedihaldus vähendavad seda. Kümne paralleelse tootmisliiniga kohandatud PP-punutud kotitootja võib saavutada ühe töövahetuse jooksul neto väljatoodangut 5000–7500 koti tunnis.
Kootud koti tarnijad arvutavad tarneaegu, jagades kogu tellimuse koguse tegeliku, mitte teoreetilise tootmisvõimsusega. Tavaliselt lisatakse ohutustegurid, et arvestada plaanimatut seiskumist, materjalide viivitusi ja kvaliteedikontrolli pärast vajalikku töötlust, et saavutada tagasihoidlikud hinnangud. PP-koti tootmisgraafiku koostaja peab arvestama ka ooteaegadega, kui mitu tellimust konkureerivad piiratud seadmete eest. Kastomeeritud PP-kotid saavad sageli pikemaid tarneaegu seoses seadistusnõuetega ja väiksemate partii suurustega.
Peamised näitajad hõlmavad seadmete tööaegu, kiiruse kasutust, tööjõukulusid ühe ühiku kohta, materjalide väljatootmist, vigade esinemissagedust ja ooteaegu tootmisetappide vahel. Neid eraldi jälgides saab kindlaks teha, kas kitsaskohad pärinevad masinatest, materjalidest, kvaliteedist või ajastusest. PP-kottide tootmise ettevõte peaks mõõtma võimsusnäitajaid igapäevaselt ja jälgima nende arengut nädalaselt, et varakult tuvastada halvenemist. Kliendispetsiifiliste PP-kudumisega kottide tootjad saavad kasu üksikasjalikust segmentanalüüsist, milles võrreldakse võimsuse näitajaid erinevate tootetüüpide ja klienditellimuste vahel.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

