 EN
كيفية تقييم كفاءة الإنتاج في مصنع أكياس البولي بروبلين المنسوجة
اكتشف أربعة مقاييس إنتاجية جوهرية — الإنتاجية، ومعدل العيوب، ووقت تشغيل المعدات الفعلي، ومواعيد التسليم في موعدها — لتقييم المصانع بثقة.

2026/09/22
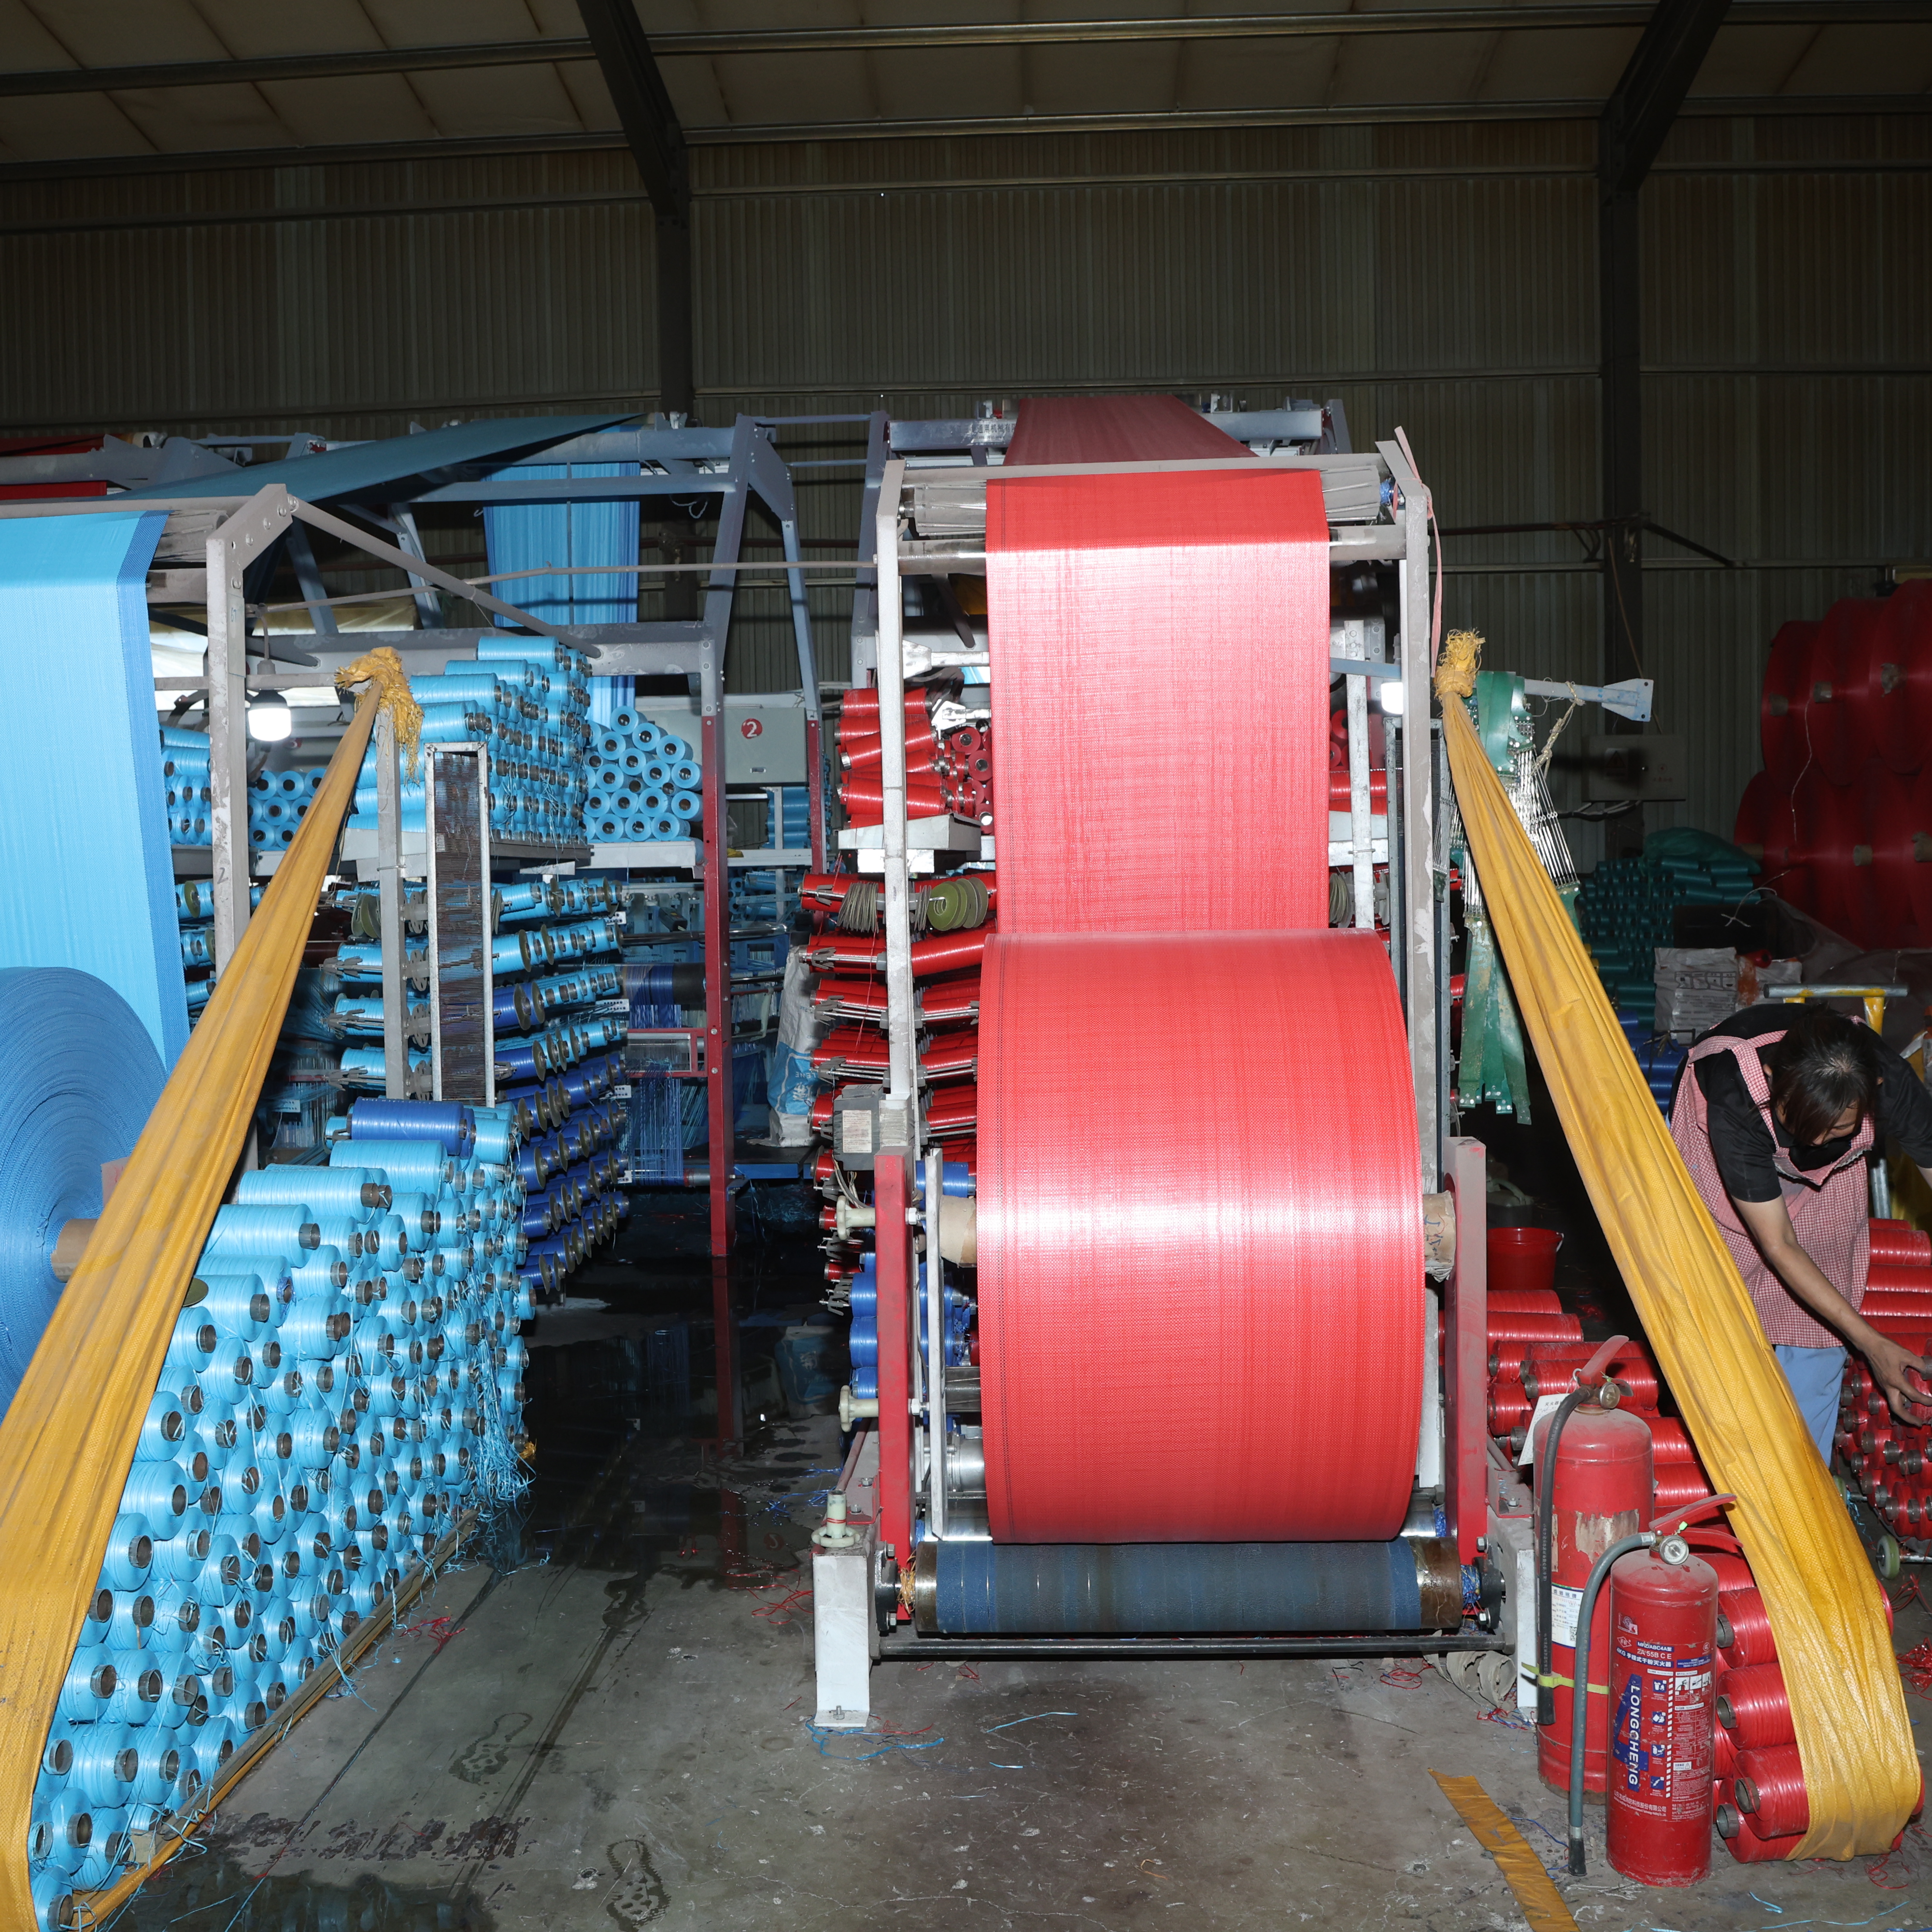
إن فهم مقاييس القدرة الإنتاجية أمرٌ جوهريٌّ لأي مصنع أكياس Pp woven يبحث عن تحسين عملياته وتلبية متطلبات السوق بكفاءة. وتشمل القدرة الإنتاجية أقصى كمية يمكن أن تُنتجها منشأة ما في ظل ظروف معيَّنة، ويتم قياسها بوحدات مثل الأطنان في الساعة أو الأكياس في الدقيقة أو الوحدات في كل وردية. وللمصانع المتخصصة في إنتاج الأكياس المنسوجة، فإن تقييم القدرة الإنتاجية بدقة يؤثر مباشرةً في استراتيجيات التسعير، ومواعيد التسليم، ورضا العملاء. ويجب على المصنِّعين تتبع عدة مقاييس في وقتٍ واحد لضمان ثبات الجودة مع تحقيق أقصى إنتاجية ممكنة.

يجب على كل مورد لأكياس النسيج أن يُحدِّد مقاييس واضحة لأداء المعدات، وإنتاجية العمالة، واستخدام المواد كي يبقى منافسًا. وتشكِّل مقاييس القدرة الإنتاجية الأساس للتخطيط الاستراتيجي، بدءًا من قرارات الشراء وانتهاءً بتوزيع القوى العاملة وأوقات التوسُّع. وتكتسب هذه القياسات أهمية بالغة في عمليات إنتاج أكياس البولي بروبلين المنسوجة حسب الطلب، خصوصًا عند الموازنة بين أحجام الدفعات، وأوقات التسليم، ومعايير الجودة المتفق عليها مع مختلف العملاء. وفهم كيفية قياس هذه المقاييس وتتبُّعها وتحسينها هو ما يميِّز المصنِّعين الفعَّالين عن أولئك الذين يعانون من الاختناقات وتأخُّر الشحنات.
يُعَدُّ إخراج المعدات المقياس الرئيسي لقدرة الإنتاج في أي مصنع لأكياس النسيج. وتتمثَّل القدرات المُحدَّدة للمغزل، وآلات التصفيح، ووحدات القص، وخطوط الخياطة بوحدات في الساعة أو كيلوغرامات في الوردية. وقد تتراوح قدرة خط إنتاج أكياس البولي بروبلين النسيجية النموذجي بين ٥٠٠ و٢٥٠٠ كيس في الساعة، وذلك تبعًا لحجم الكيس وسماكة المادة وتعقيد التصميم. ويساعد فهم القدرة الفعلية مقابل القدرة النظرية لكل جهاز في تحديد حالات الاستخدام غير الأمثل والفرص المتاحة لتحسين العمليات.
ويتطلَّب حساب القدرة الفعَّالة للمعدات رصد كلٍّ من نسبة التشغيل ومعدل السرعة. فنسبة التشغيل تعبِّر عن النسبة المئوية لساعات الإنتاج المجدولة التي تعمل فيها المعدات دون توقُّف غير مخطط له. أما معدل السرعة فيقيس السرعة الفعلية للإنتاج مقارنةً بأقصى سرعة مُحدَّدة للمachine، مع أخذ وقت الإعداد والتغييرات والانقطاعات الطفيفة في الاعتبار. ولدى مصنِّعي أكياس البولي بروبلين النسيجية المخصصة، تتفاوت هذه العوامل اختلافًا كبيرًا تبعًا لحجم الطلب وتعقيد المنتج.
تؤثر الإنتاجية العمالية تأثيرًا مباشرًا على حسابات السعة لأي مورد لأكياس المنسوجات. وتُقاس الإنتاجية بعدد الوحدات المنتجة لكل ساعة عمل عامل، مع أخذ الموظفين العاملين في الإنتاج المباشر والموظفين الداعمين في الاعتبار. ويمكن لقوة عاملة مدربة جيدًا في بيئة إنتاج أكياس البولي بروبلين أن تحافظ على إنتاجٍ ثابتٍ مع خفض معدلات العيوب وهدر المواد. وتشكّل الاستثمارات في التدريب واستراتيجيات الاحتفاظ بالعاملين عواملَ تمكينٍ للسعة تمتدُّ ما وراء الحسابات البسيطة لعدد الأفراد.
وتؤثر جداول الورديات، والغياب عن العمل، وتوزيع المهارات جميعها في السعة العمالية الفعالة. ويجب أن تحافظ مصنع أكياس المنسوجات الذي يعمل بورديات متعددة على جودةٍ وإيقاعٍ متسقين عبر جميع الورديات. كما تتطلب تقلبات الطلب الموسمية مرونةً في حجم القوى العاملة، ومع ذلك فإن الاحتفاظ بالكوادر الأساسية المتمرسة يضمن استقرار السعة. وتساعد أنظمة تتبع الأداء في تحديد المعايير المرجعية للإنتاجية على مستوى الأفراد والفرق لإنتاج أكياس المنسوجات المخصصة من البولي بروبلين.
تتوافق توافرية المواد مباشرةً مع السعة الإنتاجية في أي مصنع لأكياس النسيج. ويمكن أن تؤدي ندرة المواد الأولية أو تأخيرات المورِّدين أو مشكلات الجودة إلى خفض الإنتاج دون السعة القصوى للمعدات. ويجب على مورِّد أكياس البولي بروبيلين النسيجية أن يحتفظ بمخزون احتياطي كافٍ من حبيبات البولي بروبيلين والصبغات والمواد المضافة ومواد التغليف. ويساعد حساب معدل تدفق المواد بالنسبة إلى جداول إنتاج أكياس البولي بروبيلين النسيجية في ضمان انسجام سلسلة التوريد مع الالتزامات التصنيعية.
وتؤثر مساحة التخزين ومعدات مناولة المواد وسير العمل اللوجستي في السعة الفعلية لعملية إنتاج أكياس البولي بروبيلين النسيجية المخصصة. وتُحقِّق إدارة المستودعات بكفاءة وتسليم المواد وفق نظام «في الوقت المناسب» والجدولة المنتظمة للإنتاج أقصى استفادة ممكنة من السعة النظرية للمعدات. وكثيرًا ما يكتشف المصنِّعون أن العائق الحقيقي لا يكمن في معدات الإنتاج، بل في تحضير المواد أو مناولة المنتجات النهائية.
تؤدي أداء الجودة مباشرةً إلى خفض السعة الإنتاجية الفعالة عبر عمليات إعادة التصنيع والهدر والعوائد من العملاء. فعلى سبيل المثال، تفقد خط إنتاج أكياس الـpp العامل بنسبة جودة أولية تبلغ ٩٨٪ ما نسبته ٢٪ من مخرجاته بسبب إعادة التصنيع أو التخلّص منها. وتتراكم معدلات العيوب الناجمة عن جودة المواد أو معايرة الآلات أو أخطاء المشغلين عبر الورديات، مما يقلّل السعة الصافية بشكل كبير. وتساهم عمليات الصيانة الوقائية ونقاط ضبط الجودة والاستثمارات في استقرار العمليات في تحسين المخرجات الفعلية لمصانع الأكياس المنسوجة.
غالبًا ما تتطلّب طلبات أكياس الـpp المنسوجة المخصصة متطلبات جودة أكثر صرامةً مقارنةً بالمنتجات القياسية، ما يزيد من وقت الفحص وإمكانية إعادة التصنيع. ويساعد فهم التكلفة الحقيقية للسعة المرتبطة بمواصفات الجودة المورِّدَ على تحديد الأسعار بدقة ووضع خطط واقعية. كما أن تتبع أسباب العيوب وتطبيق الإجراءات التصحيحية تدريجيًّا يحسّن النسبة الفعلية للمخرجات الجيدة إلى إجمالي وقت الإنتاج.
يتطلب تخطيط إنتاج أكياس البولي بروبلين الفعّال مواءمة القدرات مع الطلب المتوقع، مع تجنّب الاستثمار المفرط أو النقص المزمن. ويجب على مصنع أكياس المنسوجات أن يتوقّع الاتجاهات الموسمية ودورات الصناعة وأنماط نمو العملاء لتحديد حجم المعدات والعمالة بشكل مناسب. وتتراوح أهداف استخدام القدرات عادةً بين ٧٠ و٨٥ في المئة لاستيعاب التقلبات في الطلب مع الحفاظ على الكفاءة المالية.
يساعد فهم فترات الذروة في الطلب مصنّع أكياس المنسوجات المخصصة من البولي بروبلين على اتخاذ قرار بشأن التعاقد الخارجي أو توظيف عمالة مؤقتة أو التوسّع الدائم في القدرات. وبعض موردي أكياس المنسوجات يحتفظون بعلاقات مع مصنّعين مقاولين للتعامل مع طلبات الذروة دون الالتزام بأصول ثابتة. كما تؤثر قرارات القدرات أيضًا في التسعير، لأن المرافق غير المستغلة جيدًا تحمّل تكاليف أعلى لكل وحدة مقارنةً بمستويات الإنتاج المتوازنة جيدًا.
تُوجِه مقاييس سعة الإنتاج أولويات الاستثمار في أي منشأة لإنتاج أكياس البولي بروبلين. وتُظهر التحليلات القائمة على البيانات أي ترقيات للمعدات أو تغييرات في التخطيط أو تعديلات في العمليات تُحقِّق أكبر زيادة في السعة مقابل كل دولار مستثمر. وتساعد مبادئ التصنيع الرشيق ومنهجيات سيكس سيغما والمقارنة المرجعية مع المعايير الصناعية المصانع التي تنتج الأكياس المنسوجة على تحديد فرص التحسين بشكل منهجي.
يجب على مورد الأكياس المنسوجة، عند النظر في التوسع، أن يقيِّم ما إذا كان سيزيد سرعة الخطوط الحالية أم يضيف خطوطًا متوازية أم يحسّن جدولة العمليات قبل شراء معدات جديدة. ويجد العديد من المصنّعين أن تحسينات التشغيل تُحقِّق مكاسب في السعة تتراوح بين ١٥ و٣٠ في المئة قبل أن يصبح الإنفاق الرأسمالي ضروريًّا. كما تستفيد طلبات أكياس البولي بروبلين المنسوجة المخصصة غالبًا من تحسين الجدولة الذي يجمع بين المنتجات المتشابهة ويقلل إلى أدنى حدٍّ زمن التحويل بينها.
عادةً ما تشغّل مصانع الأكياس المنسوجة الحديثة معدات قادرة على إنتاج ما بين ٥٠٠ و٢٥٠٠ كيس في الساعة لكل خط إنتاج، وذلك حسب مواصفات الكيس وشريحة السوق المستهدفة. وغالبًا ما تصل السرعة الفعلية للإنتاج إلى ما بين ٦٠٪ و٧٥٪ من الحد الأقصى النظري بسبب عمليات التحويل بين أنواع الأكياس والصيانة وإدارة الجودة. وقد يحقّق مصنع مخصص لإنتاج أكياس البولي بروبيلين المنسوجة، المزوّد بخمسة خطوط إنتاج متوازية، إنتاجًا صافياً يتراوح بين ٥٠٠٠ و٧٥٠٠ كيس في الساعة خلال نوبة عمل واحدة.
يُحسب موردو الأكياس المنسوجة جداول التسليم بقسمة الكمية الإجمالية للطلب على السعة الإنتاجية الفعلية، وليس النظرية. وعادةً ما تُضاف عوامل أمان تأخذ في الاعتبار التوقفات غير المخطط لها عن التشغيل، وتأخّر المواد، وإعادة العمل بسبب معايير الجودة، وذلك لإعداد تقديرات حذرة. كما يجب أن يراعي مُخطِّط إنتاج أكياس البولي بروبيلين المنسوجة وقت الانتظار عند وجود طلبات متعددة تتنافس على معدات محدودة. وغالبًا ما تتطلّب الطلبات المخصصة لأكياس البولي بروبيلين المنسوجة فترات تسليم أطول بسبب متطلبات الإعداد وأحجام الدفعات الأصغر.
تشمل المؤشرات الرئيسية وقت تشغيل المعدات، واستخدام السرعة، وساعات العمل لكل وحدة، ونسبة استخلاص المواد، ومعدل العيوب، والوقت الراكد بين مراحل الإنتاج. ويُظهر التتبع المنفصل لهذه المؤشرات ما إذا كانت الاختناقات ناتجة عن الماكينات أو المواد أو الجودة أو الجدولة. وينبغي لمنشأة إنتاج أكياس البولي بروبلين أن تقيس مؤشرات السعة يوميًّا وتتابع اتجاهاتها أسبوعيًّا لاكتشاف أي تدهور في وقت مبكر. كما يستفيد مصنعو أكياس البولي بروبلين المنسوجة حسب الطلب من تحليلٍ تفصيليٍّ حسب القطاعات يُقارن أداء السعة عبر أنواع المنتجات وطلبات العملاء.

اكتشف أربعة مقاييس إنتاجية جوهرية — الإنتاجية، ومعدل العيوب، ووقت تشغيل المعدات الفعلي، ومواعيد التسليم في موعدها — لتقييم المصانع بثقة.

ضمن الامتثال التنظيمي وسلامة العاملين باستخدام طرق مُجربة لأكياس التغليف الكيميائية المنسوجة: اختيار المادة، والتوسيم، والتخزين، والتدريب.

اكتشف سير عمل تصنيع أكياس البولي بروبلين المنسوجة بالكامل — بدءاً من البثق والغزل ووصولاً إلى الطباعة ومراقبة الجودة. عزِّز الكفاءة والامتثال والعائد على الاستثمار. نزِّل دليل العملية الآن.

تعاني من ضعف الأكياس أو ارتفاع نسبة هدر المواد؟ تعلَّم تقنيات البثق وسحب الشريط لإنتاج أكياس منسوجة من البولي بروبلين أقوى وأقل تكلفة. حسِّن خط إنتاجك الآن.

تعاني من عيوب أو مرتجعات العملاء؟ اكتشف خمس نقاط لا غنى عنها لفحص الجودة عبر خط إنتاج أكياسك المنسوجة.
أي مستوى من مستويات الأتمتة مناسب لمصنعك لأكياس البولي بروبلين المنسوجة؟ قارن بين الأنظمة اليدوية وأنظمة الثورة الصناعية الرابعة من حيث التكلفة والجودة وقابلية التوسع.
اتصل بنا للحصول على تفاصيل حول أكياس البوليبروبيلين المنسوجة وحلول التغليف المرنة.
هاتف
بريد إلكتروني
واتساب
العنوان
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

