 EN
ポリプロピレン(PP)編織バッグ工場における生産効率の評価方法
工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

2026/09/22
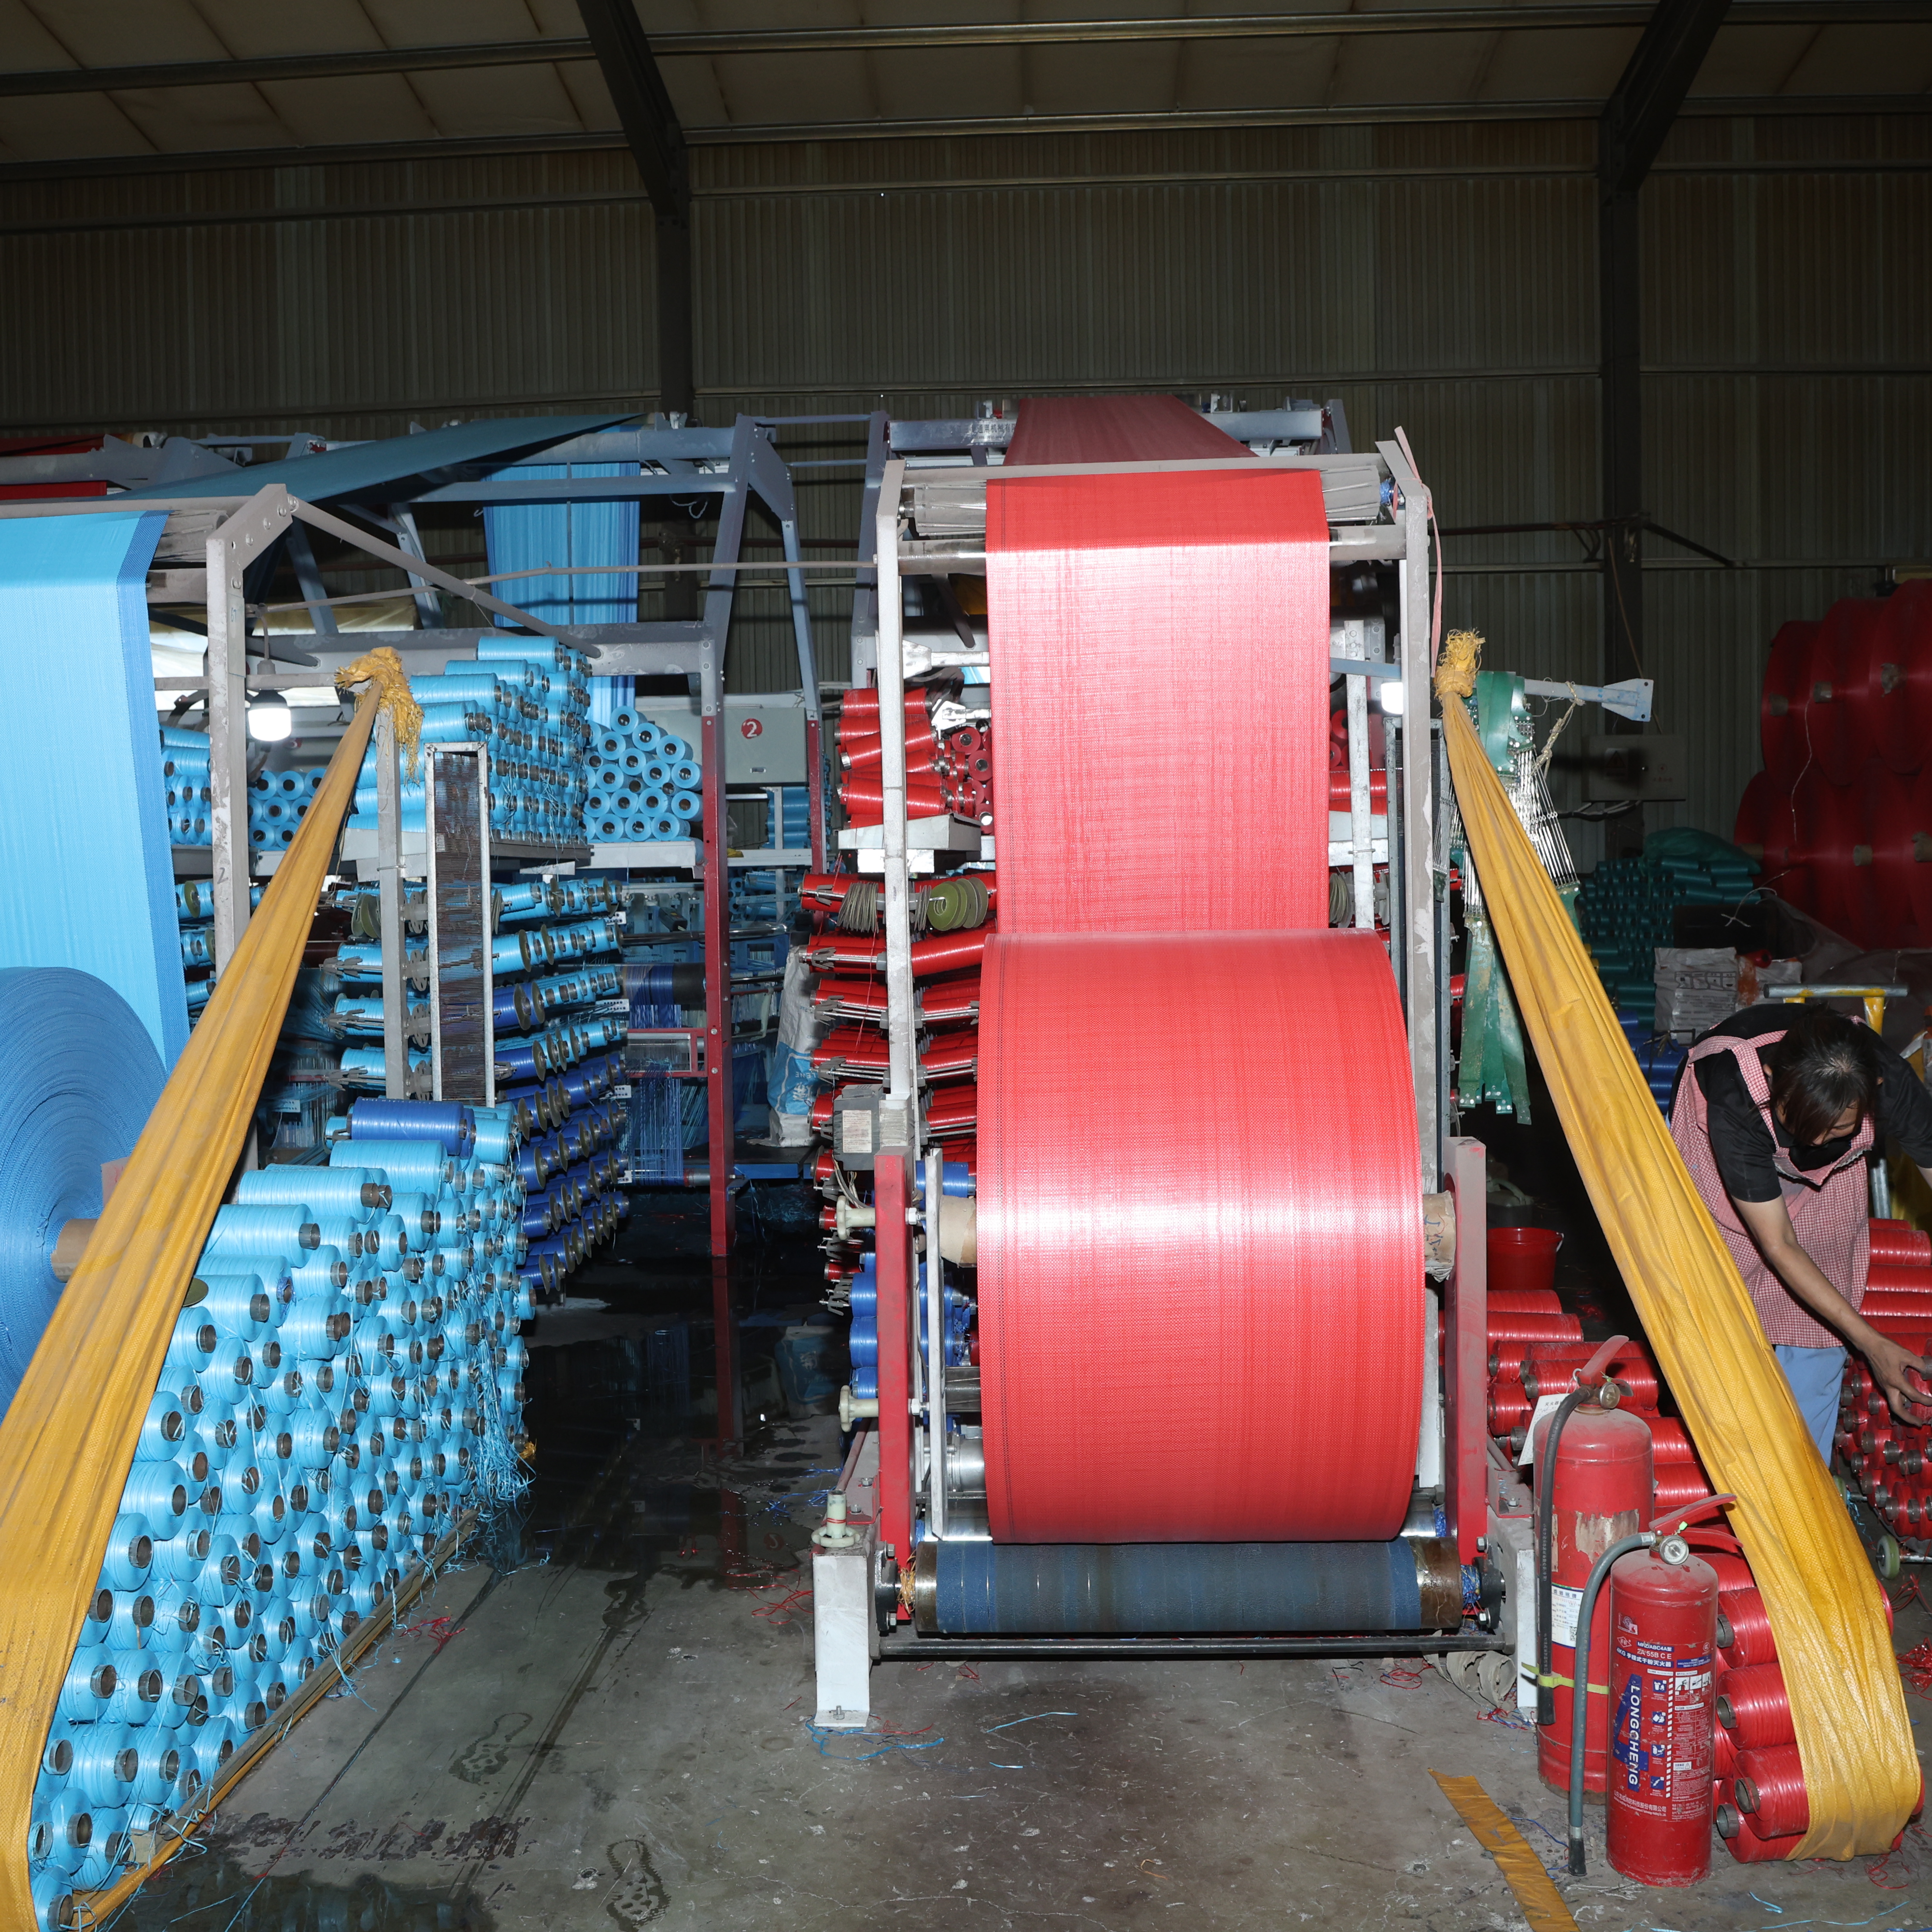
生産能力の指標を理解することは、あらゆる PP織り袋メーカー 事業の運営効率化や市場ニーズへの的確な対応にとって不可欠です。生産能力とは、特定の条件下で施設が達成できる最大出力であり、単位は時当たりトン数、分当たり袋数、または1シフトあたりの単位数で表されます。編織袋工場においては、正確な能力評価が価格設定戦略、納期計画、顧客満足度に直結します。製造業者は、品質の安定性を確保しつつ生産効率を最大化するために、複数の指標を同時に把握・管理する必要があります。

すべての編み袋サプライヤーは、設備の性能、労働生産性、材料利用率について明確なベンチマークを設定し、競争力を維持する必要があります。生産能力に関する指標は、調達判断から人材配置、拡張計画のスケジュールに至るまで、戦略的計画の基盤となります。特に、カスタムPP編み袋の製造では、多様な顧客仕様に対応するうえで、ロットサイズ、納期、品質基準のバランスを取るために、これらの測定値が極めて重要になります。こうした指標をいかに測定・追跡・改善するかを理解しているかどうかが、効率的なメーカーと、ボトルネックや出荷遅延に悩むメーカーとの違いを決定づけます。
設備出力は、編織バッグ工場における生産能力を示す最も重要な指標です。シャトル織機、ラミネート機、カッティング装置、縫製ラインなど、各設備には、時間あたりの単位数またはシフトあたりのキログラム数で表される定格能力があります。一般的なPP編織バッグ生産ラインの能力は、バッグのサイズ、素材の厚さ、デザインの複雑さに応じて、時速500~2,500個程度となります。各機械の実際の能力と理論上の能力を比較することで、設備の未活用状況を把握し、工程改善の機会を見出すことができます。
有効設備能力を算出するには、稼働率と速度率の両方をモニタリングする必要があります。稼働率とは、計画された生産時間のうち、予期せぬ停止が発生せず設備が実際に稼働していた時間の割合を指します。速度率とは、セットアップや型替え、小規模な停止時間を考慮した上で、設備の実際の生産速度をその最大定格速度に対して測定したものです。PP編織バッグの受注生産メーカーでは、これらの要因は、受注数量および製品の複雑さによって大きく変動します。
労働生産性は、編み袋サプライヤーの生産能力算定に直結します。生産性は、直接製造スタッフおよびサポート要員を含む全作業員の労働時間あたり生産単位数で測定されます。ポリプロピレン(PP)編み袋の製造現場において、十分な訓練を受けた作業員は、安定した生産量を維持しながら、不良品や材料ロスを低減できます。人的資源への教育投資や従業員定着策は、単なる人員数を超えた、実質的な生産能力向上の鍵となります。
シフト勤務の編成、欠勤率、スキルの分布は、実効的な労働力容量に影響を与えます。複数シフトで稼働する編み袋工場では、すべてのシフトで品質と生産ペースの均一性を確保する必要があります。季節的な需要変動には、柔軟な人員配置が求められますが、同時に、経験豊富なコア人材を維持することで、生産能力の安定性を担保します。パフォーマンス管理システムを活用すれば、カスタムPP編み袋の生産において、個人およびチーム単位の生産性ベンチマークを明確に把握できます。
原材料の供給状況は、編み袋工場における生産能力を直接制約します。ポリプロピレンペレット、染料、添加剤、包装材などの原材料が不足したり、サプライヤーからの納入が遅れたり、品質に問題があると、設備の能力を下回る生産量にしかならなくなります。編み袋サプライヤーは、これらの原材料について適切な在庫バッファを確保する必要があります。また、ポリプロピレン製編み袋の生産計画に基づいて材料の処理量を算出することで、サプライチェーンと製造の約束を整合させることができます。
倉庫の収容スペース、資材搬送設備、および物流のワークフローは、カスタムポリプロピレン編み袋製造の実効的な生産能力に影響を与えます。効率的な倉庫管理、必要時に必要なだけのタイミングで資材を届ける「ジャストインタイム」方式の納入、そして整理された生産スケジューリングによって、理論上の設備能力のうち実際に活用可能な部分を最大化できます。多くのメーカーが、実際のボトルネックは生産設備ではなく、むしろ資材の準備工程や完成品のハンドリングにあることに気づいています。
品質の不具合は、再作業・廃棄・顧客からの返品を通じて、実質的な生産能力を直接的に低下させます。たとえば、初回合格率98%で稼働しているPP袋の生産ラインでも、出力の2%が再作業または廃棄に回ることになります。素材の品質不良、機械のキャリブレーションずれ、オペレーターのミスなどに起因する不良率は、各シフトで蓄積し、純粋な生産能力を著しく低下させます。予防保全、品質管理のチェックポイントの設置、工程の安定化への投資は、編織袋工場における実際の生産量向上に寄与します。
カスタム注文のPP編織袋は、標準製品よりも厳しい品質要件が求められることが多く、検査時間や再作業の可能性が高まります。品質仕様が実際に及ぼす生産能力への負荷を正確に把握することで、編織袋サプライヤーは適正な価格提示と現実的な生産計画を立てることができます。不良原因を追跡し、是正措置を段階的に実施することで、総生産時間に対する良品出力の比率を着実に向上させられます。
PP製バッグの効果的な生産計画には、見込まれる需要に応じて生産能力を適切に合わせる必要があります。過剰投資や慢性的な供給不足を避けなければなりません。編みバッグ工場では、季節変動、業界の景気循環、顧客の成長傾向などを予測し、設備規模や人員配置を適切に決定する必要があります。通常、設備利用率の目標は70~85%とされ、需要の変動に対応できる余裕を確保しつつ、財務的な効率性も維持します。
需要のピーク時期を正確に把握することで、カスタムPP編みバッグメーカーは、外注、臨時スタッフの採用、あるいは恒久的な生産能力拡張のいずれを選択すべきかを判断できます。一部の編みバッグサプライヤーは、固定資産への投資を伴わない形で需要急増に対応できるよう、契約製造業者との連携関係を維持しています。また、生産能力に関する意思決定は価格設定にも影響を与えます。設備利用率が低い状態では単位当たりコストが上昇する一方、需要と生産能力が適切にマッチした場合の単位当たりコストはより低くなります。
生産能力の指標は、PP製バッグ生産施設における投資優先順位付けをガイドします。データ駆動型の分析により、どの設備更新、レイアウト変更、または工程改善が、投資金額1ドルあたり最も大きな生産能力向上をもたらすかが明らかになります。ローレン製造(リーン生産方式)、シックスシグマ手法、および業界ベンチマーキングを活用することで、編み袋工場は改善機会を体系的に特定できます。
編み袋サプライヤーが増設を検討する際には、まず既存ラインの速度向上、並列ラインの追加、またはスケジューリングの最適化を評価すべきであり、新規設備の購入はその後に検討すべきです。多くの製造事業者は、設備投資に踏み切る前に、運用面での改善によって15~30%の生産能力向上を実現できることを経験的に知っています。カスタム注文のPP編み袋では、類似製品をまとめて生産し、型替え時間を最小限に抑えるスケジューリング最適化が特に効果的です。
現代の編み袋工場では、通常、1ラインあたり時速500~2,500個のバッグを製造できる設備を稼働させています。これはバッグの仕様や市場セグメントによって異なります。実際の生産能力は、型替え、保守作業、品質管理などの要因から、理論上の最大値の60~75%程度にとどまることが一般的です。例えば、ポリプロピレン(PP)製編み袋を受注生産するメーカーが5本の並列生産ラインを有している場合、1シフトあたりの純生産量は時速5,000~7,500個程度となります。
編み袋のサプライヤーは、納期を算出する際に、理論上の生産能力ではなく、実際の生産能力で注文総数量を割ります。予期せぬ設備停止、資材の遅延、品質不良による再加工などを考慮した安全率を通常加算し、楽観的になりすぎない保守的な見積もりを作成します。PP編み袋の生産スケジューラーは、複数の注文が限られた設備を競合する場合の待ち時間(キュー・タイム)も考慮しなければなりません。カスタムPP編み袋の注文は、セットアップ作業やロットサイズが小さいことから、通常、より長いリードタイムが設定されます。
主要な指標には、設備の稼働率、速度利用率、単位当たりの作業時間、材料歩留まり率、不良品発生率、および工程間の待ち時間があります。これらの指標を個別に追跡することで、ボトルネックが機械・材料・品質・スケジューリングのいずれに起因しているかを特定できます。PP袋製造施設では、能力関連指標を毎日測定し、週単位で推移を把握して、性能の劣化を早期に検知する必要があります。カスタムPP編み袋メーカーは、製品タイプや顧客注文ごとに能力性能を詳細に比較・分析するセグメント別評価から大きなメリットを得られます。

工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

素材選定、ラベリング、保管、教育訓練といった、化学用編織バッグにおいて実証済みの手法を用いて、法規制への適合と作業員の安全を確保しましょう。

PP編み袋の製造工程全体を解説——押出・編織から印刷・品質管理まで。効率性・コンプライアンス・投資対効果(ROI)を高めるためのプロセスガイドを今すぐダウンロード。

袋の強度不足や材料ロスの多さにお悩みですか? 強くて低コストなPP編み袋を実現するための押出・テープ引抜技術を習得し、生産ラインを最適化しましょう。

不良品や顧客からの返品に悩んでいませんか?編織バッグ生産ラインで絶対に外せない5つの品質チェックポイントをご紹介します
あなたのPP編み袋工場に最適な自動化レベルはどれですか?コスト、品質、拡張性の観点から、手作業からインダストリー4.0システムまでを比較しましょう。
ポリプロピレン製織布バッグおよびフレキシブル包装ソリューションに関する詳細については、お気軽にお問い合わせください。
メールアドレス
住所
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

