 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/08/21
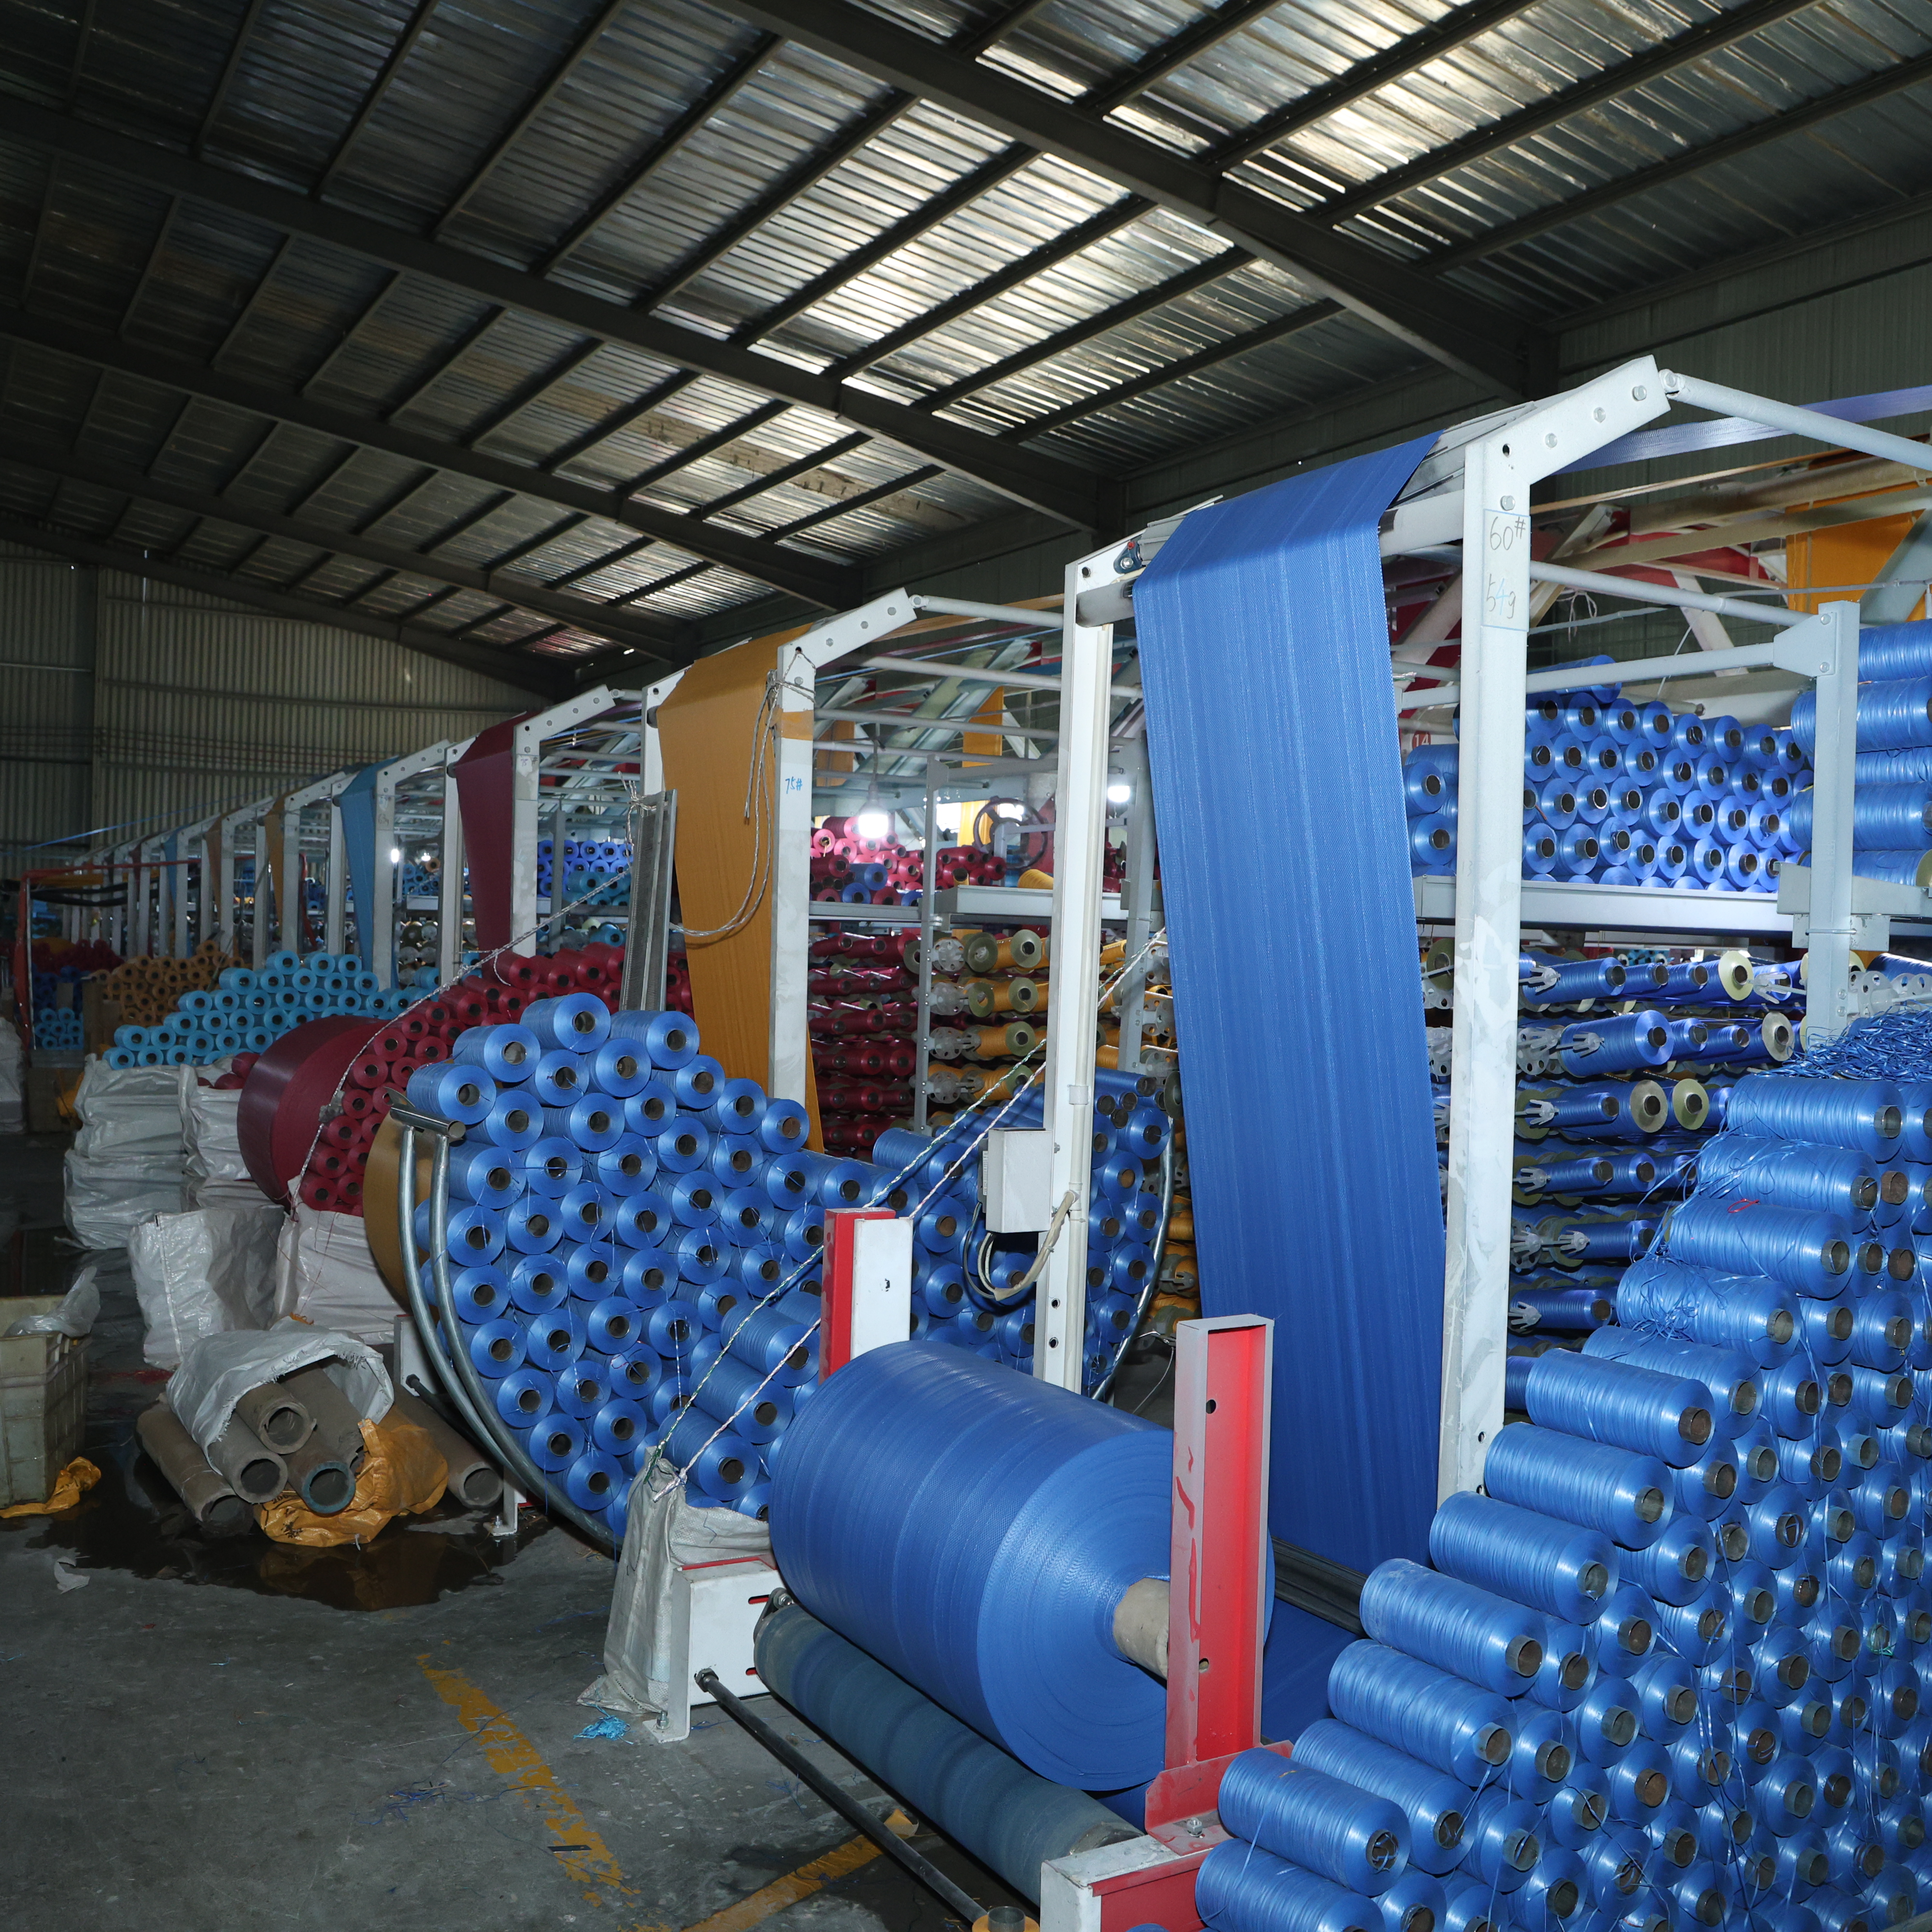
Работата со сировини претставува еден од најкритичните, но често потценетите аспекти на операциите во секоја Фабрика за PP ткаени торби . Квалитетот на готовите виткани торби силно зависи од тоа како се управува со полипропиленската смола, исполнителите, додатоците и другите сировини од моментот на прием до производството. Кога работата со сировини не е извршена правилно, последиците се шират низ целиот производствен процес за виткани торби, што ја компромитира отпорноста, изгледот и задоволството на клиентите. Разбирањето на овие чести грешки е суштинско за менаџерите на објектите, тимовите за контрола на квалитетот и супервизорите на производството кои сакаат да одржат постојан производствен капацитет и да намалат отпадот.

В производствените средини за изработка на торби од полипропилен (PP), дури и најмалите грешки при ракување со материјалите можат да се зголемат во значајни производствени дефекти. Неподобавните услови за складирање, недоволната ротација на залихите, случаите на контаминација и непажливите практики при транспортот секој посебно воведуваат ризици кои се манифестираат како намалена трајност на торбите, промена на бојата, кршливост или несоодветности во димензиите. Овој член ги истражува најчестите грешки при ракување со сировини забележани во фабриките за ткаени PP торби ширум светот, ги анализира основните причини за овие грешки и ги објаснува практичните стратегии за нивно спречување. Со воведување на стабилни протоколи за ракување со материјали, вашата установа може да ја подобри квалитетот на производите, да ги намали стапките на отпад и да ја засили својата конкурентска позиција на пазарите за производство на висококапацитетни торби.
Полипропиленската смола е хигроскопична, што значи дека природно апсорбира влажност од околниот воздух. Кога сировините лежат во неконтролирани средини со висока влажност, влагата проникнува во материјалот, предизвикувајќи значителни проблеми во процесот на обработка. Во текот на производството на панџури од полипропилен, заробената влага создава гасни мехурчиња при екструзијата или ткаењето, што води до слаби точки, празнини и намалена затегачка чврстина на готовите ткаени торби. Фабриката за специјални ткаени торби мора да одржува складишни простори со релативна влажност помеѓу 40 и 60 проценти за да се запази интегритетот на материјалот.
Економското влијание на штетата предизвикана од влажноста се протега надалеку од непосредните губитоци во производството. Загадените материјали често бараат скапи процеси на претходно сушење пред да можат да се искористат, што резултира со потрошувачка на енергија и проширување на производствените временски рамки. Во тешките случаи, цели партии стануваат непогодни за употреба, што принудува фабриките да отстранат материјалот или да обидат негово опоравување преку вторична рециклирање. Флуктуациите на температурата ја зголемуваат оваа проблематика. Кога материјалите ќе доживеат брзи промени во температурата, кондензацијата се формира на површините на чувалите и внатрешноста на контейнерите, воведувајќи влажност која деградира полимерните својства. Инвестирањето во складишни простории со контролиран климат, влажностопогони уреди и соодветни системи за вентилација претставува основен захтев за секоја почитувана производствена линија за ткаени чували.
Друга честа грешка е складирањето на несовместливи материјали во близина на сиров поли-пропилен смола. Растворители, масла, чистачи и други супстанции можат да испаруваат или да мигрираат во поли-пропиленските запаси, менувајќи ја молекуларната структура и предизвикувајќи дефекти при обработката. Фабриката за PP ткаени торби која не одвојува зоните за складирање ризикува да внесе контаминанти што ќе го нарушат перформансот на торбите.
Протоколите за одвојување мора да бидат јасни и строго применувани во сите области за складирање на материјали. Садовите треба да бидат јасно обележани со типот на материјал, класа, број на партија и датум на производство. Редовните ревизии на залихите ги откриваат погрешно обележаните или измешаните материјали пред да влезат во производството. Програмите за обука на вработените треба да нагласат последиците од прекршувачкото загадување и да воспостават јасна одговорност за одржување на интегритетот на материјалите. Во операциите за производство на вреќи со голем капацитет каде што истовремено се работи со повеќе класи, оваа дисциплина станува уште покритична за спречување на скапите производствени неуспеси.
Полипропиленската смола има ограничено рок на траење, обично од шест до дванаесет месеци, во зависност од условите на складирање, пакетите стабилизатори и изложувањето на светлина. Многу фабрики за плетени торби од ПП имаат неадекватни системи за управување со залихите, што предизвикува материјалите да надминат употребливите временски рамки пред обработката. Старата полипропиленска смола станува кртка, губи боја и механичка чврстина, што се одразува врз производството на дефектни плетени торби. Кога старите материјали ќе влезат во производствената линија за плетени торби незабележано, тие предизвикуваат непоследовително екструзивно однесување, прекинување на влакната при плетењето и торби кои не поминуваат тестови за затегачка или отпорност на раздирање.
Системата за ротација на залихите „прв влез, прв излез“ (FIFO) е суштинска за спречување деградација поради старост. Датумите на прием треба да бидат јасно прикажани на сите контейнери со материјали, а движењата на залихите мора да следат систематски протоколи за ротација. Неделните или месечните ревизии на залихите ги идентификуваат материјалите со ниска потрошувачка кои се приближуваат до истекување на рокот на употреба, што овозможува на менаџерите да ги предвидат нивната употреба или да ги прилагодат шемите за набавка. Во производствените средини за производство на пликови од полипропилен (pp) кои служат на индустрии чувствителни кон квалитетот, документирањето на староста на материјалите и нивната проследливост обезбедува критични докази за исполнување на должната грижа во случај на спорови со клиенти. Фабриките за производство на посебно ткаени пликови кои не имплементираат системи FIFO често откриваат дека во производството се внесени истекнати материјали, што принудува повлекување на цели серии и истражувања на квалитетот, што штети на репутацијата и профитабилноста.
Прекумерното набавување на сировини произлегува од неточни прогнози за барањето или продажбените проекции во операцијата на производство на вреќи за расипни материјали. Иако одржувањето на доволни резерви спречува забави во производството, премногу големите залихи го зголемуваат временскиот период на складирање и изложеноста на деградација предизвикана од околината. Сировините кои се чуваат во залиха подолго време од неопходното се изложени на кумулативно дејство на UV-зраците, топлински стрес и влажноста на околината, што ја намалува нивната квалитетна состојба.
Ефикасното управување со залихите бара тесна координација помеѓу тимовите за продажба, планирање на производството и набавка во секоја фабрика за PP ткаени вреќи. Прогнозите за барањето треба да се прегледуваат месечно, а целите за залихите треба соодветно да се прилагодуваат. Пресметките за резервните залихи мора да балансиратат заштитата од недостаток на материјали со реалистичните ограничувања поврзани со рокот на траење.
Сировинскиот полипропилен често пристига во торби, барабани или со голем капацитет кои бараат внимателно ракување за да се спречи штета. Многу објекти користат вилушки, рачни колички или рачен труд за движење на материјалите помеѓу приемните зони, зоните за складирање и производствената опрема. Грубото ракување, падовите, прободите или компресијата ја нарушуваат целината на контейнерите, што овозможува влез на влага, praшина и други загадувачи во материјалите. Откако контейнерите ќе бидат компромитирани, содржината брзо се деградира, но материјалите сепак можат да се воведат во производството без детална проверка. Во производството на pp торби, ова непажливост внесува странски честички што создаваат слаби точки, површински дефекти и намалени влечни својства кај готовите ткаени торби.
Воведување на јасни процедури за ракување со материјали значително го намалува штетата. Вработените треба да добијат обука за правилни техники на дизање, употреба на соодветна опрема и последиците од неправилно ракување со материјали. Складиштата треба да имаат организирани распореди кои ги минимизираат растојанијата за транспорт и непотребното движење. Контейнерите треба да се инспектираат при пристигнувањето и пред употреба за рано откривање на штета. Протоколите за проценка на штетата треба да дефинираат јасни критериуми за прифаќање или одбивање на контейнери со штета.
Производствените средини по природа содржат prašok, vlakна и други честички кои се создаваат од работата на опремата и луѓето. Кога сировините се сместени во објекти кои немаат доволна филтрација на воздухот, praшокот се таложи врз сировините и работните површини. Во текот на пренесувањето, ракувањето или полнењето на сировините во производствената опрема, овие честички се мешаат со полипропиленската смола, што ја намалува нејзината чистота. Загадените материјали предизвикуваат видливи дефекти во готовите ткаени торби, вклучувајќи црни точки, површински нередови и структурни слабости.
Превенцијата бара воведување на контроли на околината кои го одржуваат praшината и контаминантите подалеку од сировините во текот на складирањето и ракувањето. Затворените складишни шкафови со соодветна вентилација ги заштитуваат материјалите, додека овозможуваат циркулација на воздух за спречување на натрупувањето на влага. Зоните за приготвување на материјали треба да бидат одвоени од производствените зони со голема сообраќајност и опремени со единици за филтрирање на воздух. Во текот на полнењето на материјалите во производствената линија за ткаени торби, операторите треба да користат чисти садови, да избегнуваат директно изложување на амбјенталниот воздух и да одржуваат организирани работни површини слободни од отпадоци. Кога фабриките за производство на вреќи од гранулиран полиетилен ја ставаат на прво место чистотата на материјалите преку систематско управување на околината, стапките на контаминација значително опаѓаат, а метриките за задоволството на клиентите се подобруваат.
Влажноста на воздухот треба да се одржува помеѓу 40 и 60 проценти во складовите каде што се чуваат поли-пропиленските материјали. Овој опсег спречува премногу апсорбирање на влага, додека истовремено го избегнува кршливоста и статичкото полнење што настанува во премногу суви средини. Редовното следење со калибрирани сензори за влажност и опрема за влажност овозможува на објектите постојано да остануваат во целниот опсег.
Ревизиите на залихите треба да се спроведуваат најмалку еднаш месечно, иако операциите на производствените линии за ткаени торби со висок капацитет може да имаат корист од неделни ревизии. Со овие прегледи се идентификуваат материјали со ниска потрошувачка кои се приближуваат до датумот на истекување, се проверува правилната примена на FIFO-принципот (прв влез, прв излез), а исто така се откриваат погрешно означени или помешани залихи пред да влезат во производството. Со проактивно спроведување на ревизиите, фабриката за кастомизирани ткаени торби спречува стари материјали да предизвикаат дефекти во производството и ги задржува залихите во согласност со барањата за рок на траење. Системите за управување со залихите во реално време автоматизираат голем дел од ова следење, намалувајќи го ручниот труд и подобрувајќи ја точноста.
Вработените треба да добијат комплексно обуку која ќе ги опфати соодветните техники за подигање и преместување на материјали, протоколите за пристап до складишните простории, барањата за сегрегација на хемикалии, практиките за спречување на контаминација и постапките за проценка на штетата. Обуката треба да го нагласи директниот однос помеѓу внимателното ракување со материјали и квалитетот на готовите торби, што ќе помогне на вработените да разберат како нивните дејства влијаат врз задоволството на клиентите и профитабилноста на компанијата. Годишната повторна обука и воведната обука за новите вработени осигуруваат дека сите работници ги разбираат и последователно ги следат воспоставените протоколи. Кога фабриката за производство на баљастни торби инвестира во обуката на вработените, грешките при ракување со материјали значително опаѓаат, а квалитетот се подобрува низ целиот производствен линија за ткаени торби.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

