 EN
पीपी बुने हुए बैग कारखाने में उत्पादन दक्षता का आकलन कैसे करें
उत्पादन के 4 महत्वपूर्ण मापदंडों—उत्पादन क्षमता, दोष दर, उपकरण चालू समय और समय पर डिलीवरी—की खोज करें, जिनके आधार पर आप कारखानों का आत्मविश्वासपूर्ण मूल्यांकन कर सकते हैं

2026/08/21
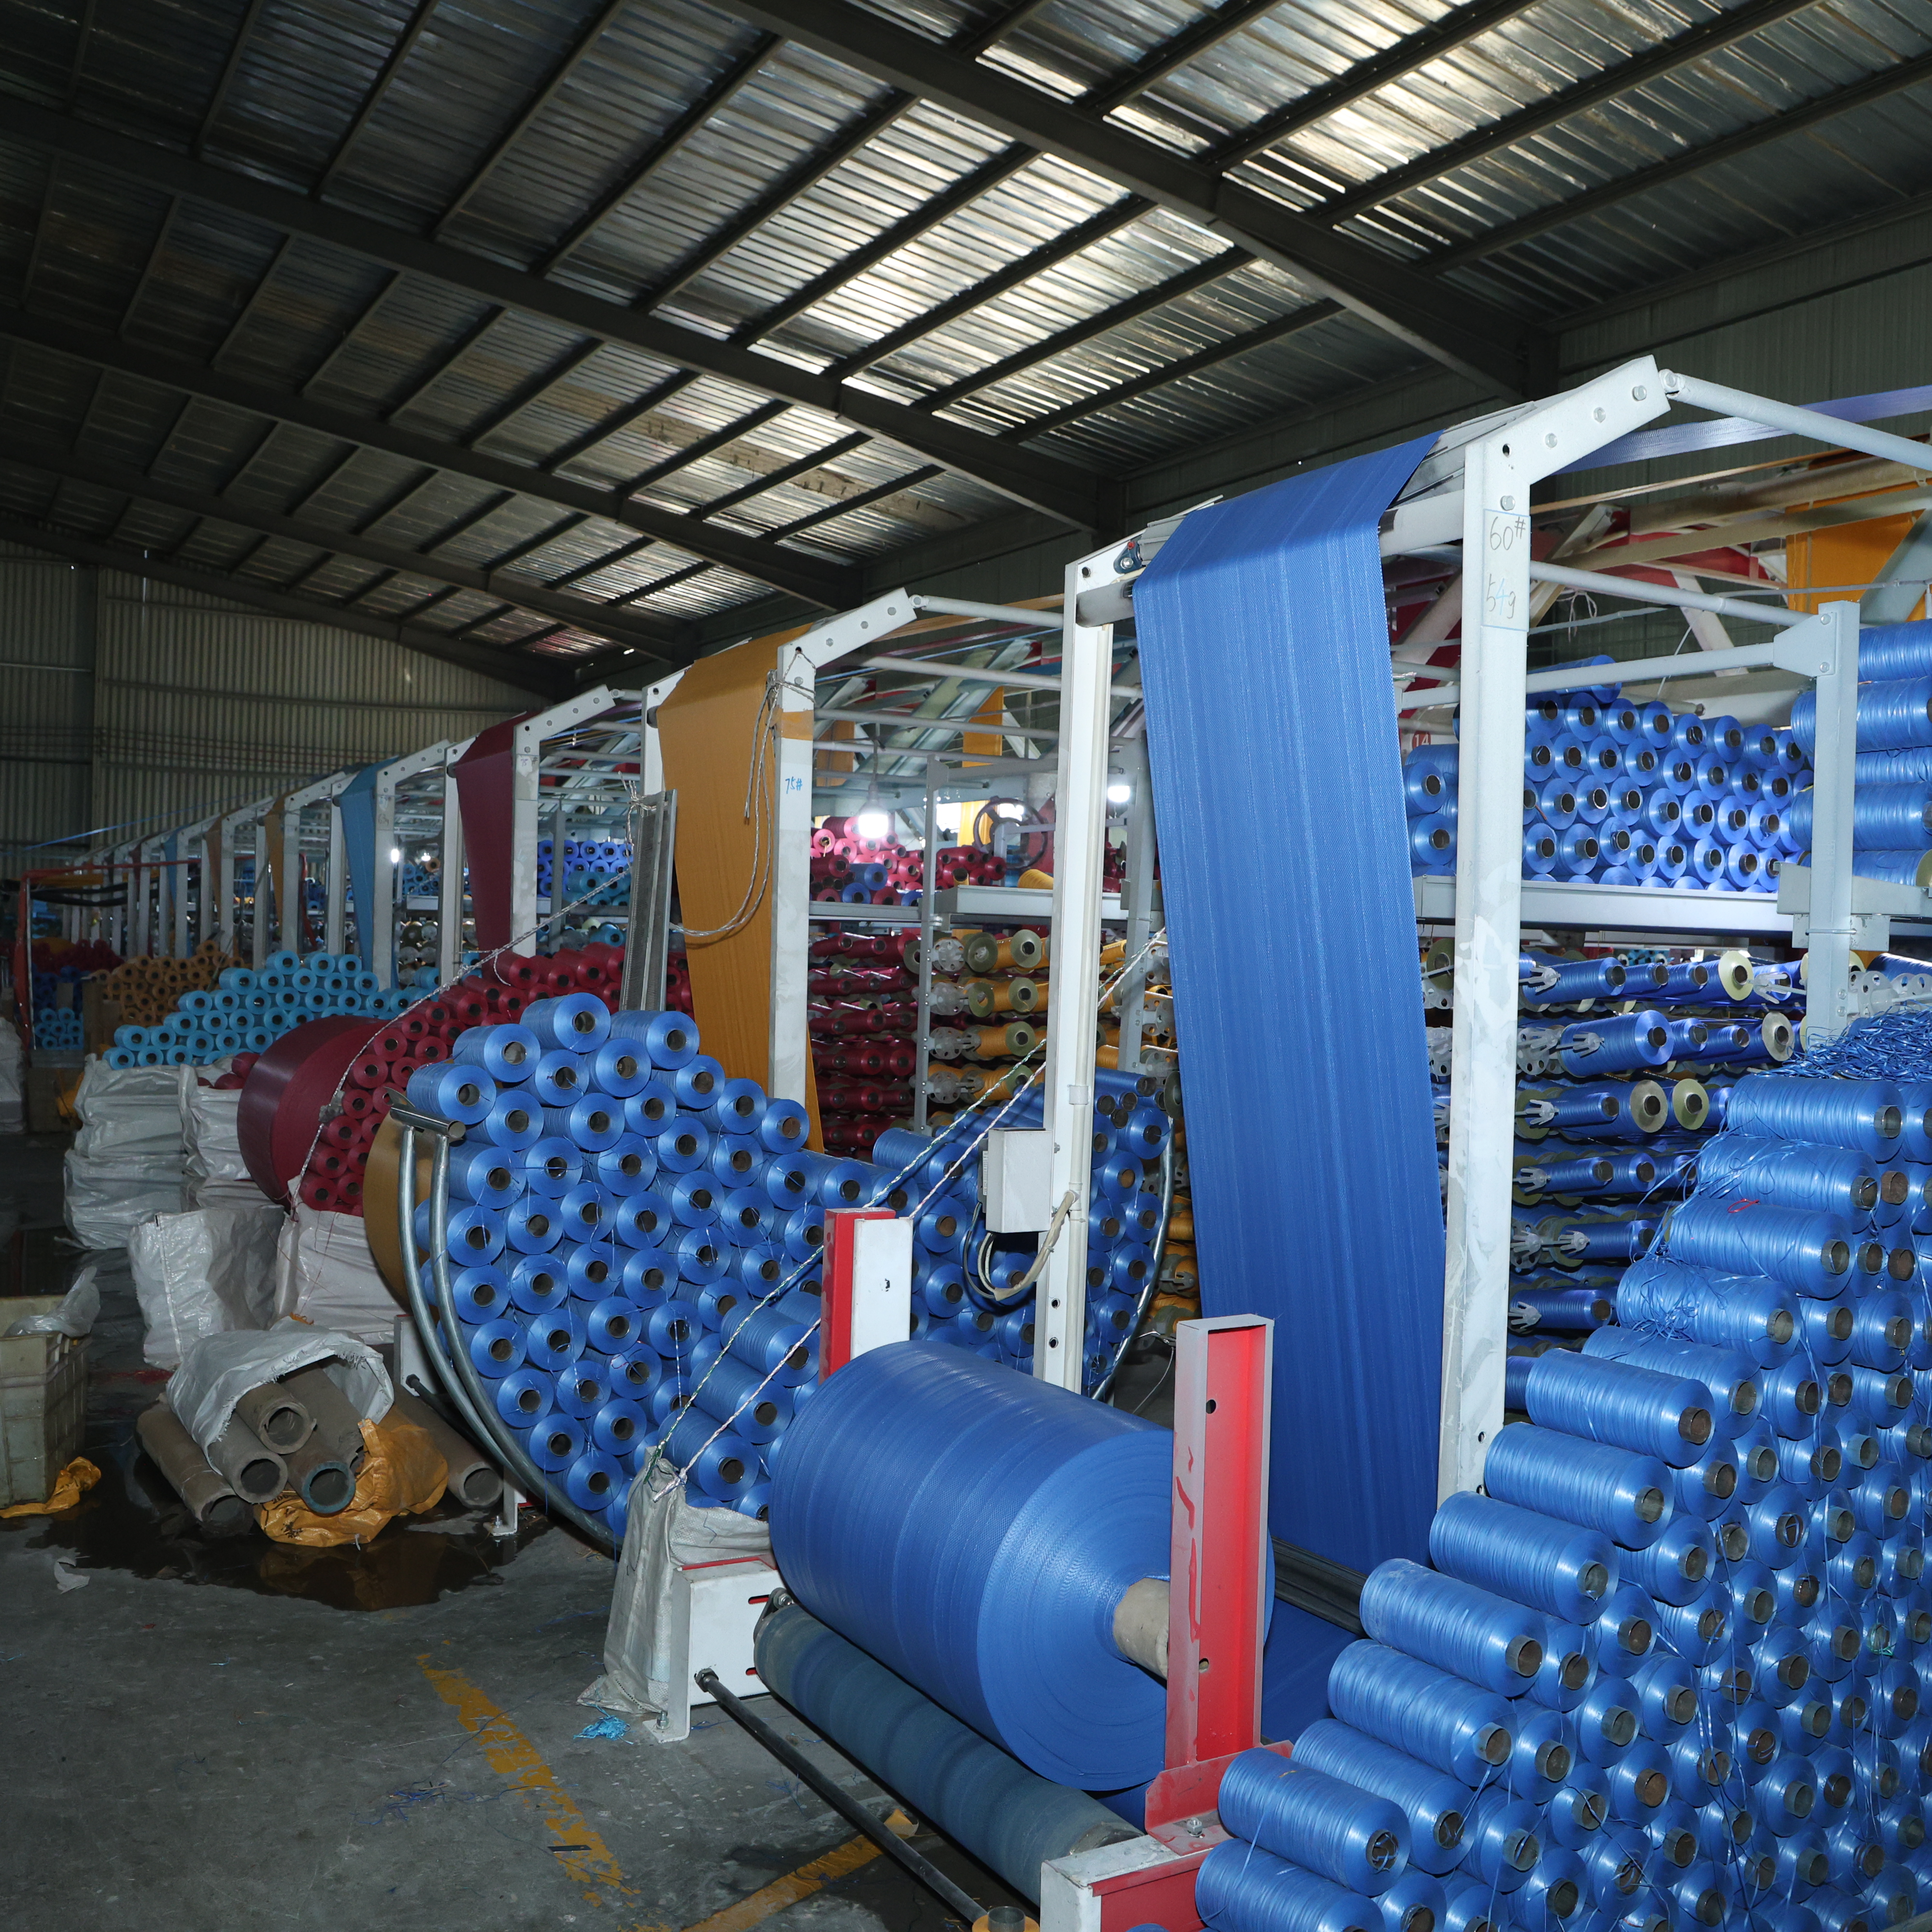
कच्चे माल का प्रबंधन किसी भी पीपी बुना हुआ बैग कारखाना उत्पादन संयंत्र में संचालन के सबसे महत्वपूर्ण, लेकिन अक्सर उपेक्षित पहलुओं में से एक है। बुने हुए बैगों की अंतिम गुणवत्ता पॉलीप्रोपिलीन राल, भराव सामग्री, योजक और अन्य कच्चे माल के प्राप्ति से लेकर उत्पादन तक के प्रबंधन पर गहराई से निर्भर करती है। जब कच्चे माल का प्रबंधन गलत हो जाता है, तो इसके परिणाम पूरी बुना हुआ बैग उत्पादन लाइन में फैल जाते हैं, जिससे उत्पाद की मजबूती, रूप-रंग और ग्राहक संतुष्टि प्रभावित होती है। इन सामान्य त्रुटियों को समझना सुविधा प्रबंधकों, गुणवत्ता नियंत्रण टीमों और उत्पादन पर्यवेक्षकों के लिए आवश्यक है, जो स्थिर उत्पादन बनाए रखने और अपव्यय को कम करने का प्रयास करते हैं।

पॉलीप्रोपिलीन (पीपी) बैग निर्माण के वातावरण में, भले ही सामग्री के निपटान में छोटी-सी गलतियाँ भी गंभीर उत्पादन दोषों में परिवर्तित हो सकती हैं। अनुचित भंडारण परिस्थितियाँ, अपर्याप्त इन्वेंट्री चक्रण, दूषण की घटनाएँ और लापरवाह परिवहन प्रथाएँ—ये सभी जोखिम उत्पन्न करती हैं, जो बैग की कमजोर टिकाऊपन, रंग परिवर्तन, भंगुरता या आकार में असंगति के रूप में प्रकट होते हैं। यह लेख विश्व भर के पीपी बुने हुए बैग कारखानों में देखी गई सबसे आम कच्ची सामग्री निपटान की गलतियों की जाँच करता है, इन गलतियों के मूल कारणों का विश्लेषण करता है और उन्हें रोकने के लिए व्यावहारिक रणनीतियों का वर्णन करता है। मजबूत सामग्री निपटान प्रोटोकॉल लागू करके, आपकी सुविधा उत्पाद की गुणवत्ता में सुधार कर सकती है, अपशिष्ट दरों को कम कर सकती है और बल्क बैग निर्माण के बाजारों में अपनी प्रतिस्पर्धात्मक स्थिति को मजबूत कर सकती है।
पॉलीप्रोपिलीन राल आर्द्रताग्राही है, अर्थात् यह प्राकृतिक रूप से चारों ओर की वायु से नमी को अवशोषित कर लेता है। जब कच्चे माल को अनियंत्रित वातावरण में उच्च आर्द्रता के स्तर पर रखा जाता है, तो नमी इस सामग्री में प्रवेश कर जाती है, जिससे प्रसंस्करण संबंधी गंभीर समस्याएँ उत्पन्न होती हैं। पीपी बैग निर्माण प्रक्रिया के दौरान, फँसी हुई नमी एक्सट्रूज़न या बुनाई के समय गैस के बुलबुले उत्पन्न करती है, जिससे अंतिम बुने हुए बैगों में कमज़ोर स्थान, खाली स्थान और कम तन्य शक्ति आ जाती है। एक विशिष्ट बुने हुए बैग कारखाने को सामग्री की अखंडता को बनाए रखने के लिए भंडारण क्षेत्रों में सापेक्ष आर्द्रता स्तर ४० प्रतिशत से ६० प्रतिशत के बीच बनाए रखना आवश्यक है।
नमी से होने वाले क्षति का आर्थिक प्रभाव तुरंत उत्पादन के नुकसान से परे फैला होता है। दूषित सामग्री का उपयोग करने से पहले अक्सर महंगी पूर्व-शुष्कन प्रक्रियाओं की आवश्यकता होती है, जिससे ऊर्जा की खपत बढ़ जाती है और उत्पादन की समय सीमा बढ़ जाती है। गंभीर मामलों में, पूरे बैच का उपयोग करना असंभव हो जाता है, जिससे सुविधाओं को सामग्री का निपटान करना पड़ता है या द्वितीयक पुनर्चक्रण के माध्यम से इसकी पुनर्प्राप्ति का प्रयास करना पड़ता है। तापमान में उतार-चढ़ाव इस समस्या को और बढ़ा देते हैं। जब सामग्री को तेज़ तापमान परिवर्तन का सामना करना पड़ता है, तो बैग की सतहों और कंटेनर के आंतरिक भागों पर संघनन बन जाता है, जिससे नमी प्रवेश करती है और बहुलक के गुणों को कम कर देती है। जलवायु-नियंत्रित भंडारण क्षेत्रों, नमी अवशोषकों और उचित वेंटिलेशन प्रणालियों में निवेश, किसी भी प्रतिष्ठित बुने हुए बैग उत्पादन लाइन के लिए एक मूलभूत आवश्यकता है।
एक अन्य प्रचलित त्रुटि में कच्चे पॉलीप्रोपिलीन राल के निकट असंगत सामग्रियों का भंडारण शामिल है। विलायक, तेल, सफाई रसायन और अन्य पदार्थ वाष्पित हो सकते हैं या पॉलीप्रोपिलीन आपूर्तियों में प्रवेश कर सकते हैं, जिससे आणविक संरचना में परिवर्तन होता है और प्रसंस्करण दोष उत्पन्न होते हैं। एक PP बुना हुआ बैग कारखाना जो भंडारण क्षेत्रों को अलग नहीं करता है, बैग के प्रदर्शन को समाप्त करने वाले दूषकों को प्रवेश कराने का जोखिम उठाता है।
सामग्री भंडारण क्षेत्रों में सभी स्थानों पर अलगाव प्रोटोकॉल स्पष्ट होने चाहिए और कड़ाई से लागू किए जाने चाहिए। कंटेनरों पर सामग्री के प्रकार, ग्रेड, बैच संख्या और निर्माण तिथि को स्पष्ट रूप से लेबल किया जाना चाहिए। नियमित इन्वेंट्री ऑडिट सामग्री के गलत लेबल लगाए जाने या मिश्रित होने को उत्पादन में प्रवेश करने से पहले पकड़ लेते हैं। कर्मचारी प्रशिक्षण कार्यक्रमों में क्रॉस-दूषण के परिणामों पर जोर देना चाहिए और सामग्री की अखंडता बनाए रखने के लिए स्पष्ट जवाबदेही स्थापित करनी चाहिए। बल्क बैग निर्माण संचालन में, जहाँ एक साथ कई ग्रेड को संभाला जाता है, यह अनुशासन उत्पादन विफलताओं को रोकने के लिए और भी अधिक महत्वपूर्ण हो जाता है।
पॉलीप्रोपिलीन रेजिन की एक सीमित शेल्फ लाइफ होती है, जो आमतौर पर भंडारण की स्थितियों, स्टैबिलाइज़र पैकेजों और प्रकाश के संपर्क के आधार पर छह से बारह महीने के बीच होती है। कई PP ववन बैग फैक्ट्रियाँ अपर्याप्त इन्वेंट्री प्रबंधन प्रणालियाँ रखती हैं, जिससे सामग्री का उपयोग करने योग्य आयु सीमा से पहले ही प्रसंस्करण के लिए तैयार नहीं किया जा पाता। पुराना पॉलीप्रोपिलीन भंगुर हो जाता है, रंग बदल लेता है और यांत्रिक शक्ति खो देता है, जिसके परिणामस्वरूप दोषपूर्ण ववन बैग बनते हैं। जब पुरानी सामग्री का पता लगाए बिना ही ववन बैग उत्पादन लाइन में प्रवेश करती है, तो यह असंगत एक्सट्रूज़न व्यवहार, बुनाई के दौरान फाइबर के टूटने और टेंशाइल या टियर-स्ट्रेंथ परीक्षण में विफल रहने वाले बैगों का कारण बनती है।
पहले आए, पहले जाएँ (FIFO) इन्वेंट्री रोटेशन प्रणाली आयु-संबंधित अवक्षय को रोकने के लिए आवश्यक है। सभी सामग्री के कंटेनरों पर प्राप्ति तिथियाँ स्पष्ट रूप से प्रदर्शित की जानी चाहिए, और स्टॉक के हस्तांतरण को व्यवस्थित रोटेशन प्रोटोकॉल का पालन करना चाहिए। साप्ताहिक या मासिक इन्वेंट्री ऑडिट उन धीमी गति से बिकने वाली सामग्रियों की पहचान करते हैं जो समाप्ति तिथि के निकट पहुँच रही हैं, जिससे प्रबंधक उनके उपयोग को प्राथमिकता दे सकते हैं या खरीद पैटर्न में समायोजन कर सकते हैं। गुणवत्ता-संवेदनशील उद्योगों की सेवा करने वाले PP बैग निर्माण वातावरण में, सामग्री की आयु और ट्रेसैबिलिटी का दस्तावेज़ीकरण ग्राहक विवाद उत्पन्न होने पर उचित सावधानी के सबूत के रूप में महत्वपूर्ण होता है। जो कस्टम वॉवन बैग कारखाने FIFO प्रणाली को लागू नहीं करते, वे अकसर यह पाते हैं कि समाप्ति तिथि पार कर चुकी सामग्रियाँ उत्पादन में प्रवेश कर चुकी हैं, जिससे बैच वापसी और गुणवत्ता जाँच की आवश्यकता पड़ती है, जो प्रतिष्ठा और लाभप्रदता को नुकसान पहुँचाती है।
कच्चे माल का अधिक मात्रा में खरीदना बल्क बैग निर्माण संचालन में गलत माँग के अनुमान या बिक्री के पूर्वानुमान के कारण होता है। जबकि पर्याप्त स्टॉक बनाए रखने से उत्पादन में देरी रोकी जा सकती है, अत्यधिक इन्वेंट्री भंडारण की अवधि और पर्यावरणीय क्षरण के प्रति अनुमत समय को बढ़ा देती है। आवश्यकता से अधिक समय तक इन्वेंट्री में रखे गए सामग्री पर संचित यूवी प्रकाश का प्रभाव, तापीय तनाव और वातावरणीय आर्द्रता के प्रभाव पड़ते हैं, जिससे उनके गुणों में कमी आती है। इसके विपरीत, अपर्याप्त स्टॉक के कारण गुणवत्ता में सीमित स्थिति वाली सामग्री को स्वीकार करने या सामान्य गुणवत्ता जाँच को छोड़ने का दबाव बनता है, जिससे बाद में दोष पैदा हो सकते हैं।
किसी भी PP बुने हुए बैग कारखाने में प्रभावी इन्वेंट्री प्रबंधन के लिए बिक्री, उत्पादन योजना और खरीद टीमों के बीच घनिष्ठ समन्वय आवश्यक है। माँग के अनुमानों की मासिक समीक्षा की जानी चाहिए और इन्वेंट्री लक्ष्यों को उसी के अनुसार समायोजित किया जाना चाहिए। सुरक्षा स्टॉक की गणना में स्टॉकआउट के खिलाफ सुरक्षा और वास्तविक शेल्फ-लाइफ सीमाओं के बीच संतुलन बनाए रखना आवश्यक है।
कच्चा पॉलीप्रोपिलीन अक्सर बैग, ड्रम या बल्क कंटेनरों में आता है, जिन्हें क्षति से बचाने के लिए सावधानीपूर्ण हैंडलिंग की आवश्यकता होती है। कई सुविधाएँ सामग्री को प्राप्ति क्षेत्रों, भंडारण क्षेत्रों और उत्पादन उपकरणों के बीच स्थानांतरित करने के लिए फोर्कलिफ्ट, हैंड कार्ट या मैनुअल श्रम का उपयोग करती हैं। रफ हैंडलिंग, गिरावट, छेद या संपीड़न से कंटेनर की अखंडता को नुकसान पहुँचता है, जिससे नमी, धूल और अशुद्धियाँ सामग्री में प्रवेश कर सकती हैं। एक बार कंटेनर क्षतिग्रस्त हो जाने के बाद, सामग्री तेज़ी से नष्ट होने लगती है, फिर भी इसे व्यापक निरीक्षण के बिना उत्पादन में शामिल किया जा सकता है। पीपी बैग निर्माण में, यह लापरवाही विदेशी कणों को प्रवेश कराती है, जो अंतिम बुने हुए बैगों में कमज़ोर बिंदुओं, सतह के दोषों और कम तन्य गुणों का कारण बनती है।
स्पष्ट सामग्री हैंडलिंग प्रक्रियाओं की स्थापना से क्षति को काफी कम किया जा सकता है। कर्मचारियों को उचित उठाने की तकनीकों, उपयुक्त उपकरणों के उपयोग और सामग्री के गलत हैंडलिंग के परिणामों पर प्रशिक्षण दिया जाना चाहिए। भंडारण क्षेत्रों में व्यवस्थित लेआउट बनाए रखने चाहिए जो परिवहन की दूरी और अनावश्यक गतिविधियों को कम करे। कंटेनरों का आगमन पर और उपयोग से पहले निरीक्षण किया जाना चाहिए ताकि क्षति का शीघ्र पता लगाया जा सके। क्षतिग्रस्त कंटेनरों को स्वीकार या अस्वीकार करने के लिए स्पष्ट मानदंड पर आधारित क्षति मूल्यांकन प्रोटोकॉल को परिभाषित किया जाना चाहिए।
उत्पादन के वातावरण में स्वाभाविक रूप से धूल, रूई के तंतु और अन्य कण उपस्थित होते हैं, जो उपकरणों के संचालन और मानव गतिविधियों के कारण उत्पन्न होते हैं। जब कच्चे माल को पर्याप्त वायु फ़िल्ट्रेशन के बिना सुविधाओं में संग्रहीत किया जाता है, तो धूल कच्चे माल और कार्य सतहों पर जमा हो जाती है। कच्चे माल के स्थानांतरण, हैंडलिंग या उत्पादन उपकरणों में भरने के दौरान, ये कण पॉलीप्रोपिलीन राल के साथ मिल जाते हैं, जिससे शुद्धता प्रभावित होती है। दूषित सामग्री से अंतिम बुने हुए बैगों में दृश्यमान दोष उत्पन्न होते हैं, जिनमें काले धब्बे, सतह की खामियाँ और संरचनात्मक कमज़ोरियाँ शामिल हैं।
रोकथाम के लिए पर्यावरणीय नियंत्रणों को लागू करना आवश्यक है जो भंडारण और संभाल के दौरान कच्चे माल से धूल और अशुद्धियों को दूर रखते हैं। उचित वेंटिलेशन के साथ बंद भंडारण कैबिनेट माल की रक्षा करते हैं, जबकि नमी जमा होने को रोकने के लिए हवा के प्रवाह की अनुमति देते हैं। सामग्री के चरणीकरण के क्षेत्रों को उच्च-यातायात वाले उत्पादन क्षेत्रों से अलग कर देना चाहिए और उनमें वायु फ़िल्ट्रेशन इकाइयाँ लगानी चाहिएं। बुने हुए बैग उत्पादन लाइन में सामग्री के भरने के दौरान, ऑपरेटरों को स्वच्छ कंटेनरों का उपयोग करना चाहिए, वातावरणीय वायु के प्रत्यक्ष संपर्क से बचना चाहिए और सुव्यवस्थित, मलबे-मुक्त कार्य क्षेत्रों को बनाए रखना चाहिए। जब बल्क बैग निर्माण सुविधाएँ व्यवस्थित पर्यावरण प्रबंधन के माध्यम से सामग्री की सफ़ाई को प्राथमिकता देती हैं, तो दूषण की दर में काफ़ी कमी आती है और ग्राहक संतुष्टि के मापदंडों में सुधार होता है।
पॉलीप्रोपिलीन सामग्री को रखे जाने वाले भंडारण क्षेत्रों में आर्द्रता का स्तर ४० प्रतिशत से ६० प्रतिशत के बीच बनाए रखना चाहिए। यह सीमा अत्यधिक नमी अवशोषण को रोकती है, साथ ही अत्यधिक शुष्क वातावरण में होने वाली भंगुरता और स्थिर विद्युत जमाव को भी टालती है। कैलिब्रेटेड आर्द्रता सेंसर और डीह्यूमिडिफिकेशन उपकरणों के माध्यम से नियमित निगरानी से सुविधाओं को लक्ष्य सीमा के भीतर लगातार बनाए रखना संभव होता है।
इन्वेंट्री ऑडिट कम से कम मासिक आधार पर किए जाने चाहिए, हालाँकि उच्च-मात्रा वाली वौवन बैग उत्पादन लाइन ऑपरेशन के लिए साप्ताहिक ऑडिट लाभदायक हो सकते हैं। ये समीक्षाएँ उन धीमी गति से बिकने वाली सामग्रियों की पहचान करती हैं जो समाप्ति तिथि के निकट पहुँच रही हैं, उचित FIFO घुमाव की पुष्टि करती हैं, और उत्पादन में प्रवेश करने से पहले गलत लेबल वाले या मिश्रित स्टॉक को पकड़ती हैं। ऑडिट को पूर्वव्यवस्थित रूप से करके, एक कस्टम वौवन बैग फैक्ट्री पुरानी सामग्रियों के कारण उत्पादन दोषों को रोकती है और शेल्फ-लाइफ आवश्यकताओं के अनुपालन को बनाए रखती है। रियल-टाइम इन्वेंट्री प्रबंधन प्रणालियाँ इस ट्रैकिंग का अधिकांश भाग स्वचालित कर देती हैं, जिससे मैनुअल प्रयास कम हो जाता है और सटीकता में सुधार होता है।
कर्मचारियों को उचित उठाने और सामग्री के स्थानांतरण के तरीकों, भंडारण क्षेत्र तक पहुँच के प्रोटोकॉल, रासायनिक पृथक्करण की आवश्यकताओं, दूषण रोकथाम के अभ्यासों और क्षति मूल्यांकन की प्रक्रियाओं सहित व्यापक प्रशिक्षण प्रदान किया जाना चाहिए। प्रशिक्षण में सावधानीपूर्ण सामग्री हैंडलिंग और अंतिम बैग की गुणवत्ता के बीच प्रत्यक्ष संबंध पर ज़ोर देना चाहिए, ताकि कर्मचारी यह समझ सकें कि उनके कार्य ग्राहक संतुष्टि और कंपनी की लाभप्रदता को कैसे प्रभावित करते हैं। वार्षिक रिफ्रेशर प्रशिक्षण और नए कर्मचारियों के ऑनबोर्डिंग के माध्यम से सुनिश्चित किया जाता है कि सभी कर्मियों को स्थापित प्रोटोकॉल को समझना और उनका नियमित रूप से पालन करना आता है। जब कोई बल्क बैग निर्माण सुविधा कर्मचारी प्रशिक्षण में निवेश करती है, तो सामग्री हैंडलिंग की त्रुटियाँ काफी कम हो जाती हैं और बुने हुए बैग उत्पादन लाइन में पूरी तरह से गुणवत्ता में सुधार होता है।

उत्पादन के 4 महत्वपूर्ण मापदंडों—उत्पादन क्षमता, दोष दर, उपकरण चालू समय और समय पर डिलीवरी—की खोज करें, जिनके आधार पर आप कारखानों का आत्मविश्वासपूर्ण मूल्यांकन कर सकते हैं

रासायनिक बुने हुए बैगों के लिए सामग्री चयन, लेबलिंग, भंडारण और प्रशिक्षण जैसी सिद्ध विधियों के साथ विनियामक अनुपालन और कर्मचारी सुरक्षा सुनिश्चित करें

PP वॉवन बैग निर्माण की पूरी कार्यप्रवाह की खोज करें—एक्सट्रूज़न और वीविंग से लेकर प्रिंटिंग और गुणवत्ता नियंत्रण तक। दक्षता, अनुपालन और रिटर्न ऑन इन्वेस्टमेंट में वृद्धि करें। अभी प्रक्रिया गाइड डाउनलोड करें।

कमज़ोर बैग्स या अधिक सामग्री अपव्यय के साथ संघर्ष कर रहे हैं? मज़बूत और सस्ते PP वॉवन बैग्स के लिए एक्सट्रूज़न और टेप ड्रॉइंग प्रौद्योगिकि को निपुण बनाएं। अपनी उत्पादन लाइन को अभी अनुकूलित करें।

क्या आप दोषों या ग्राहक वापसी के साथ संघर्ष कर रहे हैं? अपनी बुने हुए बैग उत्पादन लाइन के पार गुणवत्ता के 5 अटल जाँच बिंदुओं की खोज करें
आपके पीपी बुना हुआ बैग कारखाने के लिए कौन-सा स्वचालन स्तर उपयुक्त है? लागत, गुणवत्ता और विस्तारणीयता के आधार पर मैनुअल प्रणालियों की तुलना इंडस्ट्री ४.० प्रणालियों से करें।
पॉलीप्रोपिलीन बुने हुए बैग और लचीले पैकेजिंग समाधानों के विवरण के लिए संपर्क करें।
टेल
ईमेल
व्हॉट्सएप
पता
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

