 EN
كيفية تقييم كفاءة الإنتاج في مصنع أكياس البولي بروبلين المنسوجة
اكتشف أربعة مقاييس إنتاجية جوهرية — الإنتاجية، ومعدل العيوب، ووقت تشغيل المعدات الفعلي، ومواعيد التسليم في موعدها — لتقييم المصانع بثقة.

2026/08/21
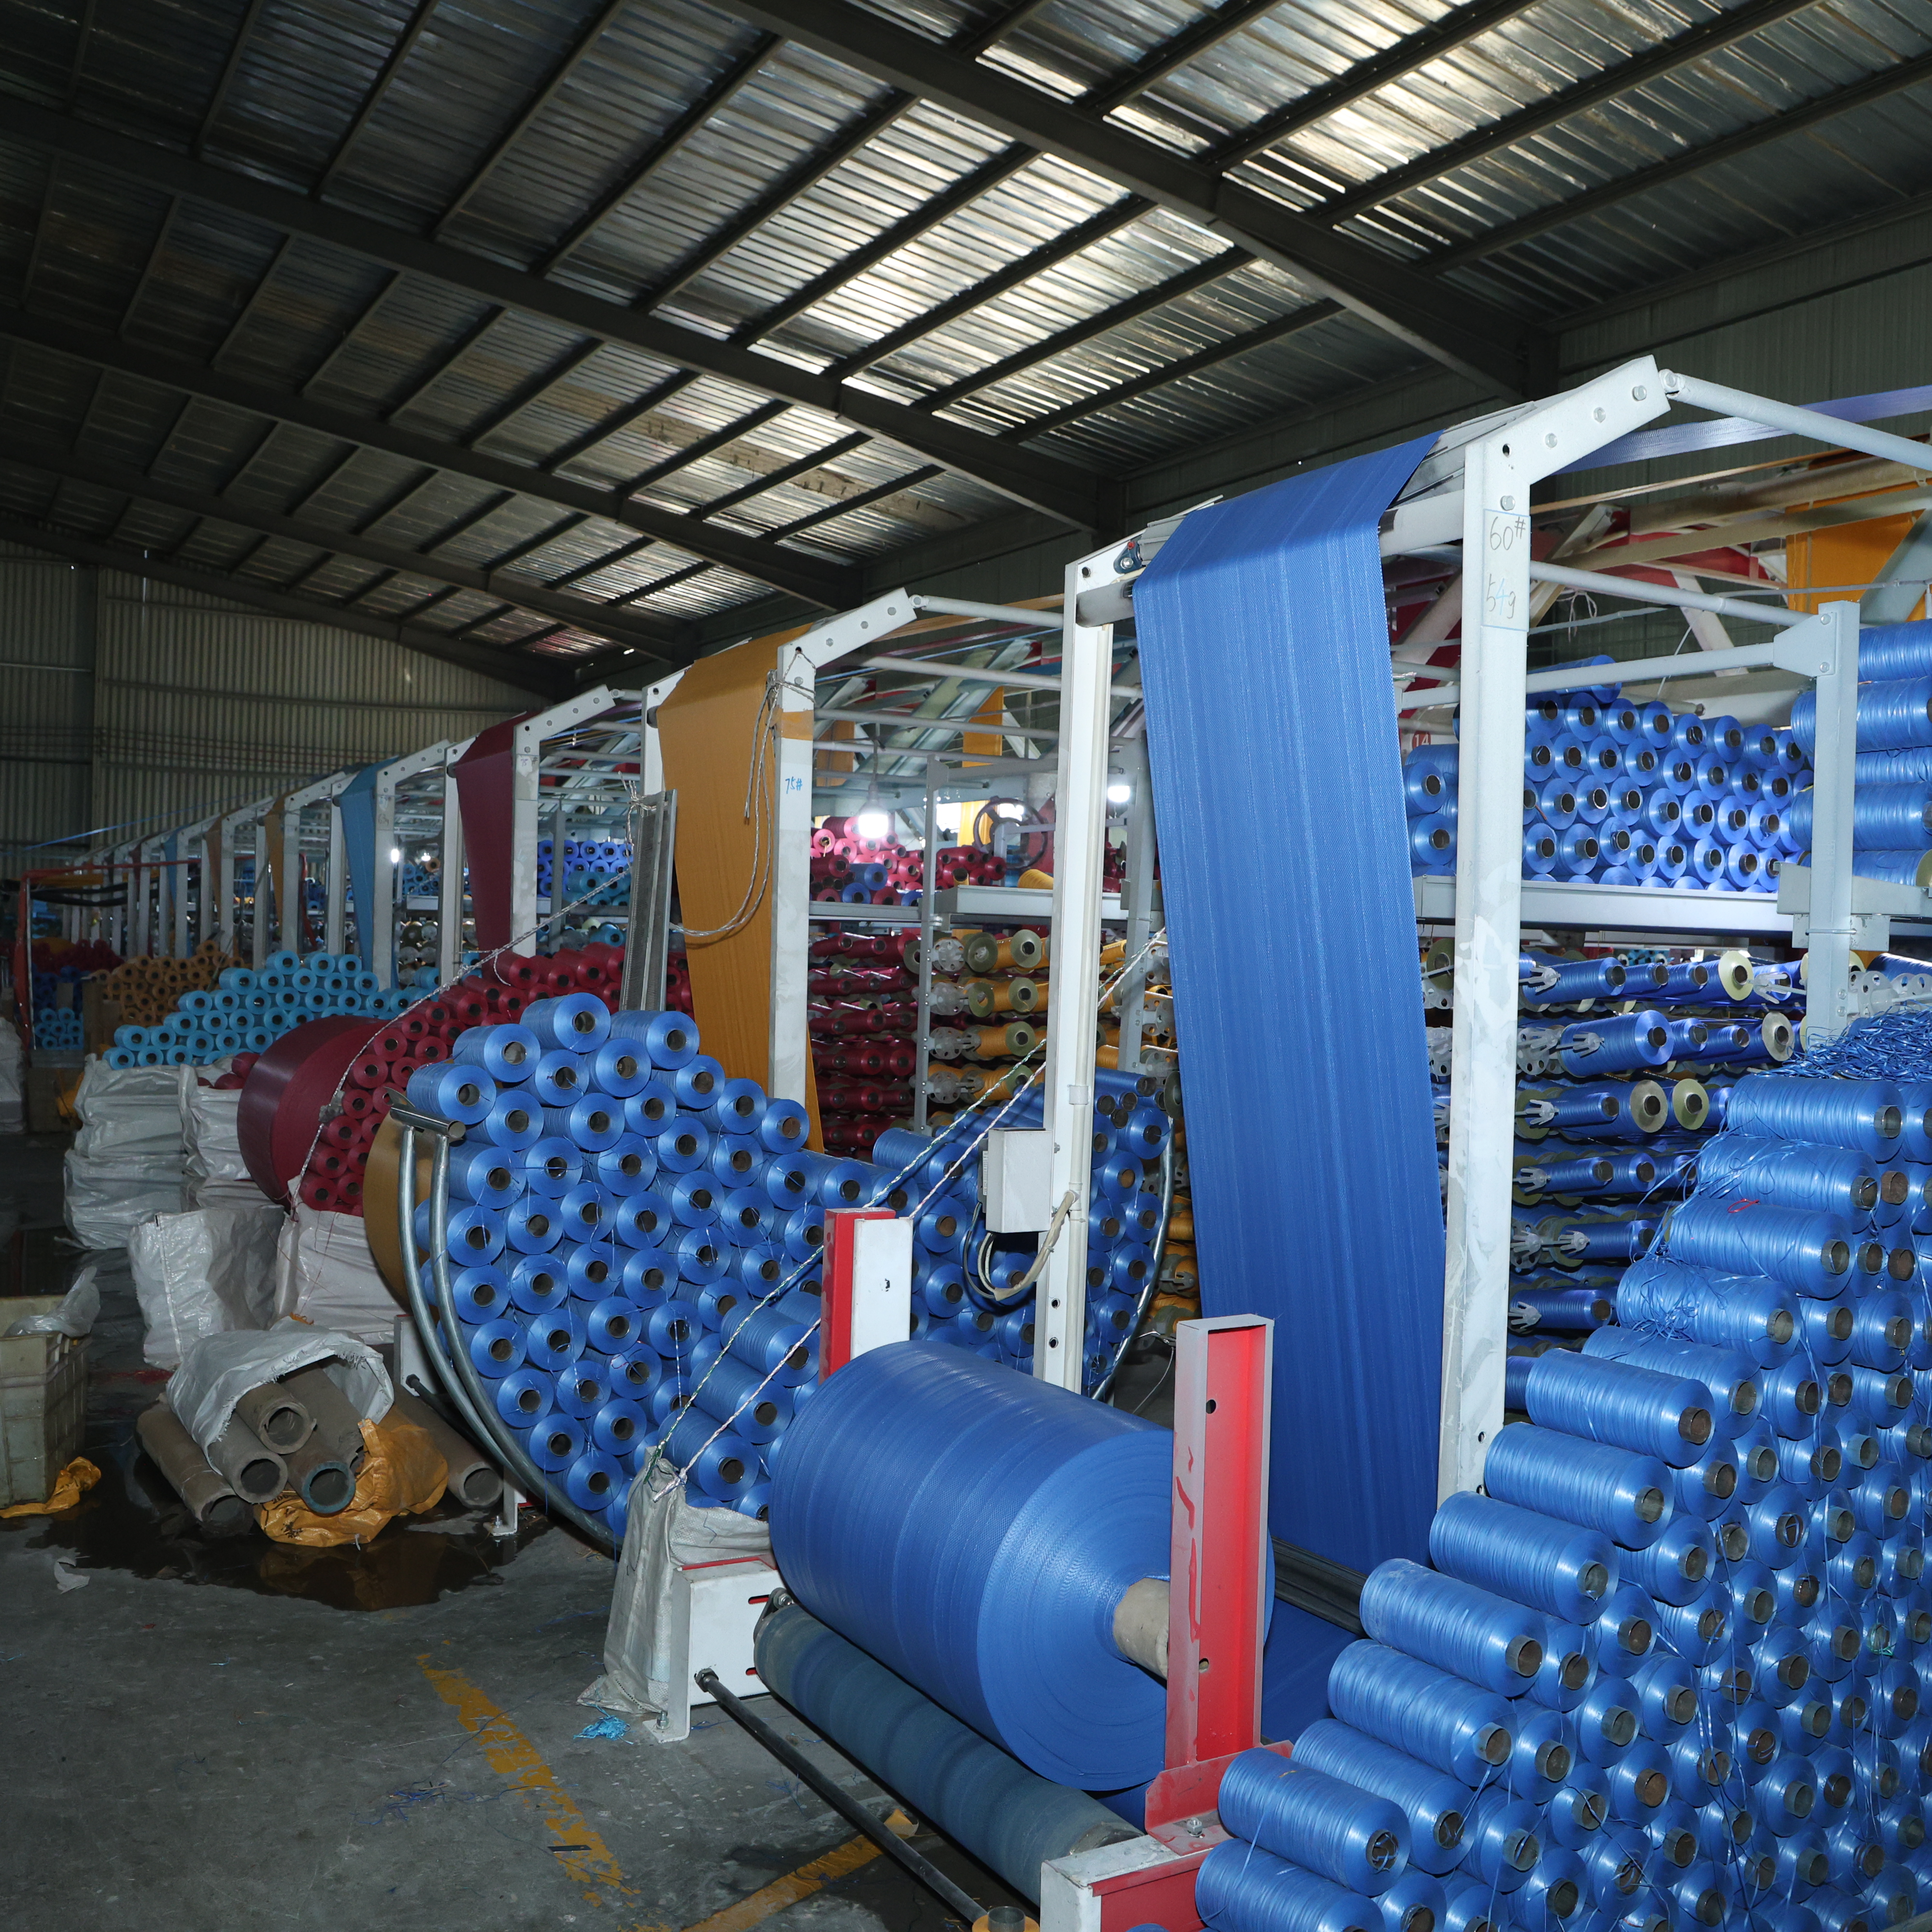
تُعَدُّ معالجة المواد الأولية واحدةً من أكثر الجوانب حساسيةً في العمليات، رغم أنها غالبًا ما تُهمَل في أي مصنع أكياس منسوجة من البولي بروبيلين تعتمد جودة الأكياس المنسوجة النهائية اعتمادًا كبيرًا على طريقة إدارة راتنج البولي بروبلين والمواد المالئة والمواد المضافة وغيرها من المواد الأولية، بدءًا من استلامها وحتى مرحلة الإنتاج. وعندما تحدث أخطاء في معالجة هذه المواد، فإنَّ تأثيراتها تنعكس سلبًا على خط إنتاج الأكياس المنسوجة بأكمله، مما يُضعف مقاومة المنتج ومظهره ورضا العملاء. ولذلك، فإن فهم هذه الأخطاء الشائعة أمرٌ بالغ الأهمية لمدراء المرافق وفرق ضبط الجودة والمشرفين على الإنتاج، الذين يسعون إلى الحفاظ على ثبات الإنتاج وتقليل الهدر.

في بيئات تصنيع الأكياس المصنوعة من البولي بروبلين، يمكن أن تتفاقم حتى الأخطاء الصغيرة الظاهرية في التعامل مع المواد إلى عيوب إنتاج كبيرة. فظروف التخزين غير الملائمة، وتدوير المخزون غير الكافي، وحوادث التلوث، وممارسات النقل غير الحذرة، كلٌّ منها يُدخل مخاطر تظهر على شكل انخفاض متانة الأكياس، أو تغير لونها، أو هشاشتها، أو عدم انتظام أبعادها. وتستعرض هذه المقالة أكثر أخطاء التعامل مع المواد الأولية انتشاراً في مصانع الأكياس المنسوجة من البولي بروبلين حول العالم، وتحلِّل الأسباب الجذرية لهذه الأخطاء، وتقدِّم استراتيجيات عملية للوقاية منها. وباعتماد بروتوكولات قوية للتعامل مع المواد، يمكن لموقعك الإنتاجي أن يحسِّن جودة منتجاته، ويقلِّل معدلات الهدر، ويقوِّي مكانته التنافسية في أسواق تصنيع الأكياس السائبة.
راتنج البولي بروبيلين مادة تمتص الرطوبة، أي أنها تمتص الرطوبة من الهواء المحيط بشكل طبيعي. وعند ترك المواد الأولية في بيئات غير خاضعة للرقابة وعالية الرطوبة، تتسلل الرطوبة إلى داخل المادة، ما يتسبب في مشكلات جوهرية أثناء المعالجة. فخلال عملية تصنيع الأكياس المنسوجة من البولي بروبيلين، تُولِّد الرطوبة المحبوسة فقاعات غازية أثناء عمليتي البثق أو النسج، مما يؤدي إلى ظهور مناطق ضعيفة وفراغات وانخفاض في مقاومة الشد للأكياس المنسوجة الجاهزة. ولذلك، يجب أن تحافظ مصانع الأكياس المنسوجة المخصصة على مستويات رطوبة نسبية تتراوح بين ٤٠٪ و٦٠٪ في مناطق التخزين للحفاظ على سلامة المادة.
يتجاوز الأثر الاقتصادي الناتج عن أضرار الرطوبة الخسائر الفورية في الإنتاج. فغالبًا ما تتطلب المواد الملوثة عمليات تجفيف مسبقة مكلفة قبل استخدامها، مما يستهلك الطاقة ويطيل الجداول الزمنية للإنتاج. وفي الحالات الشديدة، تصبح الدفعات بأكملها غير صالحة للاستخدام، ما يضطر المنشآت إلى التخلص من هذه المواد أو محاولة استعادتها عبر إعادة التدوير الثانوية. وتزيد التقلبات الحرارية من حدة هذه المشكلة. فعندما تتعرض المواد لتغيرات حرارية سريعة، يتكون التكثُّف على أسطح الأكياس وبواطن الحاويات، ما يُدخل الرطوبة التي تُضعف خصائص البوليمر. ويمثل الاستثمار في مناطق التخزين الخاضعة للتحكم المناخي، وأجهزة إزالة الرطوبة، وأنظمة التهوية المناسبة شرطًا أساسيًّا لأي خط إنتاج موثوق للأكياس المنسوجة.
خطأ شائع آخر هو تخزين مواد غير متوافقة بالقرب من راتنج البولي بروبيلين الخام. ويمكن أن تتبخر المذيبات والزيوت ومواد التنظيف وغيرها من المواد أو تنتقل إلى إمدادات البولي بروبيلين، ما يُغيّر تركيبها الجزيئي ويُسبّب عيوبًا في عملية التصنيع. وبذلك، فإن مصنع أكياس البولي بروبيلين المنسوجة الذي لا يفصل مناطق التخزين يعرّض نفسه لخطر إدخال ملوثات تُضعف أداء الأكياس.
يجب أن تكون بروتوكولات الفصل واضحةً تماماً وتنفَّذ بدقةٍ عالية في جميع مناطق تخزين المواد. ويجب تسمية الحاويات بوضوحٍ بنوع المادة والدرجة والرقم التسلسلي للدفعة وتاريخ التصنيع. وتُساعد عمليات مراجعة المخزون الدورية في اكتشاف المواد التي تحمل تسميات خاطئة أو المختلطة مع غيرها قبل دخولها مرحلة الإنتاج. كما يجب أن تركز برامج تدريب الموظفين على عواقب التلوث المتبادل، وأن تُحدِّد بوضوح المسؤوليات المتعلقة بالحفاظ على سلامة المواد. وفي عمليات تصنيع الأكياس السائبة التي تتعامل مع درجات متعددة في آنٍ واحد، تصبح هذه الانضباطية أكثر أهميةً لتفادي فشل إنتاجي مكلف.
راتنج البولي بروبيلين له مدة صلاحية محدودة، تتراوح عادةً بين ستة واثني عشر شهرًا حسب ظروف التخزين ونوع مواد الاستقرار والتعرض للضوء. وتُعاني العديد من مصانع أكياس البولي بروبيلين المنسوجة من أنظمة إدارة مخزون غير كافية، ما يؤدي إلى تجاوز المواد لفترة الصلاحية المسموحة قبل معالجتها. ويصبح البولي بروبيلين القديم هشًّا، يتغير لونه، ويفقد مقاومته الميكانيكية، وكل ذلك ينتج عنه أكياس منسوجة معيبة. وعند دخول المواد القديمة خط إنتاج الأكياس المنسوجة دون اكتشافها، فإنها تسبب سلوكيات غير متسقة أثناء عملية البثق، وانقطاع الخيوط أثناء النسج، وأكياسًا لا تجتاز اختبارات الشد أو مقاومة التمزق.
نظام دوران المخزون حسب ترتيب الاستلام أولًا (FIFO) ضروريٌّ لمنع التدهور الناتج عن التقادم. ويجب عرض تواريخ الاستلام بوضوح على جميع حاويات المواد، كما يجب أن تتبع حركات المخزون بروتوكولات دوران منهجية. وتُساعد عمليات جرد المخزون الأسبوعية أو الشهرية في تحديد المواد قليلة الحركة التي تقترب من انتهاء صلاحيتها، مما يمكِّن المدراء من إعطاء الأولوية لاستخدامها أو تعديل أنماط الشراء. وفي بيئات تصنيع أكياس البولي بروبلين (pp)، التي تخدم قطاعاتٍ حساسةٍ جدًّا تجاه الجودة، فإن توثيق عمر المادة وإمكانية تتبعها يوفِّر أدلةً بالغة الأهمية على بذل العناية الواجبة عند نشوء نزاعات مع العملاء. أما مصانع الأكياس المنسوجة المخصصة التي لا تطبِّق أنظمة FIFO، فهي غالبًا ما تكتشف أن مواد منتهية الصلاحية قد دخلت خط الإنتاج، ما يُجبرها على سحب الدفعات المعيبة وإجراء تحقيقات جودة تُلحق الضرر بسمعتها وربحها.
يَنْتَجُ شراء المواد الخام بكميات زائدة عن الحاجة من تنبؤات غير دقيقة للطلب أو تقديرات المبيعات في عمليات تصنيع الأكياس السائبة. وعلى الرغم من أن الحفاظ على مخزون كافٍ يمنع تأخير الإنتاج، فإن ازدياد المخزون بشكل مفرط يطيل مدة التخزين ويزيد من فترة التعرّض للتدهور البيئي. فالمواد المحتفظ بها في المخزون لفترة أطول من اللازم تتعرض تدريجيًّا لأشعة فوق بنفسجية ولإجهاد حراري ولتأثيرات الرطوبة المحيطة، ما يؤدي إلى تدهور خصائصها. وفي المقابل، يؤدي نقص المخزون إلى ضغطٍ لقبول مواد ذات حالة رديئة أو تجاوز إجراءات الفحص النوعي المعتادة، مما يُدخل عيوبًا في مراحل لاحقة من العملية.
يتطلب إدارة المخزون بكفاءة تنسيقًا وثيقًا بين فرق المبيعات وتخطيط الإنتاج والمشتريات في أي مصنع لأكياس البولي بروبلين المنسوجة. ويجب مراجعة تنبؤات الطلب شهريًّا وتعديل مستويات المخزون المستهدفة وفقًا لذلك. كما يجب أن تراعي حسابات المخزون الاحتياطي التوازن بين الحماية من نفاد المخزون وبين قيود العمر الافتراضي الواقعية.
غالبًا ما تصل مادة البولي بروبيلين الأولية في أكياس أو براميل أو حاويات سائبة، وتتطلب معاملةً دقيقةً لمنع التلف. وتستخدم العديد من المرافق الرافعات الشوكية أو عربات اليد أو العمل اليدوي لنقل المواد بين مناطق الاستلام ومناطق التخزين ومعدات الإنتاج. وقد يؤدي التعامل الخشن أو إسقاط الحاويات أو ثقبها أو ضغطها إلى إتلاف سلامة الحاويات، مما يسمح بدخول الرطوبة والغبار والملوثات إلى المواد. وبمجرد تلف الحاويات، تتفاقم درجة تدهور المحتويات بسرعة، ومع ذلك قد تُدخل هذه المواد في خطوط الإنتاج دون إخضاعها لفحصٍ دقيق. وفي تصنيع أكياس البولي بروبيلين، يؤدي هذا الإهمال إلى إدخال جسيمات غريبة تُحدث نقاط ضعف وعيوبًا سطحيةً وتخفيض الخصائص الشدّية للأكياس المنسوجة النهائية.
وضع إجراءات واضحة لمعالجة المواد يقلل الأضرار بشكل كبير. ويجب أن يتلقى الموظفون تدريباً على تقنيات الرفع السليمة، واستخدام المعدات المناسبة، ونتائج سوء التعامل مع المواد. وينبغي أن تحافظ المستودعات على تخطيط منظم يقلل مسافات النقل والحركات غير الضرورية. ويجب فحص الحاويات عند وصولها وقبل استخدامها لاكتشاف أي أضرار في وقت مبكر. كما يجب أن تحدد بروتوكولات تقييم الأضرار معايير واضحة لقبول أو رفض الحاويات التالفة.
تحتوي بيئات التصنيع بطبيعتها على الغبار والوبر وجزيئات أخرى ناتجة عن تشغيل المعدات والنشاط البشري. وعند تخزين المواد الخام في المرافق التي تفتقر إلى أنظمة ترشيح هواء كافية، يستقر الغبار على المواد وأسطح العمل. وخلال نقل المواد أو التعامل معها أو تحميلها في معدات الإنتاج، تمتزج هذه الجزيئات مع راتنج البولي بروبيلين، ما يُضعف نقاوته. وتؤدي المواد الملوثة إلى ظهور عيوب مرئية في الأكياس المنسوجة النهائية، مثل النقاط السوداء والعيوب السطحية وضعف البنية.
تتطلب الوقاية تنفيذ ضوابط بيئية تحول دون وصول الغبار والملوثات إلى المواد الأولية أثناء التخزين والمناولة. وتُحمي الخزائن المغلقة المخصصة للتخزين، والتي تتوفر فيها تهوية مناسبة، هذه المواد مع السماح بتدفق الهواء لمنع تراكم الرطوبة. وينبغي عزل مناطق تجميع المواد عن مناطق الإنتاج عالية الحركة، كما يجب تزويدها بوحدات ترشيح الهواء. وعند شحن المواد إلى خط إنتاج الأكياس المنسوجة، ينبغي للمشغلين استخدام حاويات نظيفة، وتجنّب التعرّض المباشر للهواء المحيط، والحفاظ على مناطق العمل منظمة وخالية من الحطام. وعندما تولي مرافق تصنيع الأكياس السائبة اهتمامًا جادًّا لنظافة المواد عبر إدارة بيئية منهجية، تنخفض معدلات التلوث انخفاضًا كبيرًا، وتتحسَّن مؤشرات رضا العملاء.
يجب الحفاظ على الرطوبة النسبية بين ٤٠ في المئة و٦٠ في المئة في مناطق التخزين التي تُحفظ فيها مواد البولي بروبيلين. ويمنع هذا المدى امتصاص الرطوبة الزائد، وفي الوقت نفسه يجنب الهشاشة وتراكم الشحنة الساكنة اللذين يحدثان في البيئات الجافة بشكل مفرط. ويتيح إجراء المراقبة المنتظمة باستخدام أجهزة استشعار رطوبة معتمدة ومعدات إزالة الرطوبة للمنشآت البقاء ضمن النطاقات المستهدفة باستمرار.
يجب إجراء عمليات تدقيق المخزون مرة واحدة على الأقل شهريًّا، رغم أن خطوط إنتاج أكياس النسيج عالية الحجم قد تستفيد من إجراء هذه التدقيقات أسبوعيًّا. وتُظهر هذه المراجعات المواد قليلة الحركة التي تقترب تواريخ انتهائها، وتتأكد من تطبيق مبدأ الدوران حسب الترتيب الزمني (FIFO) بشكل سليم، كما تكشف عن أي مواد مُسمَّاة بشكل خاطئ أو مختلطة مع غيرها قبل دخولها مرحلة الإنتاج. وبإجراء هذه التدقيقات بشكل استباقي، تمنع مصانع أكياس النسيج المخصصة استخدام المواد القديمة التي قد تتسبب في عيوب إنتاجية، وتحافظ في الوقت نفسه على الامتثال لمتطلبات فترة الصلاحية. وتساعد أنظمة إدارة المخزون الفورية في أتمتة جزء كبير من هذه المتابعة، مما يقلل الجهد اليدوي ويزيد من درجة الدقة.
يجب أن يتلقى الموظفون تدريباً شاملاً يشمل تقنيات الرفع السليمة ونقل المواد، وبروتوكولات الوصول إلى مناطق التخزين، ومتطلبات فصل المواد الكيميائية، وممارسات منع التلوث، وإجراءات تقييم الأضرار. ويجب أن يركّز التدريب على الصلة المباشرة بين التعامل الدقيق مع المواد وجودة الأكياس النهائية، لمساعدة الموظفين على فهم كيفية تأثير إجراءاتهم على رضا العملاء وربحية الشركة. ويضمن التدريب التنشيطي السنوي وتدريب الموظفين الجدد على الاندماج أن يفهم جميع العاملين البروتوكولات المُعتمدة ويُطبّقونها باستمرار. وعندما تستثمر منشأة تصنيع الأكياس السائبة في تدريب طاقمها، تنخفض أخطاء التعامل مع المواد بشكل ملحوظ، وتتحسّن الجودة عبر خط إنتاج الأكياس المنسوجة بالكامل.

اكتشف أربعة مقاييس إنتاجية جوهرية — الإنتاجية، ومعدل العيوب، ووقت تشغيل المعدات الفعلي، ومواعيد التسليم في موعدها — لتقييم المصانع بثقة.

ضمن الامتثال التنظيمي وسلامة العاملين باستخدام طرق مُجربة لأكياس التغليف الكيميائية المنسوجة: اختيار المادة، والتوسيم، والتخزين، والتدريب.

اكتشف سير عمل تصنيع أكياس البولي بروبلين المنسوجة بالكامل — بدءاً من البثق والغزل ووصولاً إلى الطباعة ومراقبة الجودة. عزِّز الكفاءة والامتثال والعائد على الاستثمار. نزِّل دليل العملية الآن.

تعاني من ضعف الأكياس أو ارتفاع نسبة هدر المواد؟ تعلَّم تقنيات البثق وسحب الشريط لإنتاج أكياس منسوجة من البولي بروبلين أقوى وأقل تكلفة. حسِّن خط إنتاجك الآن.

تعاني من عيوب أو مرتجعات العملاء؟ اكتشف خمس نقاط لا غنى عنها لفحص الجودة عبر خط إنتاج أكياسك المنسوجة.
أي مستوى من مستويات الأتمتة مناسب لمصنعك لأكياس البولي بروبلين المنسوجة؟ قارن بين الأنظمة اليدوية وأنظمة الثورة الصناعية الرابعة من حيث التكلفة والجودة وقابلية التوسع.
اتصل بنا للحصول على تفاصيل حول أكياس البوليبروبيلين المنسوجة وحلول التغليف المرنة.
هاتف
بريد إلكتروني
واتساب
العنوان
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

