 EN
چگونه بهصورت مؤثر کارایی تولید را در کارخانهٔ کیسههای بافتهشده پلیپروپیلن ارزیابی کنیم
چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

2026/08/21
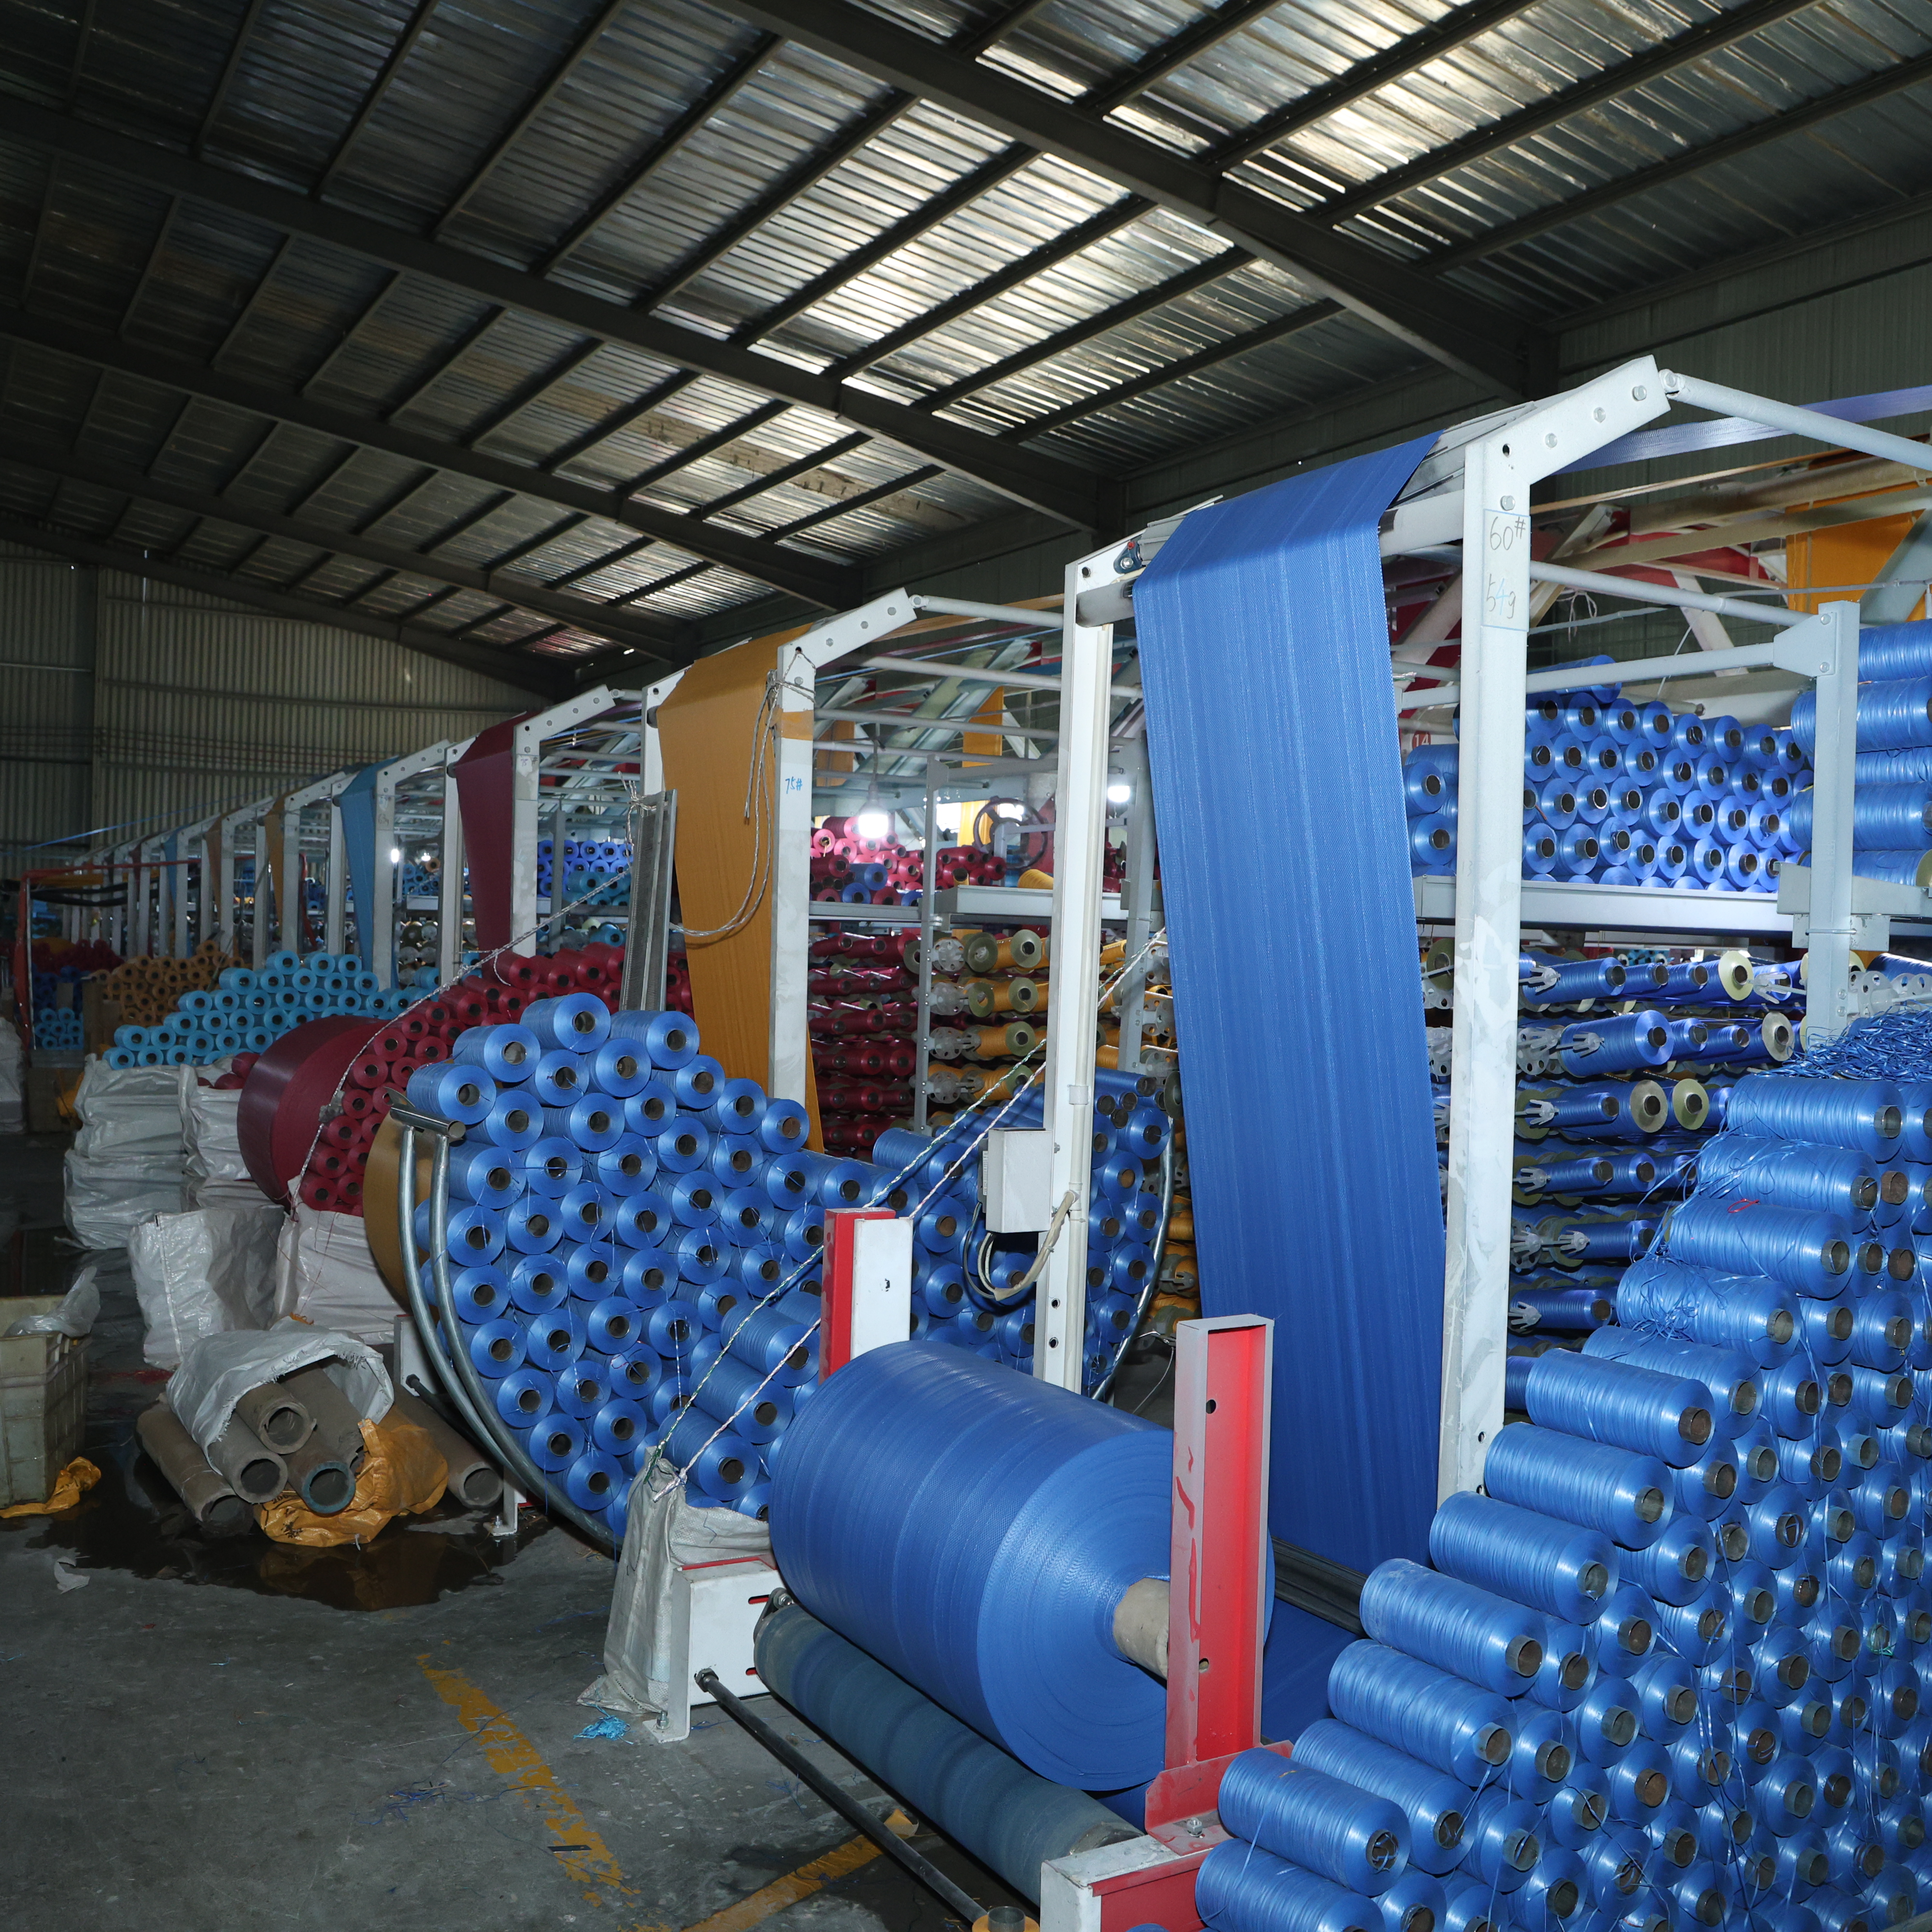
مدیریت مواد اولیه یکی از مهمترین و در عین حال بیشترِ جنبههای نادیدهگرفتهشدهٔ عملیات در هر کارخانهٔ کیسهٔ پلیپروپیلن بافتشده کارخانهای است. کیفیت کیسههای بافتهشدهٔ نهایی بهطور قابلتوجهی به نحوهٔ مدیریت رزین پلیپروپیلن، پُرکنندهها، افزودنیها و سایر مواد اولیه از زمان دریافت تا مرحلهٔ تولید بستگی دارد. هنگامی که مدیریت مواد اولیه بهدرستی انجام نشود، پیامدهای آن در تمام خط تولید کیسههای بافتهشده گسترش مییابد و استحکام، ظاهر و رضایت مشتری را تحت تأثیر قرار میدهد. درک این خطاها برای مدیران تولید، تیمهای کنترل کیفیت و سرپرستان تولید که بهدنبال حفظ ثبات خروجی و کاهش ضایعات هستند، امری ضروری است.

در محیطهای تولید کیسههای پلیپروپیلن، حتی اشتباهات ظاهری در دستزدن به مواد اولیه نیز میتواند به عیوب تولیدی جدی تبدیل شود. شرایط نامناسب انبارداری، چرخش ناکافی موجودی، وقوع آلودگی و روشهای حملونقل بیاحتیاط، هر یک خطراتی را ایجاد میکنند که در قالب کاهش دوام کیسه، تغییر رنگ، شکنندگی یا ناهماهنگی ابعادی خود را نشان میدهند. این مقاله شایعترین اشتباهات رخداده در دستزدن به مواد اولیه را در کارخانههای جهانی تولید کیسههای بافتهشده از پلیپروپیلن بررسی میکند، علل بنیادی این اشتباهات را تحلیل مینماید و راهبردهای عملی برای پیشگیری از آنها را ارائه میدهد. با اجرای پروتکلهای قوی دستزدن به مواد اولیه، واحد تولیدی شما میتواند کیفیت محصول را بهبود بخشد، نرخ ضایعات را کاهش دهد و جایگاه رقابتی خود را در بازار تولید کیسههای عمده تقویت نماید.
رزین پلیپروپیلن جذبکننده رطوبت است، یعنی بهطور طبیعی رطوبت موجود در هوا را جذب میکند. وقتی مواد اولیه در محیطهای کنترلنشده و با رطوبت بالا نگهداری میشوند، رطوبت به داخل ماده نفوذ کرده و مشکلات فرآیندی قابل توجهی ایجاد میکند. در طول فرآیند ساخت کیسههای بافتهشده از پلیپروپیلن، رطوبت محبوسشده حین اکستروژن یا بافندگی، حبابهای گازی ایجاد میکند که منجر به نقاط ضعیف، خالیشدنها و کاهش استحکام کششی در کیسههای نهایی میگردد. یک کارخانه تولید کیسه بافتهشده سفارشی باید مناطق انبارداری را در سطح رطوبت نسبی بین ۴۰ تا ۶۰ درصد نگه دارد تا از یکپارچگی ماده محافظت شود.
تأثیر اقتصادی آسیب ناشی از رطوبت فراتر از زیانهای فوری تولید گسترش مییابد. مواد آلوده اغلب نیازمند فرآیندهای پیشخشککردن پرهزینهاند تا بتوان از آنها استفاده کرد، که این امر مصرف انرژی و افزایش زمانبرنامهریزی تولید را در پی دارد. در موارد شدید، کل سریهای تولیدی برای استفاده مناسب نخواهند بود و این امر موجب میشود که واحدها مجبور به دورریختن مواد یا تلاش برای بازیابی آنها از طریق بازچرخانی ثانویه شوند. نوسانات دما این مشکل را تشدید میکنند. هنگامی که مواد در معرض تغییرات سریع دما قرار میگیرند، از روی سطح کیسهها و داخل ظروف، تقطیر تشکیل میشود و رطوبتی را وارد میکند که خواص پلیمری را تضعیف میکند. سرمایهگذاری در مناطق انبارداری با کنترل اقلیم، دستگاههای رطوبتگیر و سیستمهای تهویه مناسب، الزام اولیه هر خط تولید معتبر کیسههای بافتی است.
خطای دیگری که اغلب رخ میدهد، نگهداری مواد ناسازگان با رزین پلیپروپیلن خام در مجاورت یکدیگر است. حلالها، روغنها، مواد شوینده و سایر مواد ممکن است تبخیر شده یا به داخل ذخایر پلیپروپیلن نفوذ کنند و ساختار مولکولی آن را تغییر داده و عیوب فرآیندی ایجاد نمایند. کارخانهای که کیسههای بافتهشده از PP تولید میکند و مناطق نگهداری را از هم جدا نسازد، خطر ورود آلایندههایی را متحمل میشود که عملکرد کیسهها را تحت تأثیر قرار میدهد.
پروتکلهای جداسازی باید بهصورت صریح و با دقت بالا در تمام مناطق انبارداری مواد اجرا شوند. ظروف باید بهوضوح با نوع ماده، ردهٔ آن، شمارهٔ دسته و تاریخ تولید برچسبگذاری شوند. بازرسیهای دورهای موجودی، موادی که نادرست برچسبگذاری شدهاند یا با یکدیگر مخلوط شدهاند را پیش از ورود به خط تولید شناسایی میکنند. برنامههای آموزشی کارکنان باید بر پیامدهای آلودگی متقابل تأکید کنند و مسئولیتپذیری روشنی برای حفظ یکپارچگی مواد تعیین کنند. در عملیات تولید کیسههای حجیم که همزمان با چند ردهٔ مختلف مواد سروکار دارند، این انضباط حتی از پیشتر نیز حیاتیتر میشود تا از شکستهای گرانقیمت تولید جلوگیری شود.
رزین پلیپروپیلن دارای عمر مفید محدودی است که معمولاً بسته به شرایط نگهداری، بستهبندیهای پایدارکننده و قرارگیری در معرض نور، از شش تا دوازده ماه متغیر است. بسیاری از کارخانههای تولید کیسههای بافتشده از پلیپروپیلن سیستمهای مدیریت موجودی نامناسبی دارند و این امر باعث میشود مواد قبل از فرآورش از بازهٔ زمانی قابلاستفاده خود فراتر روند. پلیپروپیلن فرسوده موجب شکنندهشدن، تغییر رنگ و کاهش مقاومت مکانیکی میگردد که همهٔ این موارد منجر به تولید کیسههای بافتشده معیوب میشوند. هنگامی که مواد فرسوده بدون تشخیص به خط تولید کیسههای بافتشده وارد میشوند، رفتار نامنظم در فرآیند اکسترودر، پارگی الیاف در حین بافت و کیسههایی که در آزمونهای مقاومت کششی یا مقاومت پارگی شکست میخورند، ایجاد میکنند.
سیستم چرخش موجودی اولین ورودی، اولین خروجی (FIFO) برای جلوگیری از تخریب ناشی از گذشت زمان ضروری است. تاریخ دریافت باید بهوضوح روی تمام ظروف مواد نمایش داده شود و جابهجاییهای موجودی باید مطابق با پروتکلهای سیستماتیک چرخش انجام شوند. بازرسیهای هفتگی یا ماهانه موجودی، مواد کندفروشی را که به تاریخ انقضا نزدیک میشوند، شناسایی میکنند و به مدیران امکان میدهند اولویت استفاده از آنها را تعیین کنند یا الگوهای خرید خود را تنظیم نمایند. در محیطهای تولید کیسههای PP که برای صنایع حساس به کیفیت فعالیت میکنند، ثبت سن مواد و قابلیت ردیابی آنها، شواهد مهمی از انجام وظایف قانونی و مسئولیتپذیری را در صورت بروز اختلاف با مشتریان فراهم میکند. کارخانههای تولید کیسههای بافتی سفارشی که سیستم FIFO را اجرا نکنند، اغلب متوجه میشوند که مواد منقضیشده وارد فرآیند تولید شدهاند؛ این امر منجر به بازگرداندن دستههای تولیدی و تحقیقات کیفیت میشود که هم اعتبار و هم سودآوری را زیر سؤال میبرد.
خرید بیش از حد مواد اولیه ناشی از پیشبینیهای نادرست تقاضا یا پیشبینیهای فروش در یک واحد تولید کیسههای حجیم است. اگرچه نگهداری موجودی مناسب از وقفههای تولید جلوگیری میکند، اما موجودی اضافی مدت زمان نگهداری و مدت زمان قرار گرفتن در معرض عوامل محیطی را افزایش میدهد. موادی که بیش از مقدار لازم در انبار نگهداری میشوند، در معرض تأثیرات تجمعی نور فرابنفش، تنش حرارتی و رطوبت محیطی قرار میگیرند و خواص آنها تخریب میشود. از سوی دیگر، کمبود موجودی فشار برای پذیرش مواد در شرایط مرزی یا صرفنظر کردن از بازرسیهای عادی کیفیت را ایجاد میکند و این امر باعث ورود نقصها به مراحل بعدی میشود.
مدیریت مؤثر موجودی نیازمند هماهنگی دقیق بین تیمهای فروش، برنامهریزی تولید و تأمین مواد در هر کارخانهای برای تولید کیسههای بافتهشده از پلیپروپیلن است. پیشبینیهای تقاضا باید ماهانه بررسی شوند و اهداف موجودی متناسب با آنها تنظیم گردند. محاسبات موجودی احتیاطی باید تعادلی بین محافظت در برابر کمبود موجودی و محدودیتهای واقعی عمر انبارداری ایجاد کنند.
پلیپروپیلن خام اغلب در کیسهها، بشکهها یا ظرفهای انبوه تحویل داده میشود که نیازمند رعایت احتیاط ویژه برای جلوگیری از آسیب است. بسیاری از واحدها از دستگاههای بالابر، عربههای دستی یا نیروی انسانی برای جابهجایی مواد بین مناطق دریافت، مناطق انبارداری و تجهیزات تولیدی استفاده میکنند. رفتار نادرست در دستزدن، رها کردن ناگهانی، سوراخ شدن یا فشردهشدن، سلامت ظروف را بههم میزند و اجازه میدهد رطوبت، گرد و غبار و آلایندهها وارد مواد شوند. پس از آسیب دیدن ظروف، مواد درونی بهسرعت تخریب میشوند، با این حال ممکن است بدون بازرسی دقیق به خط تولید وارد شوند. در تولید کیسههای پلیپروپیلنی، این بیاحتیاطی ذرات خارجی را وارد فرآیند میکند که منجر به ایجاد نقاط ضعیف، نقصهای سطحی و کاهش خواص کششی در کیسههای بافتهشده نهایی میگردد.
تعیین رویههای شفاف برای کار با مواد، خسارت را بهطور چشمگیری کاهش میدهد. کارکنان باید در زمینهی تکنیکهای مناسب بلند کردن، استفاده از تجهیزات مناسب و پیامدهای نادرست کار با مواد آموزش ببینند. انبارها باید چیدمانهای منظمی داشته باشند تا فاصلههای حملونقل و حرکتهای اضافی به حداقل برسند. ظروف باید هنگام ورود و قبل از استفاده بررسی شوند تا آسیبها در اسرع وقت شناسایی شوند. پروتکلهای ارزیابی خسارت باید معیارهای روشنی برای پذیرش یا رد ظروف آسیبدیده تعیین کنند.
محیطهای تولیدی بهطور ذاتی حاوی گرد و غبار، پرز و سایر ذرات معلق هستند که از عملیات تجهیزات و فعالیتهای انسانی ایجاد میشوند. هنگامی که مواد اولیه در اماکنی نگهداری میشوند که فیلتراسیون مناسب هوا را ندارند، گرد و غبار روی مواد و سطوح کار فرود میآید. در طول انتقال مواد، دستکاری آنها یا بارگذاری به تجهیزات تولید، این ذرات با رزین پلیپروپیلن مخلوط شده و خلوص آن را تحت تأثیر قرار میدهند. مواد آلوده باعث ایجاد نقصهای قابل مشاهده در کیسههای بافتهشده نهایی میشوند، از جمله لکههای سیاه، ناهمواریهای سطحی و ضعفهای ساختاری.
پیشگیری نیازمند اجرای کنترلهای محیطی است که گرد و غبار و آلایندهها را از مواد اولیه در طول انبارداری و دستکاری دور نگه میدارد. کابینتهای بستهشدهٔ انبارداری با تهویهٔ مناسب، مواد را محافظت میکنند و همزمان اجازهٔ گردش هوای کافی را میدهند تا از تجمع رطوبت جلوگیری شود. مناطق پیشآمادهسازی مواد باید از مناطق تولیدی پرترافیک جدا شده و مجهز به واحدهای فیلتراسیون هوا باشند. در هنگام بارگذاری مواد در خط تولید کیسههای بافتهشده، اپراتورها باید از ظروف تمیز استفاده کنند، از قرار گرفتن مستقیم مواد در معرض هوای محیطی خودداری کنند و فضای کار را منظم و آزاد از آشغال نگه دارند. وقتی کارخانههای ساخت کیسههای حجیم با تمرکز بر پاکی مواد از طریق مدیریت سیستماتیک محیطی عمل میکنند، نرخ آلودگی بهطور قابلتوجهی کاهش مییابد و شاخصهای رضایت مشتری بهبود مییابند.
رطوبت نسبی باید در مناطق انبارداری که مواد پلیپروپیلن در آنها نگهداری میشوند، بین ۴۰ تا ۶۰ درصد حفظ شود. این بازه جذب رطوبت بیش از حد را جلوگیری میکند و در عین حال از شکنندگی و ایجاد بار الکتریکی ساکن در محیطهای بیش از حد خشک جلوگیری میکند. نظارت منظم با استفاده از سنسورهای رطوبت کالیبرهشده و تجهیزات دیهمیدیفایر به امکانات اجازه میدهد تا بهطور پیوسته در بازههای هدف باقی بمانند.
باید حداقل یکبار در ماه بازرسی موجودی انجام شود، هرچند که خطوط تولید پاکتهای بافتی با حجم بالا ممکن است از بازرسیهای هفتگی بهرهمند شوند. این بررسیها مواد کندفروش را که به تاریخ انقضا نزدیک میشوند شناسایی میکنند، چرخش صحیح مواد بر اساس اصل «اول وارد، اول خارج» (FIFO) را تأیید میکنند و موجودیهای برچسبخورده نادرست یا ترکیبشده را پیش از ورود به فرآیند تولید کشف میکنند. با انجام بازرسیها بهصورت پیشگیرانه، کارخانهٔ سفارشیسازی پاکتهای بافتی از استفادهٔ مواد فاسدشده در تولید جلوگیری کرده و انطباق با الزامات عمر انبارداری را حفظ میکند. سیستمهای مدیریت موجودی در زمان واقعی بخش عمدهای از این پایش را خودکار میکنند و تلاش دستی را کاهش داده و دقت را افزایش میدهند.
کارکنان باید آموزش جامعی دریافت کنند که شامل تکنیکهای صحیح بلند کردن و جابهجایی مواد، پروتکلهای دسترسی به مناطق انبارداری، الزامات جداسازی مواد شیمیایی، روشهای پیشگیری از آلودگی و رویههای ارزیابی آسیبپذیری باشد. این آموزش باید بر ارتباط مستقیم میان مدیریت دقیق مواد و کیفیت کیسههای نهایی تأکید کند تا کارکنان درک کنند که اقدامات آنها چگونه بر رضایت مشتریان و سودآوری شرکت تأثیر میگذارد. آموزشهای تجدیدسازی سالانه و آموزش کارکنان جدید اطمینان حاصل میکنند که تمامی پرسنل پروتکلهای تعیینشده را بهطور یکنواخت درک کرده و از آنها پیروی میکنند. هنگامی که یک واحد تولید کیسههای حجیم (Bulk Bag) در آموزش کارکنان سرمایهگذاری میکند، خطاهای مربوط به مدیریت مواد بهطور چشمگیری کاهش یافته و کیفیت در سراسر خط تولید کیسههای بافتی بهبود مییابد.

چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

با روشهای اثباتشده — انتخاب مواد، برچسبزنی، انبارداری و آموزش — انطباق با مقررات و ایمنی کارگران را تضمین کنید

فرآیند کامل تولید کیسههای بافتهشده PP را کشف کنید — از اکسترودر و بافندگی تا چاپ و کنترل کیفیت. بهرهوری، انطباق با استانداردها و بازده سرمایه را افزایش دهید. اکنون راهنمای فرآیند را دانلود کنید.

با کیسههای ضعیف یا ضایعات بالای مواد دست و پنجه نرم میکنید؟ فناوری اکسترودر و کشیدن نوار را تسلط کنید تا کیسههای بافتهشده PP محکمتر و ارزانتری تولید کنید. اکنون خط تولید خود را بهینهسازی کنید.

با نقصها یا بازگشتهای مشتری دستوپنجه نرم میکنید؟ پنج نقطهٔ غیرقابلمذاکرهٔ بازرسی کیفیت در سراسر خط تولید کیسههای بافتهشده را کشف کنید
کدام سطح اتوماسیون برای کارخانهٔ کیسههای بافتنی PP شما مناسب است؟ مقایسهٔ سیستمهای دستی با سیستمهای صنعت ۴٫۰ از نظر هزینه، کیفیت و قابلیت مقیاسپذیری.
برای اطلاعات بیشتر دربارهی کیسههای بافتشده پلیپروپیلن و راهحلهای بستهبندی انعطافپذیر با ما تماس بگیرید.
تلفن
ایمیل
واتساپ
نشانی
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

