 EN
ວິທີການປະເມີນປະສິດທິພາບການຜະລິດໃນໂຮງງານຜະລິດຖົງ PP woven
ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

2026/08/07
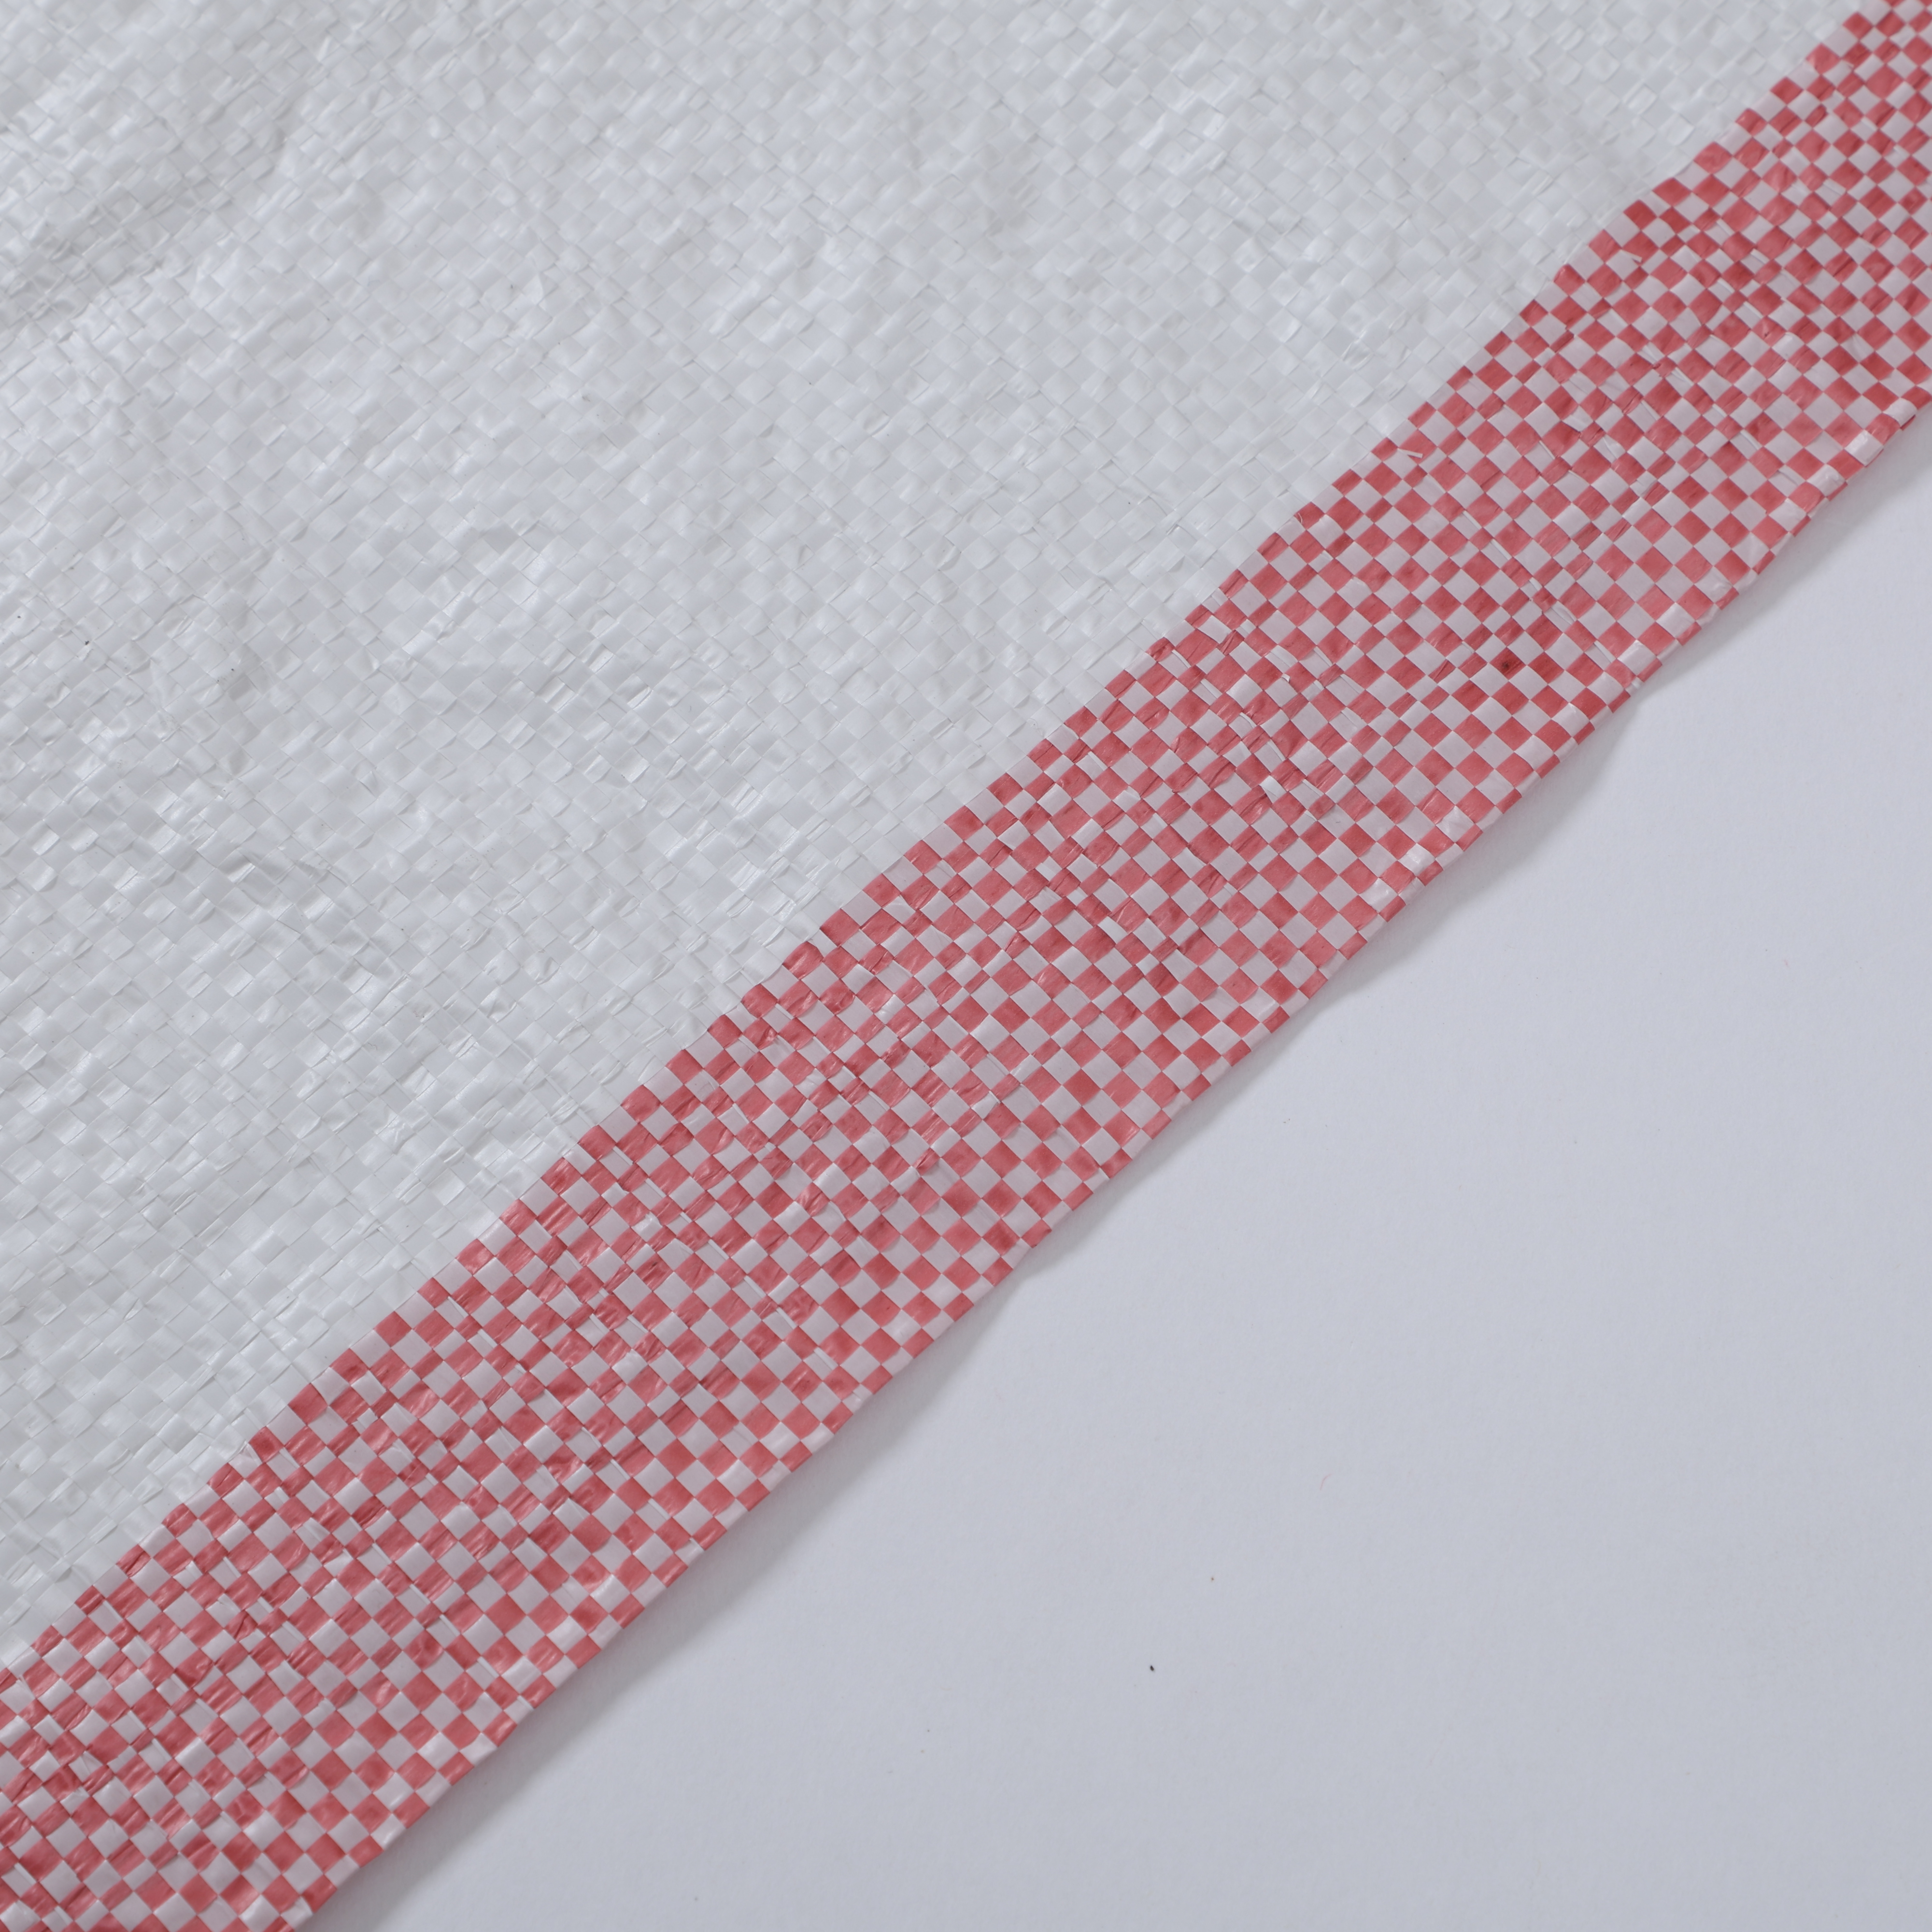
ຄວາມແຂງແຮງຂອງ ຖົງ woven PP ຂຶ້ນຢູ່ເປັນຫຼັກກັບການອອກແບບລັກສະນະການຈັກຂອງເສັ້ນໄຍ polypropylene ຂອງມັນ ຫຼາຍກວ່າການພິຈາລະນາລະດັບຄຸນນະພາບຂອງວັດສະດຸເທົ່າຢ່າງດຽວ. ຜູ້ຊື້ໃນອຸດສາຫະກຳມັກຄິດວ່າຄຸນນະພາບຂອງວັດສະດຸດິບເປັນປັດໄຈຫຼັກທີ່ກຳນົດປະສິດທິພາບ, ແຕ່ຈິງໆແລ້ວ ລັກສະນະການຈັກ—ເຊັ່ນ: ຄວາມກວ້າງຂອງເສັ້ນໄຍ, ຄວາມໜາແໜ້ນ, ຮູບແບບການຈັກ, ແລະ ທິດທາງຂອງເສັ້ນໄຍ—ມີບົດບາດທີ່ສຳຄັນເທົ່າກັນໃນການຮັບປະກັນຄວາມໝັ້ນຄົງ ແລະ ຄວາມສາມາດໃນການຮັບນ້ຳໜັກ. ການເຂົ້າໃຈປັດໄຈດັ່ງກ່າວຈະຊ່ວຍໃຫ້ທີມງານດ້ານການຈັດຊື້ສາມາດຕັດສິນໃຈຢ່າງມີປະສິດທິຜົນກ່ຽວກັບຖົງເສັ້ນໄຍ polypropylene ທີ່ເໝາະສົມທີ່ສຸດຕໍ່ຄວາມຕ້ອງການດ້ານການດຳເນີນງານຂອງພວກເຂົາ.

ການຜະລິດຖົງທີ່ເຮັດຈາກ polypropylene (pp) ທີ່ຖືກ woven ແບບທັນສະໄໝ ໄດ້ພັດທະນາເປັນວິຊາການທີ່ຕ້ອງໃຊ້ຄວາມແນ່ນອນສູງ ໂດຍທີ່ຮູບຮ່າງຂອງເນື້ອຜ້າຈະຄວບຄຸມໂດຍກົງຕໍ່ຄວາມແຂງແຮງໃນການດຶງ, ຄວາມຕ້ານທານຕໍ່ການຂີ້ນ, ແລະ ຄວາມຕ້ານທານຕໍ່ການທີ່ຖືກເຈາະ. ເມື່ອທ່ານກຳນົດຖົງ polypropylene (pp) ທີ່ຖືກ woven ເພື່ອເກັບຮັກສາເຄມີ, ສິນຄ້າກະສິກຳ, ຫຼື ວັດຖຸອຸດສາຫະກຳ, ທ່ານບໍ່ໄດ້ເລືອກເອົາພຽງແຕ່ຖົງເທົ່ານັ້ນ—ທ່ານກຳລັງເລືອກຮູບແບບການ woven ທີ່ເປັນເອກະລັກ ເຊິ່ງຈະກຳນົດວ່າ ຄວາມເຄັ່ງຕຶງຈະແຈກຢາຍໄປທົ່ວເນື້ອຜ້າແນວໃດ. ຫຼັກການດັ່ງກ່າວນີ້ມີຜົນບັງຄັບເທົ່າທຽບກັນກັບການອອກແບບຖົງ pp ຊະນິດ bulk bag ທີ່ໃຊ້ໃນວັດຖຸກໍ່ສ້າງ, ວັດຖຸ resin, ແລະ ວັດຖຸເປັນເມັດ.
ການທໍາເປັນເສັ້ນດິນທີ່ງ່າຍດາຍຍັງຄົງເປັນພື້ນຖານຂອງຖົງຫຸ້ມຫໍ່ທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກ woven ສ່ວນຫຼາຍ ເນື່ອງຈາກຄວາມງ່າຍດາຍ ແລະ ຄວາມແຂງແຮງທີ່ສົມດຸນ. ໃນໂຄງສ້າງນີ້, ເສັ້ນດິນທີ່ວາງຕາມທິດໃຕ້-ເທິງ (warp) ແລະ ເສັ້ນດິນທີ່ວາງຕາມທິດຊ້າຍ-ຂວາ (weft) ຂ້າມກັນເປັນໄລຍະທີ່ສະເໝືອນກັນ ໃນຮູບແບບຂອງ “ເທິງ-ລຸ່ມ” (over-under), ເຊິ່ງເຮັດໃຫ້ເກີດເປັນເຄືອຂ່າຍທີ່ເປັນເອກະລັກ. ຮູບຮ່າງນີ້ຊ່ວຍແຈກຢາຍແຮງດຶງ (tensile loads) ຢ່າງເທົ່າທຽມກັນໄປທົ່ວທິດທາງທັງສອງ, ເປັນເຫດຜົນທີ່ຖົງ woven pp ທີ່ເຮັດດ້ວຍວິທີການ plain-weave ມີຄວາມແຂງແຮງທີ່ເຊື່ອຖືໄດ້ເມື່ອຢູ່ໃຕ້ຄວາມເຄັ່ງຕຶງຈາກຫຼາຍທິດທາງ. ລູກສູນທີ່ມີຄວາມເປັນພິເສດເຊັ່ນ: twill ຫຼື basket weave ນຳເອົາມຸມທີ່ຖືກຕັ້ງຄ່າໄວ້ເປັນພິເສດ ຫຼື ການຜ່ານເສັ້ນດິນເປັນກຸ່ມ ເພື່ອປ່ຽນຮູບແບບການເກີດຄວາມເຄັ່ງຕຶງ ແລະ ປັບປຸງປະສິດທິພາບໃຫ້ເໝາະສົມກັບການນຳໃຊ້ທີ່ເປັນເອກະລັກ.
ການຖັກແບບໜາແໜ້ນທີ່ມີຄວາມໜາແໜ້ນສູງ ເຊິ່ງໃຊ້ໃນການຜະລິດຖົງ bulk bag ຈາກ polypropylene ຊັ້ນສູງ ສາມາດບັນລຸຈຳນວນເສັ້ນດີ່ເຖິງ 20 ເສັ້ນຕໍ່ນິ້ວ (inch) ໃນທັງສອງທິດທາງ. ຄວາມໜາແໜ້ນນີ້ຫຼຸດລົງເຖິງພື້ນທີ່ຫວ່າງເปล່າ ເຮັດໃຫ້ມວນນ້ຳໆຂອງຜ້າຕໍ່ໜ່ວຍເນື້ອທີ່ເພີ່ມຂຶ້ນ ແລະ ປັບປຸງຄຸນສົມບັດການກັ້ນຕໍ່ອະນຸພາກທີ່ບາງເປືອຍ ແລະ ຄວາມຊື້ນ. ໃນທາງກົງກັນຂ້າມ, ການຖັກທີ່ມີຄວາມໜາແໜ້ນຕ່ຳ ຈະໃຫ້ຄວາມສຳຄັນກັບປະສິດທິພາບດ້ານຕົ້ນທຶນ ແລະ ຄວາມສາມາດໃນການລະບາຍອາກາດ ສຳລັບຜະລິດຕະພັນເຊັ່ນ: ເມັດພືດ ຫຼື ປຸ່ຍທີ່ໃຊ້ໃນການເກືອບເຮັດຟາມ ໂດຍທີ່ການສູນເສຍອະນຸພາກເລັກນ້ອຍໆ ອາດຍອມຮັບໄດ້.
ການຈັດຫ່າງທີ່ຖືກຕ້ອງລະຫວ່າງເສັ້ນດາຍທີ່ເຮັດໃນທິດທາງຂວາງ (warp) ແລະ ເສັ້ນດາຍທີ່ເຮັດໃນທິດທາງຕັ້ງ (weft) ໃນຖົງບັນຈຸທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກທໍາດ້ວຍວິທີການທໍາເປັນເຄືອຂ່າຍ ມີຜົນຕໍ່ການຖ່າຍໂອນແຮງທີ່ເກີດຈາກພາຍນອກຜ່ານເຄືອຂ່າຍຂອງເນື້ອຜ້າ. ເມື່ອເສັ້ນດາຍຖືກຈັດໃຫ້ຢູ່ໃກ້ກັນຫຼາຍຂຶ້ນ ຈຳນວນຈຸດທີ່ສາມາດຮັບແຮງຈະເພີ່ມຂຶ້ນຢ່າງຫຼາຍ, ເຮັດໃຫ້ເກີດເປັນເຄືອຂ່າຍທີ່ແຂງແຮງຂຶ້ນ ແລະ ຕ້ານການຂີ້ນແລະການເຈาะໄດ້ດີຂຶ້ນ. ຜູ້ສະໜອງຖົງ woven sack ຊະນິດ industrial-grade pp ມັກຈະຫຼຸດລະດັບການຫ່າງລະຫວ່າງເສັ້ນດາຍໃນບໍລິເວນທີ່ສຳຄັນເຊັ່ນ: ດ້ານຂ້າງຂອງຖົງ ແລະ ແຖວແຕກ (seams) ເພື່ອເນັ້ນຄວາມສາມາດໃນການຮັບນ້ຳໜັກໃນບໍລິເວນທີ່ມີຄວາມເຄັ່ງຕຶດ (shear stress) ສູງເວລາທີ່ຈັດການ ແລະ ຈັດເກັບເປັນຊັ້ນ.
ຄວາມສຳພັນລະຫວ່າງໄລຍະຫ່າງຂອງເສັ້ນດາຍແລະຄວາມແຂງແກ່ນບໍ່ໄດ້ເປັນເສັ້ນຕົງ—ການເພີ່ມຈຳນວນເສັ້ນດາຍເທົ່າຕົວຈະບໍ່ເຮັດໃຫ້ຄວາມແຂງແກ່ນເທົ່າຕົວເນື່ອງຈາກຜົນກັບຄືນທີ່ຫຼຸດລົງເກີດຂຶ້ນເມື່ອການຮີດກັນລະຫວ່າງເສັ້ນດາຍເຮັດໃຫ້ບໍ່ສາມາດດຶງໃຫ້ຕຶງໄດ້ຢ່າງຕໍ່ເນື່ອງ. ວິສະວະກອນດ້ານເນື້ອຜ້າທີ່ມີປະສົບການຈະຊົ່ວຍຮັກສາຄວາມສົມດຸນລະຫວ່າງຄວາມໜາແໜ້ນກັບຄວາມສາມາດໃນການຜະລິດ: ການຖັກທີ່ໜາແໜ້ນເກີນໄປອາດເຮັດໃຫ້ເກີດຄວາມເຄື່ອນໄຫວຂອງເຄື່ອງຖັກ, ເສັ້ນດາຍຫັກ, ແລະປະສິດທິພາບໃນການຜະລິດຕ່ຳລົງ. ຜູ້ຜະລິດຖົງ woven ຈາກ polypropylene ປະຈຸບັນນີ້ໃຊ້ການຈຳລອງຄວາມເຄັ່ນຂອງວັດສະດຸດ້ວຍຄອມພິວເຕີເພື່ອຊອກຫາຈຸດຄວາມໜາແໜ້ນທີ່ເໝາະສົມທີ່ສຸດ ເຊິ່ງຈະເຮັດໃຫ້ປະສິດທິພາບສູງສຸດ ແລະຮັກສາໄວ້ເຖິງປະສິດທິພາບໃນການຜະລິດ.
ຄວາມໜາຂອງເສັ້ນໄຍແຕ່ລະເສັ້ນ—ນ້ຳໜັກເປັນກຣາມຂອງເສັ້ນໄຍຍາວ 9,000 ແມັດເຕີ—ມີຜົນຕໍ່ຄວາມສາມາດໃນການຮັບນ້ຳໜັກຂອງເສັ້ນໄຍແຕ່ລະເສັ້ນໃນໂຄງສ້າງຖົງ woven pp. ເສັ້ນໄຍທີ່ມີຄ່າ denier ສູງກວ່າຈະມີວັດຖຸ polymer ໃນປະລິມານຫຼາຍຂຶ້ນ ແລະ ມີຄວາມແຂງແຮງໃນການດຶງ (tensile strength) ແລະ ຄວາມຍືດຫຍຸ່ນເວລາທີ່ເສັ້ນໄຍແຕກ (elongation at break) ສູງຂຶ້ນຕາມສັດສ່ວນ. ຖົງ bulk bag pp ທີ່ຜະລິດດ້ວຍເສັ້ນໄຍ denier 1,000 ສາມາດຕ້ານການທິ້ມເຈาะ (puncture) ແລະ ການຂີ້ນແຕກ (tear) ໄດ້ດີກວ່າຢ່າງຊັດເຈນເທືອບໃນຖົງທີ່ມີຄວາມໜາແໜ້ນເທົ່າກັນແຕ່ຜະລິດຈາກເສັ້ນໄຍ denier 500 ໂດຍເງື່ອນໄຂວ່າທັງສອງປະເພດຖົງນີ້ຜະລິດຈາກ polypropylene resin grade ເດີມໆ.
ການເລືອກເອງຂອງເສັ້ນໄຍທີ່ມີຄ່າດີນຽ (denier) ຂຶ້ນກັບຄວາມຕ້ອງການທີ່ເປັນເອກະລັກຂອງການນຳໃຊ້. ສິນຄ້າທີ່ໃຊ້ໃນການເກືອບແລະການກໍ່ສ້າງ ແລະ ຖືກຂົນສົ່ງໃນຮູບແບບຖົງທີ່ຈັກຈາກພັນທະເສັ້ນໄຍ polypropylene (pp) ໂດຍທົ່ວໄປຈະຕ້ອງການເສັ້ນໄຍທີ່ມີຄ່າດີນຽຢູ່ລະຫວ່າງ 800 ແລະ 1200 ເພື່ອຮັບມືກັບການຈັດການທີ່ຮຸນແຮງ, ນ້ຳໜັກທີ່ເກີດຈາກການເກັບຊ້ຳ, ແລະ ການສຳຜັດກັບສິ່ງແວດລ້ອມ. ຕົວເລືອກທີ່ມີຄ່າດີນຽຕ່ຳກວ່າຈະເໝາະສົມສຳລັບການຫໍ່ຫໍ້ທີ່ບໍ່ຕ້ອງຮັບນ້ຳໜັກຫຼາຍ ສຳລັບວັດສະດຸທີ່ບໍ່ມີຄວາມຮຸນແຮງ ຫຼື ສຳລັບການຂົນສົ່ງທີ່ມີໄລຍະທາງສັ້ນ. ນັກອອກແບບຖົງທີ່ຈັກຈາກ polypropylene ຈະຕ້ອງຄຳນຶງເຖິງການເລືອກຄ່າດີນຽໃຫ້ສອດຄ່ອງກັບນ້ຳໜັກ, ຕົ້ນທຶນຂອງວັດສະດຸ, ແລະ ຄວາມໄວໃນການຜະລິດ.
ເສັ້ນໄຍທີ່ເຮັດຈາກຖົງພັດທະນາອຸດສາຫະກຳທີ່ເຮັດຈາກ polypropylene ສາມາດຜະລິດໄດ້ດ້ວຍວິທີການ extrusion ຂອງແຜ່ນເລືອກ (flat-film) ຫຼື ວິທີການ fibrillation ໂດຍແຕ່ລະວິທີຈະມີຜົນຕໍ່ຄຸນສົມບັດດ້ານໂຄງສ້າງ. ວິທີການຜະລິດເສັ້ນໄຍແບບ flat-tape ແມ່ນປະກອບດ້ວຍການຕັດແຜ່ນ polypropylene ທີ່ຖືກ extruded ອອກເປັນເສັ້ນ, ເຊິ່ງໃຫ້ເສັ້ນໄຍທີ່ເລືອກຢ່າງເປັນເອກະລັກ ແລະ ມີເງົາສະຫຼາດ ແລະ ລັກສະນະທີ່ດີເລີດ. ສ່ວນວິທີການຜະລິດເສັ້ນໄຍ fibrillated ຕ້ອງໃຊ້ການປະສົມ polypropylene ທີ່ມີຈຸດຫຼອມທີ່ແຕກຕ່າງກັນ (ສູງ ແລະ ຕ່ຳ) ຈາກນັ້ນຈຶ່ງດຶງເສັ້ນໄຍອອກ (post-drawing) ເພື່ອສ້າງເສັ້ນໄຍທີ່ເຊື່ອມຕໍ່ກັນດ້ວຍກົງເຄື່ອງຈັກ (mechanically interlocked fiber bundle) ເຊິ່ງມີຄຸນສົມບັດ modulus ສູງຂຶ້ນ ແລະ ຄວາມຕ້ານທານຕໍ່ການສຶກຫຼື ການເສື່ອມສະຫຼາດດີເລີດ.
ໂຄງສ້າງທີ່ຖືກແຕກເປັນເສັ້ນໃຍເປັນທີ່ຕ້ອງການສຳລັບຖົງ woven sack ຈາກ polypropylene (PP) ເຊິ່ງຕ້ອງການຄວາມທົນທານຕໍ່ວັດຖຸທີ່ມີຄວາມແຫຼມ, ພື້ນຜິວທີ່ຂັດຂ່າງ, ຫຼື ຄວາມເຄັ່ນຄວາຍຈາກການຈັດການຊ້ຳໆ. ການເຊື່ອມຕໍ່ກັນຂອງເສັ້ນໃຍພາຍໃນເສັ້ນດາວທີ່ຖືກແຕກເປັນເສັ້ນໃຍ (fibrillated yarn) ສາມາດຕ້ານການແຕກຮ້າວຢ່າງຮຸນແຮງໄດ້ດີກວ່າເສັ້ນດາວທີ່ເປັນເສັ້ນທີ່ເປັນເນື້ອດຽວ (solid flat tape) ເນື່ອງຈາກຄວາມເຄັ່ນຄວາຍຈະຕ້ອງເອົາຊະນະເສັ້ນເຊື່ອມຕໍ່ຈຳນວນຫຼາຍທີ່ເລັກນ້ອຍ (micro-bonds) ແທນທີ່ຈະແຜ່ລາມຜ່ານວັດຖຸທີ່ເປັນເນື້ອດຽວຢ່າງຕໍ່ເນື່ອງ. ຄວາມແຕກຕ່າງດ້ານໂຄງສ້າງນີ້ເປັນເຫດຜົນທີ່ຜູ້ສະໜອງຖົງ bulk bag ຈາກ PP ບາງເຈົ້າຕັ້ງລາຄາສູງຂຶ້ນສຳລັບຜະລິດຕະພັນທີ່ຖືກແຕກເປັນເສັ້ນໃຍ—ເພາະຄວາມສາມາດທີ່ດີຂຶ້ນນີ້ເກີດຈາກຮູບຮ່າງໂຄງສ້າງ ແທນທີ່ຈະເກີດຈາກປະກອບເคมີ.
ຖົງທີ່ເຮັດຈາກ PP ທີ່ຖືກເຊື່ອມຕໍ່ກັນດ້ວຍການທໍາໃຫ້ເປັນເສັ້ນໄຍ ມີຄວາມແຂງແຮງເທົ່າກັບຈຸດທີ່ອ່ອນແອທີ່ສຸດຂອງໂຄງສ້າງ, ສະນັ້ນຄວາມເຂັ້ມແຂງຂອງແຖວເຊື່ອມຕໍ່ຈຶ່ງເປັນສິ່ງສຳຄັນຢ່າງຍິ່ງຕໍ່ປະສິດທິພາບທັງໝົດ. ວິທີການຜະລິດຖົງແບບດັ້ງເດີມທີ່ມີສີ່ດ້ານ ມັກຈະໃຊ້ຜ້າທີ່ເຮັດຈາກເສັ້ນໄຍ PP ທີ່ເຮັດໃຫ້ເປັນເສັ້ນໄຍ ແລະ ນຳມາເຊື່ອມຕໍ່ກັນດ້ວຍເຂັມຫຼາຍແຖວທີ່ເປັນເສັ້ນຄູ່ song song ກັບແຖວເຊື່ອມຕໍ່ດ້ານຂ້າງ ແລະ ສ່ວນປິດດ້ານລຸ່ມ. ຮູບແບບການເຊື່ອມຕໍ່ດ້ວຍເຂັມນີ້ເຮັດໜ້າທີ່ເປັນການເສີມແຂງເພີ່ມເຕີມ, ເຮັດໃຫ້ເກີດການຈັບກຸມທາງກົນຈັກລະຫວ່າງຊັ້ນຕ່າງໆ ແລະ ແຈກຢາຍຄວາມເຄັ່ງຕຶງທີ່ເກີດຂື້ນໃນແຖວເຊື່ອມຕໍ່ໄປທົ່ວເຂດທີ່ກວ້າງຂວາງ ແທນທີ່ຈະເປັນການເກັບກຸ່ມຄວາມເຄັ່ງຕຶງໄວ້ທີ່ເຂັມແຕ່ລະເສັ້ນ.
ການຫໍ່ຫຸ້ມດ້ວຍ polypropylene ທີ່ຖືກທໍາຂຶ້ນຈາກເສັ້ນໄຍທີ່ເຂັ້ມແຂງ ແລະ ມີຄວາມຕ້ານທານສູງ ໃຊ້ໃນດ້ານເຄມີ ຫຼື ອຸດສາຫະກຳ ນຳໃຊ້ແຖວແຕກທີ່ເຂັ້ມແຂງຢູ່ດ້ານຂ້າງ ໂດຍມີຊັ້ນຜ້າທີ່ເປັນຊັ້ນຄູ່ຢູ່ເທິງແຖວແຕກ ເຊິ່ງຍືດອອກໄປຫຼາຍນິ້ວຈາກເສັ້ນທີ່ຖືກເຢັບ. ຮູບຮ່າງນີ້ເພີ່ມເນື້ອທີ່ຂ້າງໃນທີ່ສາມາດຮັບຄວາມເຄັ່ນຕຶງໄດ້ເວລາເຕີມ, ຈັດເປັນຊັ້ນ, ແລະ ຈັດການ. ຕະຫຼາດຖົງໃຫຍ່ polypropylene (pp bulk bag) ໄດ້ພັດທະນາໄປສູ່ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຄວາມຮ້ອນ ແລະ ເຕັກໂນໂລຊີແຖວແຕກປະກອບທີ່ເຊື່ອມເຂົ້າດ້ວຍຄວາມຮ້ອນໃນສ່ວນຂອງເສັ້ນໃຍ ແລະ ຍັງຮັກສາການເຢັບດ້ວຍເຄື່ອງຈັກໄວ້ດ້ວຍ, ເຊິ່ງສ້າງຄວາມເຂັ້ມແຂງປະສົມທີ່ເກີນກວ່າວິທີການໃດໆເພີ່ງດຽວກັນ.
ດ້ານຂອງຜ້າໃນຖົງ woven polypropylene (pp) ມີຄວາມອ່ອນໄຫວຕໍ່ການລາກແລະການເລີ່ມແຕກ ເນື່ອງຈາກເສັ້ນໄຍຖືກເປີດອອກ ແລະ ບໍ່ຖືກຈັດຈີ່ດ້ວຍການທໍາເສັ້ນໄຍ. ຜູ້ຜະລິດຖົງ woven polypropylene ຊັ້ນສູງຈະນຳເອົາການຫໍ່ດ້ານດ້ວຍຄວາມຮ້ອນ ຫຼື ການປິ່ນປົວເພື່ອລັອກດ້ານທີ່ເປັນພິເສດມາໃຊ້ ເພື່ອປິດສ່ວນທ້າຍຂອງເສັ້ນໄຍ ແລະ ປ້ອງກັນການລາກອອກ. ລັກສະນະການຈັດຕັ້ງດ້ານນີ້ມີຄວາມສຳຄັນເປັນຢ່າງຍິ່ງເຖິງແມ່ນວ່າຢູ່ໃກ້ກັບແຖວແຕກ ແລະ ຈຸດທີ່ໃຊ້ໃນການຈັດການ ໂດຍຜູ້ປະກອບການຈະຈັບຖົງເວລາເຕີມ ແລະ ຖອນສິນຄ້າ.
ເຕັກໂນໂລຢີການຢຸດການແຕກເປື່ອຍແມ່ນຄຸນສົມບັດຂັ້ນສູງອີກຢ່າງໜຶ່ງຂອງຖົງ bulk bag ຈາກ polypropylene ໂດຍທີ່ມີການຕິດຕັ້ງແຜ່ນເສີມເສັ້ນໄຍເລັກໆ ໃນບໍລິເວນທີ່ຮັບຄວາມເຄັ່ງຕຶງສູງ. ແຜ່ນເຫຼົ່ານີ້ຈະຂັດຂວາງເສັ້ນທາງທີ່ອາດຈະເກີດການແຕກເປື່ອຍ ໂດຍການສ້າງຈຸດທີ່ເປັນເອກະລັກໃນດ້ານກົນໄກເພື່ອປ້ອງກັນບໍ່ໃຫ້ການແຕກເປື່ອຍລາມໄປທົ່ວທັງເສັ້ນໄຍ. ການທົດສອບຢືນຢັນວ່າຖົງທີ່ມີເຕັກໂນໂລຢີການຢຸດການແຕກເປື່ອຍນີ້ຈະຮັກສາຄວາມເຂັ້ມແຂງໄວ້ໄດ້ຫຼັງຈາກເກີດເຫດການທີ່ເຮັດໃຫ້ຖົງເສຍຫາຍຈາກການທິ້ມເຂົ້າໄປໃນຖົງ ເຊິ່ງຈະເຮັດໃຫ້ຖົງທີ່ເຮັດຈາກ polypropylene woven ທົ່ວໄປແຕກເປື່ອຍອອກທັງໝົດ.
ຈຳນວນເສັ້ນດາຍທີ່ຖືກທໍາໃຫ້ເປັນເຄືອຂ່າຍໂດຍກົງຈະກຳນົດວ່າແນວໃດທີ່ແຮງຈະແຈກຢາຍໄປທົ່ວເຄືອຂ່າຍຂອງຜ້າໃນຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກທໍາເປັນເຄືອຂ່າຍ. ຈຳນວນເສັ້ນດາຍທີ່ສູງຂຶ້ນຈະເພີ່ມຈຳນວນຈຸດທີ່ເສັ້ນໄຍຮັບແຮງ, ເຮັດໃຫ້ເກີດເຄືອຂ່າຍທີ່ໜາແໜ້ນຂຶ້ນ ແລະຕ້ານການຂີ້ນແລະການເຈาะໄດ້ດີຂຶ້ນ. ຖົງ pp ທີ່ຖືກທຳເປັນເຄືອຂ່າຍທີ່ມີ 20 ເສັ້ນດາຍຕໍ່ນິ້ວໃນທັງສອງທິດທາງຈະສາມາດຮັບນ້ຳໜັກທີ່ເອົາມາເຮັດເປັນຊັ້ນໄດ້ຫຼາຍກວ່າຖົງທີ່ມີ 12 ເສັ້ນດາຍຕໍ່ນິ້ວຢ່າງຫຼາຍ, ເນື່ອງຈາກວ່າແຕ່ລະສາມເຫຼີ່ຍມນິ້ວຂອງຜ້າຈະມີອົງປະກອບທີ່ເຮັດໜ້າທີ່ເປັນໂຄງສ້າງຫຼາຍຂຶ້ນ. ແຕ່ຢ່າງໃດກໍຕາມ, ການເພີ່ມຄວາມໜາແໜ້ນຈະຕ້ອງຖືກດຸນກັບຄວາມເປັນໄປໄດ້ໃນການຜະລິດ ແລະປະສິດທິພາບດ້ານຕົ້ນທຶນເພື່ອໃຫ້ມີຄວາມຄຸ້ມຄ່າໃນການນຳໃຊ້ເພື່ອການຄ້າ.
ທິດທາງຂອງເສັ້ນໃຍກຳນົດວ່າ ກຳລັງດຶງຈະແຈກຢາຍໄປໃນທິດທາງໃດພາຍໃນໂຄງສ້າງຂອງຖົງ woven polypropylene. ການຖັກແບບດຸນດ້ອນ (plain weaves) ຈະແຈກຢາຍກຳລັງຢ່າງເທົ່າທຽມກັນທັງໃນທິດທາງຂອງເຄື່ອງຈັກ ແລະ ທິດທາງຂ້າມເຄື່ອງຈັກ, ເຮັດໃຫ້ມີຄວາມແຂງແຮງທີ່ສົມໆເທົ່າກັນບໍ່ວ່າຈະເກີດຄວາມເຄັ່ງຕຶງໃນທິດທາງໃດ. ລູກສູດການຖັກທີ່ເປັນເອກະລັກຈະຈັດຕັ້ງທິດທາງຂອງເສັ້ນໃຍໃຫ້ເປັນໄປຕາມເປົ້າໝາຍເພື່ອເພີ່ມຄວາມແຂງແຮງໃນທິດທາງທີ່ຮັບກຳລັງຫຼັກ—ໂດຍທົ່ວໄປແລ້ວແມ່ນທິດທາງຕັ້ງໃນຖົງ sack ປະເພດ pp woven ໂດຍເນື້ອຫາຈະດັນລົງລຸ່ມຕໍ່ຜະນັງຂ້າງ. ການເຂົ້າໃຈເຖິງທິດທາງຂອງເສັ້ນໃຍຈະຊ່ວຍໃຫ້ວິສະວະກອນເລືອກຖົງ polypropylene woven ທີ່ເໝາະສົມສຳລັບສະຖານະການການຈັດການທີ່ເປັນເອກະລັກ.
ໂຄງສ້າງການຖັກແລະຄຸນນະພາບຂອງວັດຖຸທັງສອງຢ່າງມີສ່ວນຮ່ວມໃນຄວາມແຂງແຮງທັງໝົດ ແຕ່ບໍ່ສາມາດປ່ຽນທີ່ກັນໄດ້ຢ່າງເຕັມທີ່. ການປະຕິບັດງານທີ່ດີທີ່ສຸດຂອງຖົງ PP ທີ່ຖັກຕ້ອງການທັງ resin polypropylene ທີ່ມີຄຸນນະພາບສູງ ແລະ ການອອກແບບໂຄງສ້າງທີ່ມີປະສິດທິພາບ. ລູກສູດການຖັກທີ່ດີເລີດບໍ່ສາມາດຊົດເຊີຍຂໍ້ບົກຜ່ອງຂອງ resin ທີ່ເສື່ອມຄຸນນະພາບໄດ້ຢ່າງເຕັມທີ່ ເຊັ່ນດຽວກັນກັບວັດຖຸທີ່ມີຄຸນນະພາບສູງກໍບໍ່ສາມາດຫຼີກລ່ຽງບັນຫາຈາກຮູບຮ່າງຂອງຜ້າທີ່ບໍ່ດີ. ການຫໍ່ຫຸ້ມ polypropylene ທີ່ຖັກທີ່ມີປະສິດທິພາບທີ່ສຸດຈະປະກອບດ້ວຍວັດຖຸພື້ນຖານທີ່ແຂງແຮງ ຮ່ວມກັບລູກສູດການຖັກທີ່ໜາແໜ້ນ ແລະ ມີການອອກແບບຢ່າງດີ, ການເລືອກເອງ denier ຂອງແຖບຢ່າງເໝາະສົມ ແລະ ການປະກອບແຖວຕັດທີ່ເຂັ້ມແຂງເພື່ອຮັບປະກັນການປະຕິບັດງານທີ່ເຊື່ອຖືໄດ້ໃນສະພາບການຈິງ.

ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

ຮັບປະກັນການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ແລະ ຄວາມປອດໄພຂອງພະນັກງານດ້ວຍວິທີທີ່ພິສູດແລ້ວສຳລັບຖົງ woven ທີ່ໃຊ້ໃນເຄມີ—ການເລືອກວັດຖຸດິບ, ການຕິດປ້າຍ, ການຈັດເກັບ ແລະ ການຝຶກອົບຮົມ.

ຄົ້ນພົບຂະບວນການຜະລິດຖົງ woven PP ທັງໝົດ—ຈາກການອັດ & ການທໍາຖົງ ໄປຈົນເຖິງການພິມ & ການຄວບຄຸມຄຸນນະພາບ. ເພີ່ມປະສິດທິພາບ, ຄວາມສອດຄ່ອງຕາມຂໍ້ກຳນົດ, ແລະ ອັດຕາຜົນຕອບແທນການລົງທຶນ. ດາວໂຫຼດແນວທາງຂະບວນການດຽວນີ້!

ມີບັນຫາກັບຖົງທີ່ອ່ອນແອ ຫຼື ວັດຖຸດິບເສຍຫຼາຍເກີນໄປບໍ? ເຂົ້າໃຈເທັກໂນໂລຢີການອັດແລະການດຶງເສັ້ນຢ່າງລະອຽດເພື່ອຜະລິດຖົງ woven PP ທີ່ແຂງແຮງຂຶ້ນ ແລະ ຖືກກວ່າ. ປັບປຸງປະສິດທິພາບແຖວຜະລິດຂອງທ່ານຕັ້ງແຕ່ວັນນີ້!

ມີບັນຫາກັບຂໍ້ບົກເບື່ອນ ຫຼື ການຄືນສິນຄ້າຈາກລູກຄ້າບໍ? ຄົ້ນພົບຈຸດການກວດສອບຄຸນນະພາບທີ່ບໍ່ສາມາດຕົກລົງກັນໄດ້ 5 ຈຸດທົ່ວທັງເສັ້ນທາງການຜະລິດຖົງ woven ຂອງທ່ານ
ເລື່ອນອັດຕະໂນມັດໃດທີ່ເໝາະສົມກັບໂຮງງານຜະລິດຖົງ PP ທີ່ຈັກເວົ້າ? ເປີຽບທຽບລະບົບແບບເຄື່ອງຈັກກັບລະບົບອຸດສາຫະກຳ 4.0 ເພື່ອຄວາມຄຸ້ມຄ່າ ຄຸນນະພາບ ແລະ ຄວາມສາມາດໃນການຂະຫຍາຍຂະໜາດ
ຕິດຕໍ່ພວກເຮົາເພື່ອຂໍລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກຈັກ, ແລະ ວິທີແກ້ໄຂການຫໍ່ຫຸ້ມທີ່ມີຄວາມຫຼິ້ນລ່ອນ.
ເບີໂທລະສັບ
ອີເມວ
ວີແຮັດ
ທີ່ຢູ່
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

