 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/08/07
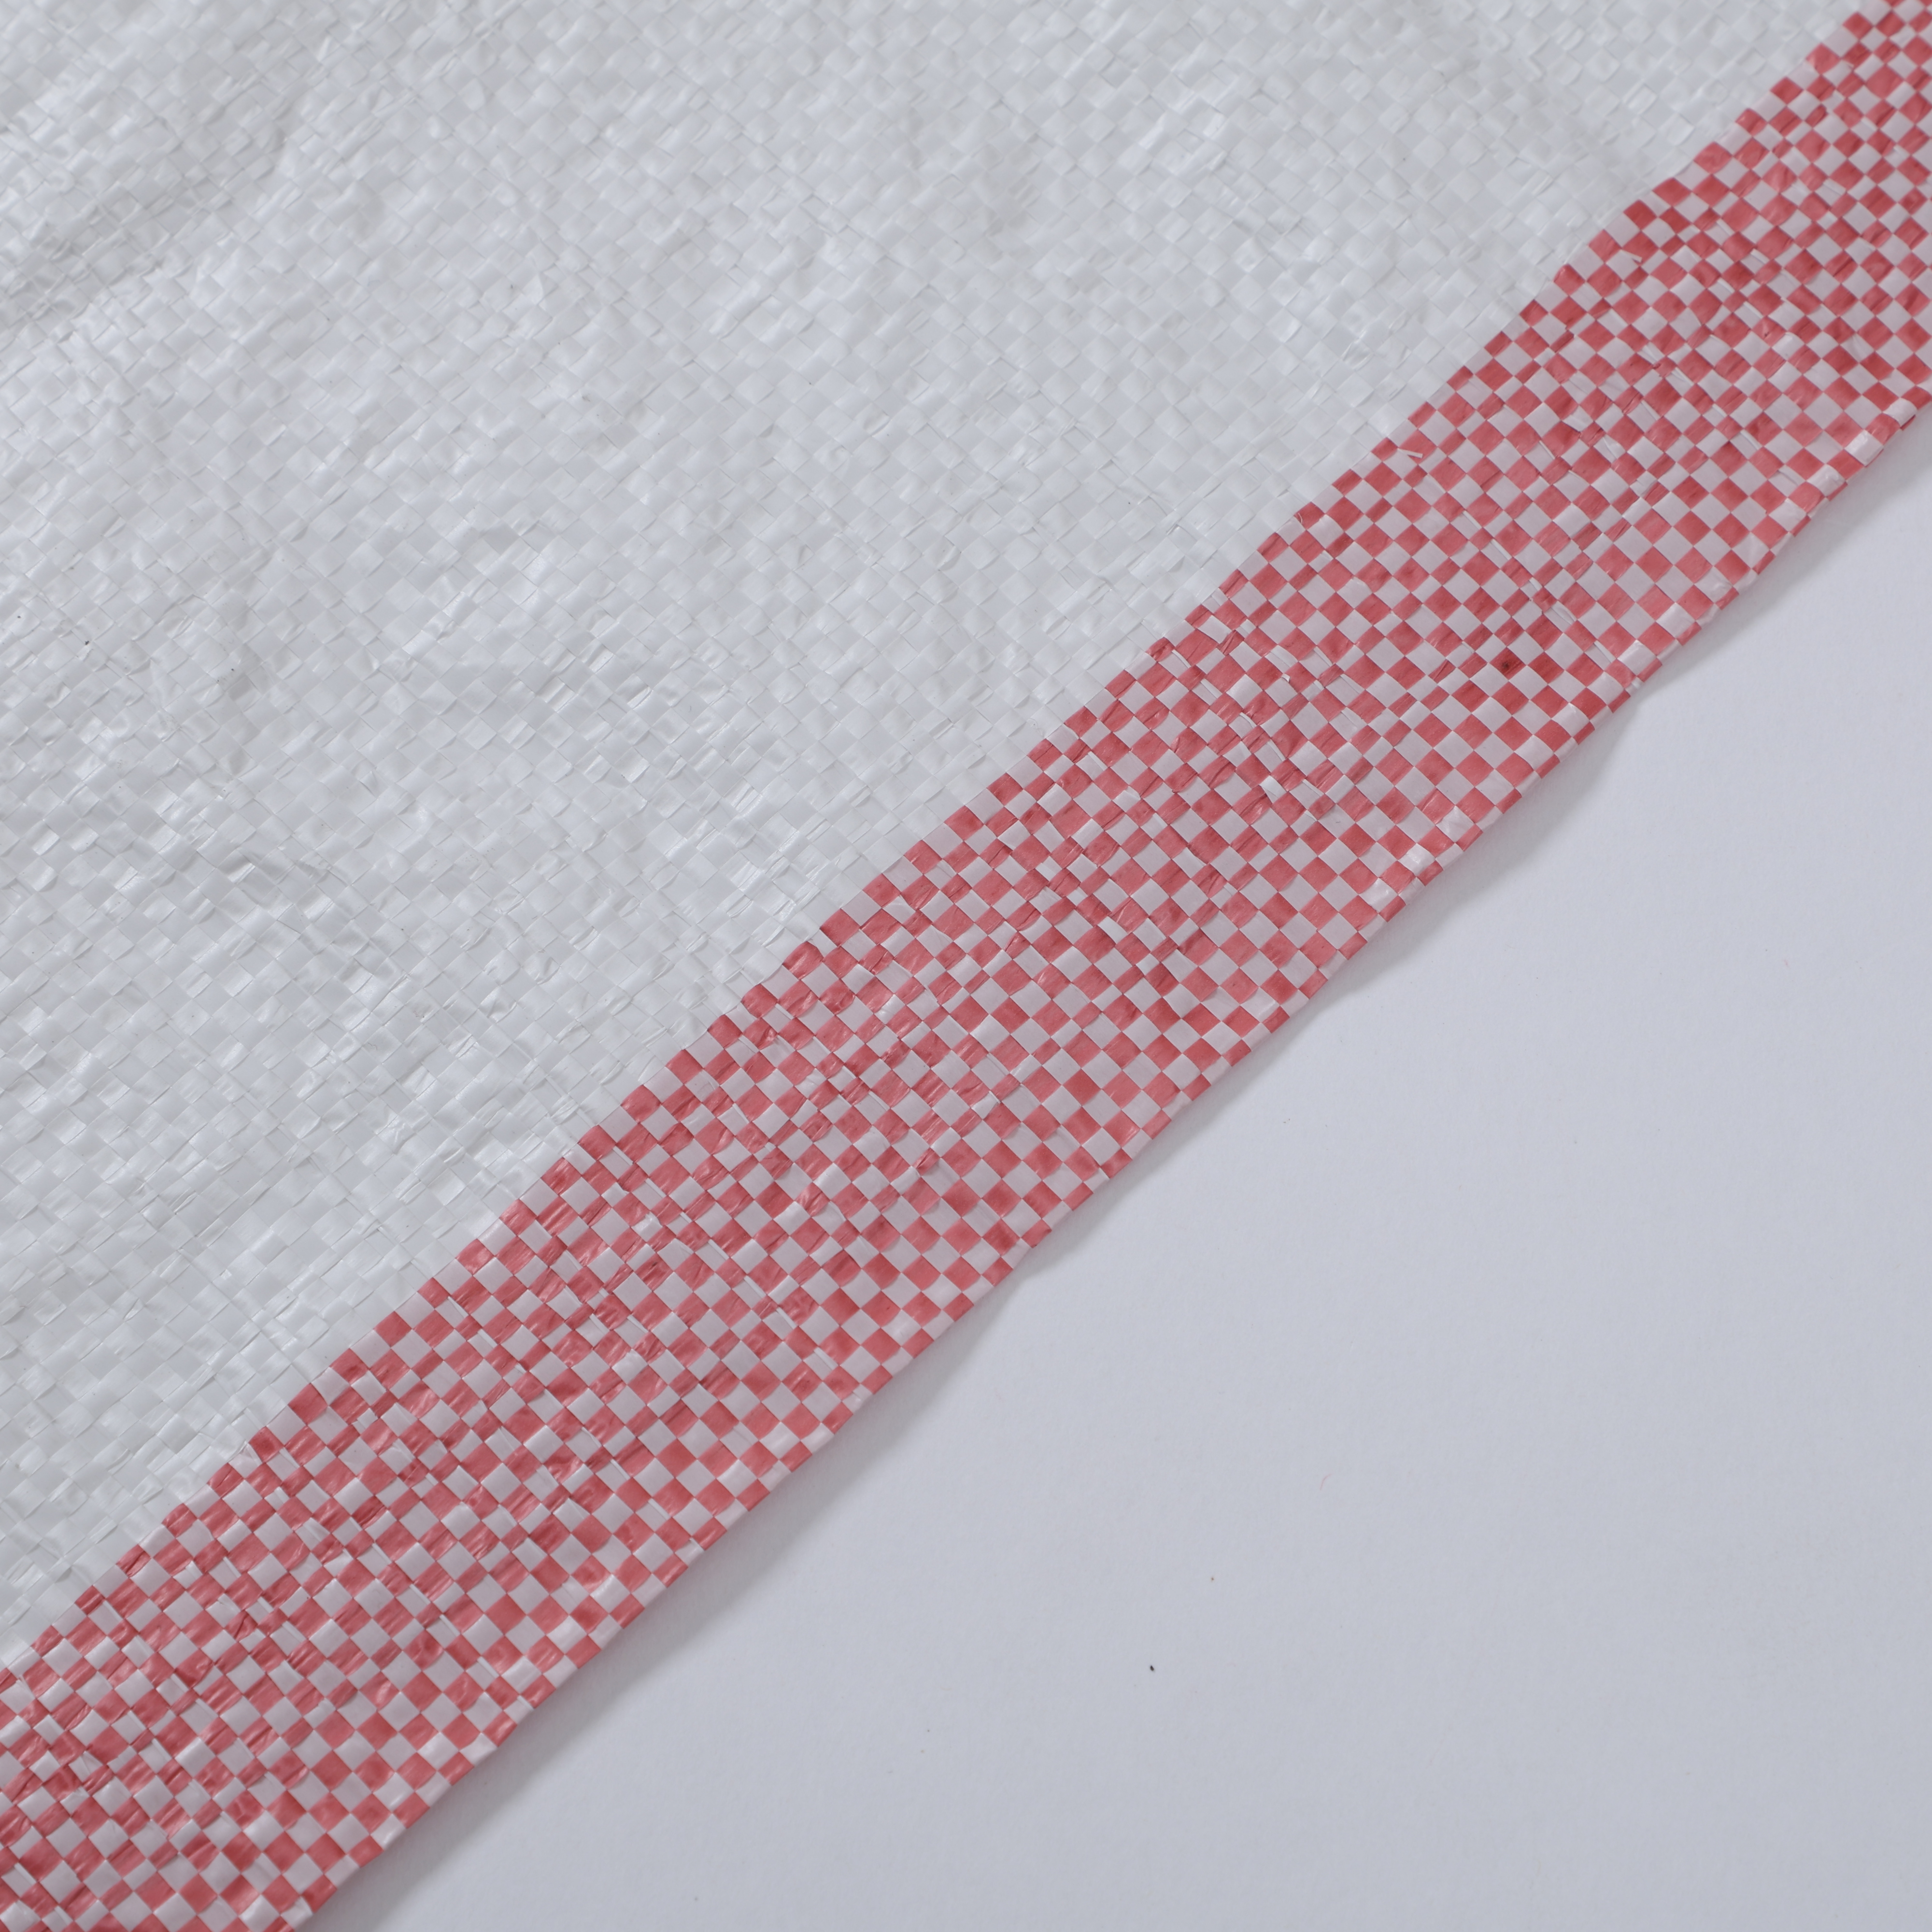
Јачината на една пП ткивна торба во основа зависи од структурниот дизајн на нејзината ткаена полипропилен тканина, а не само од квалитетот на материјалот. Индустриските купувачи често претпоставуваат дека квалитетот на сировината е главниот одредувач за перформансите, но вистинската ткаена структура — ширина на лентата, густина, ткаен образец и ориентација на нишките — игра еднакво критична улога во осигурување на издржливоста и носечката способност. Разбирањето на овие структурни елементи помага на тимовите за набавка да донесат информирани одлуки за кои решенија со pp ткаени торби навистина ги исполнуваат нивните оперативни барања.

Современата производство на вреќи од ткаено полипропилен се развила во прецизна дисциплина каде што архитектурата на платното директно го контролира затегачката чврстина, отпорноста на раздирање и перфорационата перформанса. Кога ќе наведете вреќа од ткаен полипропилен за складирање на хемикалии, земјоделски производи или индустријални материјали, не едноставно избираш сад — туку избираш специфична геометрија на ткаење која одредува како напрегањето се распределува низ матрицата на платното. Овој структурен логички пристап важи еднакво и за дизајните на големи вреќи од ПП кои се користат за градежни агрегати, смоли и прашести состојки.
Простата ткаенина останува основата на повеќето ткаени поли-пропиленски амбалажи поради нејзината едноставност и рамнотежен профил на јачина. Во оваа структура, уводните и одводните нишки се крстосуваат на редовни интервали во низа над-под, создавајќи униформна мрежа. Оваа геометрија еднакво распределува затегнатите товари во двете насоки, поради што ткаените pp торби со проста ткаенина задржуваат доверлива јачина под напрегање во повеќе насоки. Специјалните шарки, како што се косата ткаенина или кошничавата ткаенина, воведуваат намерни поместувања на аглите или групирани минувања на нишките што ги менуваат шемите на концентрација на напрегањето и оптимизираат перформансите за специфични примени.
Плетените тканини со висока густина, кои се користат во производството на премиум pp вреќи за расипни материјали, можат да постигнат број на нишки поголем од 20 нишки по инч во двете насоки. Ова намалување на празнините поради поголемата густина директно зголемува масата на ткивото по единица површина и подобрува барьерните својства против ситни честички и влажност. Наспроти тоа, плетените тканини со помала густина се фокусирани врз економската ефикасност и проветруваноста за производи како што се земјоделските семиња или ѓубривата, каде што малку загуба на честички е прифатлива.
Точното растојание помеѓу жиците во должина и ширина во ткаената полипропиленска амбалажа го одредува начинот на кој надворешните товари се пренесуваат низ ткаената мрежа. Кога жиците се поставени поблиску една до друга, бројот на контактни точки што носат товар пораста експоненцијално, создавајќи посилна матрица што отпорна на раздирање и пробивање. Добавувачите на индустријски ткаени чували од PP обично намалуваат растојанието помеѓу жиците во критичните зони, како што се страните и шевовите на чувалите, за да концентрираат структурната способност таму каде што се концентрира смичерното напрегање при ракување и сложување.
Врската помеѓу растојанието на нишките и јачината не е линеарна — двојно поголема густина на нишките не значи двојно поголема јачина, бидејќи се појавуваат намалени придобивки кога интерференцијата помеѓу нишките ограничува дополнително затегнување. Искусните инженери за ткаенина ги балансираат густината и можностите за обработка: прекумерно стегнатите ткаенини можат да предизвикаат триење на ткацкиот станок, прекин на нишките и неефикасност во производството. Современите производители на вреќи од ткаена полипропиленска лента користат компјутерско моделирање на напрегањето за да ги идентификуваат оптималните точки на густина кои максимизираат перформансите, без да се компромитира протокот на производството.
Индивидуалниот денјер на лентата — масата во грамови на 9000 метри нишка — директно влијае врз носечката способност на секоја нишка во структурата на pp ткаена торба. Лентите со повисок денјер содржат повеќе полимерен материјал и покажуваат пропорционално поголема затегачка чврстина и издолжување при прекин. PP булк торбата изградена со лента од 1000 денјер може да поднесе значително повисоки пробивни и раздирни сили отколку еквивалентна по густина структура направена од лента од 500 денјер, под услов и двете да се произведени од споредливи класи на полипропилен смола.
Изборот на денјерот на лентата зависи од специфичните барања на примената. Земјоделските и градежните стоки што се транспортираат во формат на виткани торби од pp обично барaat ленти со денјер од 800 до 1200 за да се справат со грубото ракување, товарите при стапирање и изложувањето на околината. Опции со понизок денјер се доволни за лека употреба при пакување на неабразивни материјали или кратки растојанија на транспорт. Дизајнерите на виткани поли-пропилен пакувања мораат да балансират изборот на денјер според тежината, трошокот на материјалот и брзината на производството.
Полипропиленската ткаена лента за индустријална употреба може да се произведува со користење на методи за екструзија на рамни филмови или фибрилација, при што секоја метода влијае врз структурното однесување. При изработка на рамна лента се врши расечување на екструдираниот полипропиленски филм на ленти, што резултира со гладки, униформни нишки со одличен блика и изглед. Производството на фибрилирани нишки бара мешање на полипропилен со висока и ниска точка на топење, а потоа пост-извлачување за создавање механички поврзан пакет влакна кој покажува поголем модул и подобри отпорност кон абразија.
Фибрилираните структури се препорачуваат за pp ткаени чували каде што е потребна издржливост против остри предмети, груби површини или повторливи механички напрезања. Внатрешната влакнеста мрежа во фибрилираната нишка попреферирално спречува ширење на катастрофални цепнатини во споредба со цврстите рамни ленти, бидејќи напрегнатоста мора да надмине повеќе микроскопски врски наместо да се ширеше низ една непрекината материја. Ова архитектонска разлика го објаснува зошто некои производители на pp големи чували наплатуваат премии за фибрилирани производи — дополнителната перформанса директно произлегува од геометријата на структурата, а не од хемискиот состав.
ПП ткаениот чувал е толку силен колку и неговата најслаба структурна точка, поради што целосната интегритетност на шевовите е критична за вкупната перформанса. Традиционалната конструкција на чувал со четири панели обично вклучува преклопени ткаени панели шити со повеќе паралелни редови бодови по страничните шевови и затворањето на дното. Самата шема на бодовите функционира како второстепена армирање, создавајќи механички заклучоци помеѓу слоевите и распределувајќи го напрегањето по шевовите низ проширена зона, наместо да го концентрира на изолирани бодови.
Пакување од поли-пропилен со висока чврстина, исплетено за хемиска или индустријска употреба, користи посиленi страни шавови со двојни слоеви на ткаенина кои се протегаат неколку инчи од наведената линија. Ова геометрија зголемува напречното пресек на достапната површина за апсорбирање на затегнатоста при полнење, стапање и манипулација. Пазарот за големи пакувања од поли-пропилен се разви кон технолошките решенија за термичко заварување и комбинирани шавови, каде што работите на ткаенината се спојуваат додека се задржува механичкото шиење, создавајќи хибридни профили на чврстина кои надминуваат секоја од овие методи посебно.
Работите на ткаенината кај торбите од поли-пропилен се подложни на излинување и започнување на расцепување бидејќи влакната се изложени наместо да бидат ограничени со ткаењето. Производителите на премиум ткаени торби од поли-пропилен применуваат стопени врзиви на работ или специјализирани третманти за заклучување на работ, за да се запечатат крајовите на влакната и да се спречи расплитањето. Ова архитектура на работ е особено важна околу шавовите и точките за манипулација каде што операторите ги фрлаат торбите при циклусите на товарење и отоварување.
Технологијата за спречување на расцепување претставува уште една напредна одлика на pp вреќите со растурливи материјали, каде што мали патчиња од ткаенина се стратегиски поставени во зоните со висок напор. Овие патчиња ги прекинуваат потенцијалните патишта на расцепување со создавање на механички точки за закотвување кои спречуваат ширење на расцепувањата низ целата ткаенина. Тестирањето потврдува дека вреќите опремени со технологија за спречување на расцепување ја задржуваат својата целина по настани на пробивање кои би ги поделиле конвенционалните вреќи од ткаено полипропилен.
Бројот на нишки директно одредува како се распределува товарот низ ткаената матрица на полипропиленската амбалажа. Повисокиот број на нишки зголемува бројот на пресекувања на влакната што носат товар, создавајќи по-густа мрежа која отпорна е на раздирање и пробивање. ПП ткаена торба со 20 нишки по инч во двете насоки може да поднесе значително повисоки стапки на товар од еквивалентната со 12 нишки по инч, бидејќи секој квадратен инч на ткаенината содржи повеќе структурни елементи. Сепак, зголемувањето на густината мора да се изврши со баланс помеѓу можностите за производство и економската ефикасност за комерцијална остварливост.
Ориентацијата на влакната го одредува како се распределуваат затегнатите сили насочено во структурата на ткаенината кај дизајните на торби од ткаено полипропилен. Балансираните обични ткаенини ги распределуваат товарите еднакво во машинската и напречната насока, што обезбедува постојана чврстина независно од насоката на напрегањето. Специјализираните ткаени модели намерно ги нагласуваат ориентациите на влакната за да ја оптимизираат чврстината во главната насока на товарот — обично вертикално кај торбите од ткаен полипропилен, каде што содржината притиска надолу кон страничните ѕидови. Разбирањето на ориентацијата помага на инженерите да изберат соодветна ткаена полипропиленска амбалажа за специфични услови на ракување.
Структурата на плетенјето и квалитетот на материјалот придонесуваат за вкупната јачина, но не се целосно заменливи. Оптималната перформанса на pp плетените торби бара и висококвалитетен полипропиленски смол и интелигентен структурен дизајн. Преврсниот модел на плетенје не може целосно да компензира деградиран смол, исто како што премиум материјалот не може да надмине лошата геометрија на платното. Најефикасното плетено полипропиленско пакување комбинира јак базен материјал со густ, добро проектиран модел на плетенје, соодветен избор на денјер на лентата и засилена шавна конструкција за да обезбеди доверлива перформанса во пракса.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

