Жоболоо рис пакети автоматташтырылган толтуруу сызыктары менен тез-тез иштеген күрүчтүн пакети – бул данинин иштетүүчүлөрү жана пакеттелүү иштетүүлөрү үчүн маанилүү чалгаа. Күрүчтүн пакети өлчөмдөрү менен толтуруу жабдууларынын үйлэшүүсү туурасында токой, чыгымдарды азайтуу жана операциялык чыгымдардын деңгээлине туурасында таасир этет. Эгерде күрүчтүн пакети автоматташтырылган системаларга ылайык келбесе, натыйжада конвейер системаларынын тосулушу, продукттун төгүлүшү, сызыктардын токтошу жана эмгек чыгымдарынын көбөйүшү болот. Күрүчтүн пакети дизайнын автоматташтырууга ылайыкташтыруу – бул заманбап дани иштетүү ортодорунда артыкчылык эмес, ал мажбурлугу.
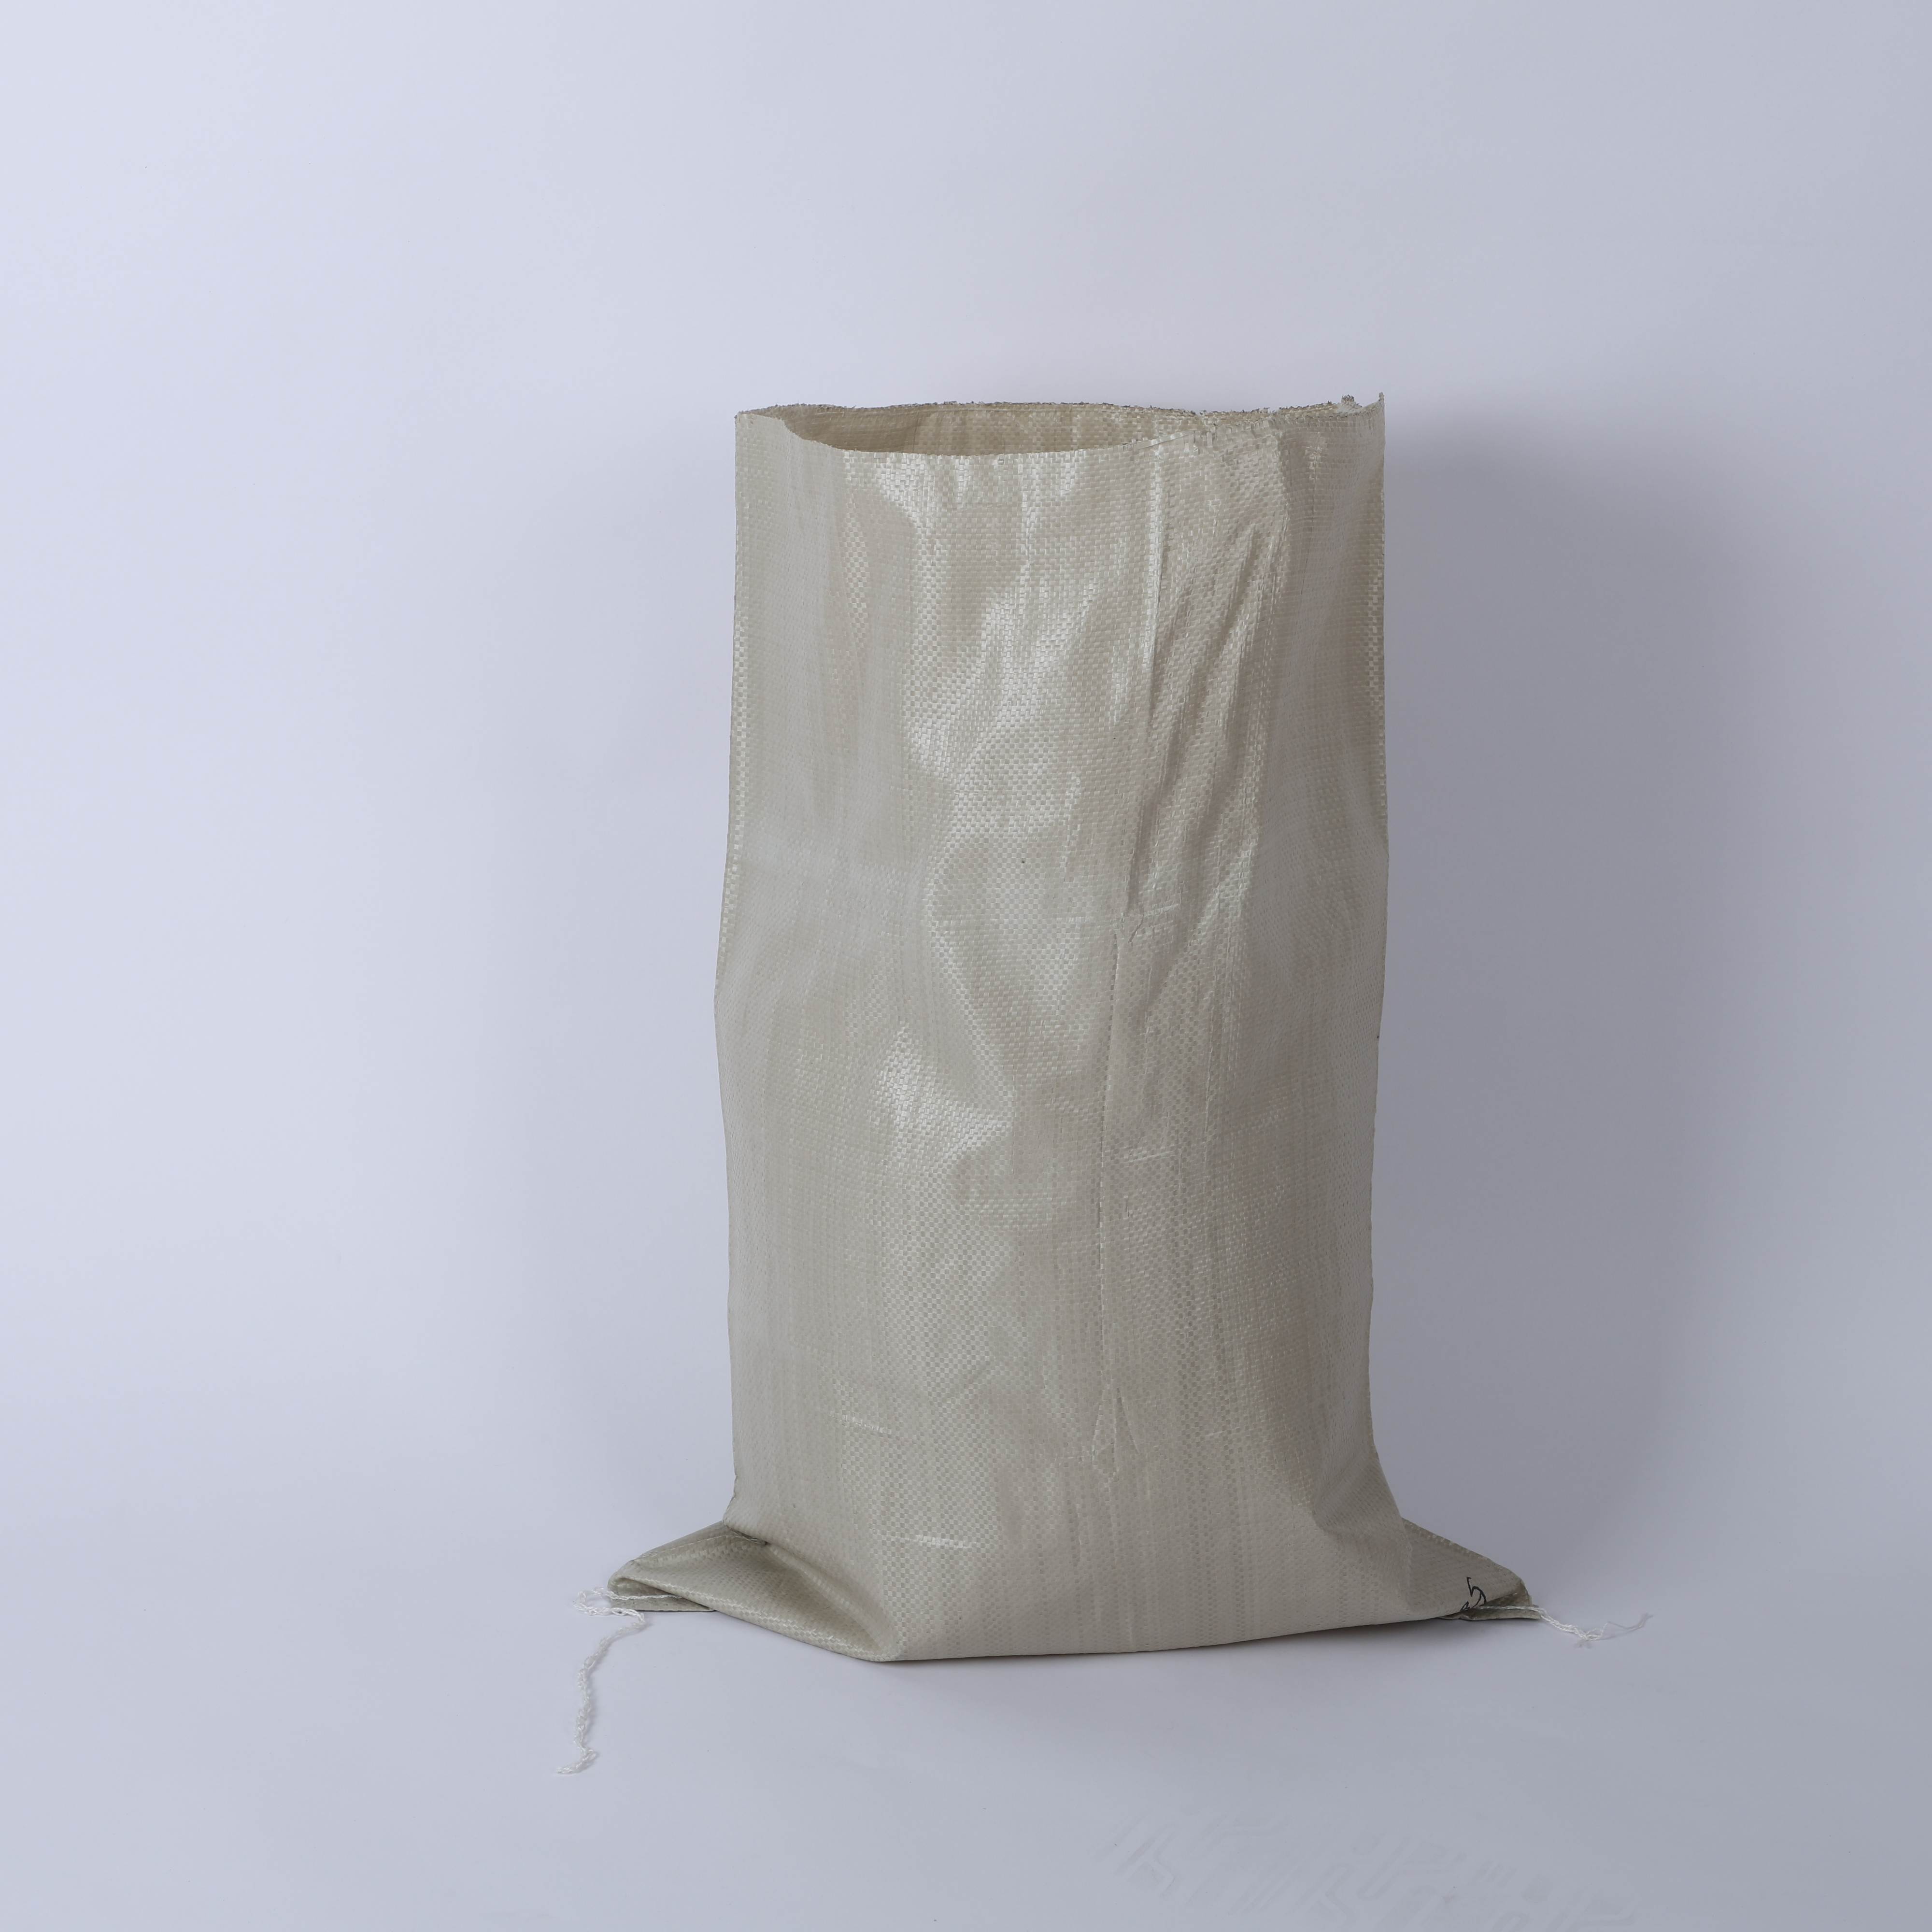
Автоматташтырылган толтуруу сызыктары күрөш токойдун сумкасынын ар бир өлчөмү жана материалдык сапаттарында тактык талап кылат. Модерн данин сактоо сумкаларынын системасы өндүрүштүн тездигин сактоо үчүн сумкалардын геометриялык туруктуулугуна, материалдын чыдамдуулугуна жана функциялардын үйлэшүүсүнө таянат. Күрөштүн оролушу боюнча техникалык талаптарды автоматташтырылган иш агымдарына интеграциялоо оролуш инженерлеринин жана линия операторлорунун биргелешкен иштешүүсүн талап кылат; бул өлчөмдүк чегиндерге, бириктирүү үйлэшүүсүнө жана материалдын чыдамдуулугуна көңүл бургуу керек. Бул макала күрөштүн сумкасынын жогорку тездиктеги автоматташтырылган муздакта оптималдуу иштешүүсүн камсыз кылуучу негизги дизайн факторлорун карап чыгат.
Автоматташтырылган үйлэшүү үчүн өлчөмдүк стандарттар
Сумканын өлчөмү жана геометриялык талаптары
Күрүчтүн ташыгычынын физикалык өлчөмдөрү аны автоматташтырылган толтуруу жабдуулары аркылуу тегиз толтурулуп кетишинин шартын аныктайт. Күрүчтүн стандарттык токойлоо ташыгычтарынын сыйымдуулугу 25 кгдан 50 кгга чейин, ал эми алардын так туурасы, узундугу жана бүктүрмөсү конвейердин туурасына жана чуттун ачулуусуна дал келет. Эгер PP күрүчтүн ташыгычы бул стандарттардан айылса, ташыгычтарды туташтыруу жана орнотуу механизмдери туура кармап, жайгаштыра албайт, натыйжада ташыгычтардын орну түзүлбөй жана тосулуп калат. Өндүрүүчүлөр автоматташтырылган сызыкта ташыгычтарды формалоо, толтуруу жана жабуу станцияларына дал келген өлчөмдөрдү көрсөтүшү керек.
Кургак данилардын оролуу учун пакеттердин гуссет тереңдиги жана ачылуу туурасы өтө маанилүү. Ачылуу туурасы толтуруу чыбыгын кедергисиз кабыл алуу үчүн жетиштүүлүк менен кең болушу керек, бирок тез толтуруу учурунда ордуна сакталуу үчүн катуу болушу керек. Гуссет пропорциялары туура эмес дана сактоо пакети толтуруу учурунда кулап калат же жанына чыгат, бул бүтүн өндүрүш акысын бузат. Чоң өндүрүштүн алдында пакет өлчөмдөрүн толтуруу жабдууларынын производителдери менен келешүү чыгымдуу аянттагы иштебей калууну болдурат.
Ачылуу конфигурациясы жана толтуруу чыбыгынын совместимдүүлүгү
Күрүчтүн ташыгычынын ачуусу сиздин автоматташтырылган сызыгыңызда колдонулган толтуруу чыбыгынын диаметри жана геометриясына ылайык келүү тиис. Көпчүлүк заманбап системалар 50 ммден 100 ммге чейинки чыбык өлчөмдөрүн колдонот, ал эми күрүчтүн ташыгычынын ачуусу толтуруу циклы учурунда чыбыктын айланасында туруктуу тыгыздануу түзүү үчүн иштелип чыгат. Эгер PP күрүчтүн ташыгычынын ачуусу башынан эле кичине болсо, анда сыртка чыгыш жана басымдын жогорулашы пайда болот, ал эми чоң ачуу продукттун чыгып кетүүсүн жана тыгыздануунун төмөндөшүн камсыз кылат. Ачуунун чегинде материалдын катуулугу зарыл; жумшак пленкалар ичине курчап, чыбыкты тосот.
Көпчүлүк автоматташтырылган системалар күрүчтүн ташыгычы чыбыкта туура орнолгонун сезгичтер менен аныктайт. Бул сезгичтер туруктуу ташыгыч формасы жана ачуунун формасына таянат. Эгер данинин сакталуу ташыгычы өлчөмдүүлүгүнүн бирдейлиги жок болсо, сезгич сигналдары надеждуу эмес болуп, жалган токтотууларды же ташыгычтардын туура орнолбогонунун герметизация станциясына өтүшүн жана анда иштебей калып, өндүрүш сызыгын ластандырууну камсыз кылат.
Материалдын өзгөчөлүктөрү жана структуралык бүтүндүгү
Токулуучу материалдын токумунун тыгыздыгы жана чыдамдуулугу
Күрүчтүн токулган сумкасынын материалдык составы анын автоматташтырылган системаларда иштегендеги натыйжасына тууралуу таасир этет. Жогорку сапаттагы PP күрүчтүн сумкалары динамикалык линия шарттарында тескелөөгө каршы турган жана структуралык бүтүндүгүн сактаган тыгыз токумга ээ. Сумкалар автоматташтырылган процесс учурунда тез орнотуу, толтуруу күчтөрү жана конвейердеги сырткашып кетүү таасирине учурайт; мындай учурда төмөн сапаттагы материалдар жарылып же микроскопиялык жарыктар пайда болуп, толтурулган түйүнгө зыян келтирет. Чыдамдуулук толтуруу процесстин тийгизген күчтөрүнөн (күрүчтүн салмагы жана герметиктештирүү учурунда пневматикалык же механикалык күчтөр) жогору болушу керек.
Материалдын калыңдыгынын бирдейлиги дагы ошончолук маанилүү. Калыңдыгы бирдей эмес күрүчтүн оролгусу ташуу же иштетүү убактысында жарылууга алып келген чабыттуу жерлерди түзөт. Автоматташтырылган системалар оролгонун бардык бетине бирдей басым жана чыдамдуулук түзөт; жупуздун жумшак жерлери туурасынан иштебейт. Сапатты контролдоо сыноосу ASTM D6775 сыяктуу өнөрөсөлдүк стандарттарга ылайык күрүчтүн оролгусунун тартылуу чыдамдуулугун, жарылууга каршы чыдамдуулугун жана жарылууга каршы чыдамдуулугун текшерүү керек, анткени оролго автоматташтырылган линияларга ылайык келүү керек.
Тоскоолдук касиеттери жана нымды башкаруу
Автоматташтырылган толтуруу ордундагы айлана-чөйрө шарттары башкаруу учурунда дани жадындын сактоо чантысынын иштешине таасир этет. Жогорку ылгап же температуранын озгоношулары материалдын катуулугун жана жабылуу түзүлүшүнө таасир этет. Тоскооч касиеттери жетишсиз полипропилендик күрүч чантысы ылгаптын өтүшүнө жол берет, бул пакеттин бүтүндүгүн жана сакталган күрүчтүн сапатын талкалаганга алып келет. Модерн автоматташтырылган системалар көбүнчө климат менен башкаруу үчүн жасалган ордуна иштейт, бирок күрүч чантысынын материали күтүлгөн шарттар диапазонунда өлчөмдүк туруктуулугун жана жабылуу иштешин сактап калышы керек.
Күрүчтүн тоңдурмалуу чантысынын суу буруну өтүшүнүн көрсөткүчү (MVTR) автоматташтыруу бүткөндөн кийин сактоо учурунда пакеттин продуктту коргоо сапатын кандай деңгээлде камсыз кылат. Бул туурасынан автоматташтырылган сызык маселеси эмес, бирок ылгапка каршы касиеттери ылайыктуу материалдарды белгилөө аякка чыккан пакеттин өнөрөлүк сактоо мөөнөтүнүн талаптарын жана клиенттердин күтүүлөрүн кошумча камсыз кылат.
Автоматташтырылган иштетүү үчүн функциялар жана кошумча бөлүктөр
Герметизация үстүнүн долбоорлоосу жана каптама колдонулушу
Көпчүлүк автоматташтырылган толтуруу системаларына күрүчтүн оролгусундагы пакеттин жылыткач менен герметизделүүчү үстүн талап кылат. PP күрүчтүн оролгусунун ичине жылыткач менен герметизделүүчү каптама толтуруудан кийин тез жылыткач менен герметизделүүгө мүмкүндүк берет. Каптаманын бирдиктүүлүгү жана калыңдыгы герметизделүүчү чек арада бүткүл үстү боюнча бирдиктүү болушу керек; бирдиктүү эмес каптама натыйжасында жарым герметизделген же ташуу учурунда бузулган тайгак герметизделүүлөр пайда болот. Автоматташтырылган герметизделүү станциялары бирдиктүү жылытма жана басымды колдонот; күрүчтүн оролгусу бул стандартташтырылган иштетүүгө алдын ала белгилүү реакция берүүгө тийиш.
Герметизациялган жолунун туурасы автоташтагычтын күрөш токойдун торчосунан жасалган кесе менен тез иштеп, надеждуу жабылуу түзүшүнө таасир этет. Стандарттуу тууралар линиялык жабдыктарга жараша 20 мм ден 50 мм ге чейин болот. Тамак-аш сактоо кесесинде герметизациялган бет тарып калса, герметизациялган калыптардан өтүп кетиши мүмкүн, ал эми ашыкча кең герметизациялган аймақ материалды чачыратат жана өндүрүштүн ылдамдыгын баятат. Сиздин жабдыктарыңыз үчүн туура герметизациялган жолдун конфигурациясын тандап алуу кечигүүлөрдү болтурбайт жана пакеттин сапатын түзүшүн камсыз кылат.
Колдоо жана жабылуу варианттары
Кээ бир автоматташтырылган толтуруу системалары пайдалануучулардын ыңгайлуулугун жана ташуу ыңгайлуулугун жакшыртуу үчүн күрүчтүн пакетине ичке туташтыргычтар же молниялык жабылгычтарды кошуп коюшат. Эгер сиздин ортодо бул функциялар колдонулса, туташтыргычтар туурасында орнотулуп, толтуруу же жабылгыч процесстерине тоскоолдук кылбаганда болушу керек. Көпчүлүк учурда полипропиленден жасалган күрүчтүн чаптамасынын туташтыргычы туурасында орнотулбаса же жаман тигилсе, конвейердин роликтерине жабылып калат же жабылгыч механизмине тоскоолдук кылат. Ири серияга чыгарууга чейин прототип пакеттерди чын автоматташтырылган жабдуулар менен сынап көрүү зарыл.
Күрүчтүн пакетине молниялык жабылгычтарды кошуп коюу учурунда алар автоматташтырылган толтуруу жана жабылгыч процессинде жакшы иштешүү керек. Кээ бир системалар толтуруу цикли учурунда молниялык жабылгыч ачык турат; башкалары термалдык жабылгычтын түзүлүшүнө чейин же андан кийин жабылат. Күрүчтүн токой чаптамасы бул механикалык талаптарды материалдын сапатын жана өлчөмдөрүн өзгөртпөй толук каршылай алат.
ССС
Автоматташтырылган толтуруу системалары үчүн күр чантысынын негизги өлчөмдөрү кандай?
Негизги өлчөмдөргө жалпы чантанын узундугу жана туурасы, гуссеттин тереңдиги, ачуу диаметри жана баштапкы жабык полосанын туурасы кирет. Булар сиздин жабдуулардын өндүрүүчүсүнүн техникалык талаптарына так ылайык келүү керек. Стандарттуу 50 кг күр чантысы үчүн жалпы өлчөмдөр — узундугу 600 мм, туурасы 380 мм, гуссети 120 мм жана ачуу 50 мм. Чантанын өндүрүшүнө чейин жабдуулардын поставщиктеринен так техникалык талаптарды тастыктоо зарыл.
Материалдын касиеттери автоматташтырылган күр чанталарынын иштешине кантип таасир этет?
Материалдын тартылу чыдамдуулугу, жыртылууга каршылыгы жана калыңдыгынын бирдейлиги автоматташтырылган линиянын надеждуулугун туурасынан таасир этет. Бирдей токулуу тыгыздыгы бар жогорку сапаттагы pp күрүч чантысы тез толтуруу жана иштетүү учурунда жыртылууга каршы турат жана конструкциялык бүтүндүгүн сактайт. Заттардын сапаты төмөн же бирдей эмес болгондо, динамикалык күчтөрдүн таасири астында чантылар жыртылып кетет, бул күрүчтүн төгүлүшүнө, линиянын тосулушуна жана өндүрүштүн токтотулушуна алып келет. Жогорку сапаттагы материалдар чыгымды азайтат жана линиянын эффективдүүлүгүн көп түрдүү тажрыйбалар менен жогорулатат.
Автоматташтырылган дан сактоо чантыларынын линиялары үчүн жылуулук менен жабылуучу покрытиянын бирдейлиги неге маанилүү?
Автоматташтырылган жабылуу станциялары күрүчтүн токулуу чантысына жылуулук менен жабылуу үчүн бирдей жылуулук жана басымды колдонот. Жылуулук менен жабылуучу покрытия бирдей эмес же жетишсиз болгондо, сактоо же ташуу учурунда жылдызган жарым жабылуулар пайда болот. Жабылуу чегинде бүтүн жерде бирдей покрытия калыңдыгы аркылуу ар бир күрүчтүн оролуп коюлган чантысы жабылуу чыдамдуулугу талаптарын толук каршылаганын жана таратуу жана сактоо мөөнөтү боюнча продукттун бүтүндүгүн сактаганын камсыз кылат.

 EN