 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/08/11
Disaini tegemine riisipuu mis töötab sujuvalt automaatselt täidetavate liinidega, on oluline väljakutse teraviljatöötlevatele ettevõtetele ja pakkimistoimingutele. Riisipakkimispotti spetsifikatsioonide ja täitmisseadmete ühilduvus mõjutab otseselt tootlikkust, jäätmete vähendamist ja toimingukulusid. Kui riisipott ei sobi automaatsüsteemidesse, ulatuvad tagajärjed kinni jäänud konveierite süsteemideni kuni toote väljauputamiseni, liini seiskumiseni ja tööjõukulude tõusuni. Riisipotti disaini optimeerimise mõistmine automaatika jaoks ei ole enam valik kaasaegsetes teraviljatöötlemisrajatistes.
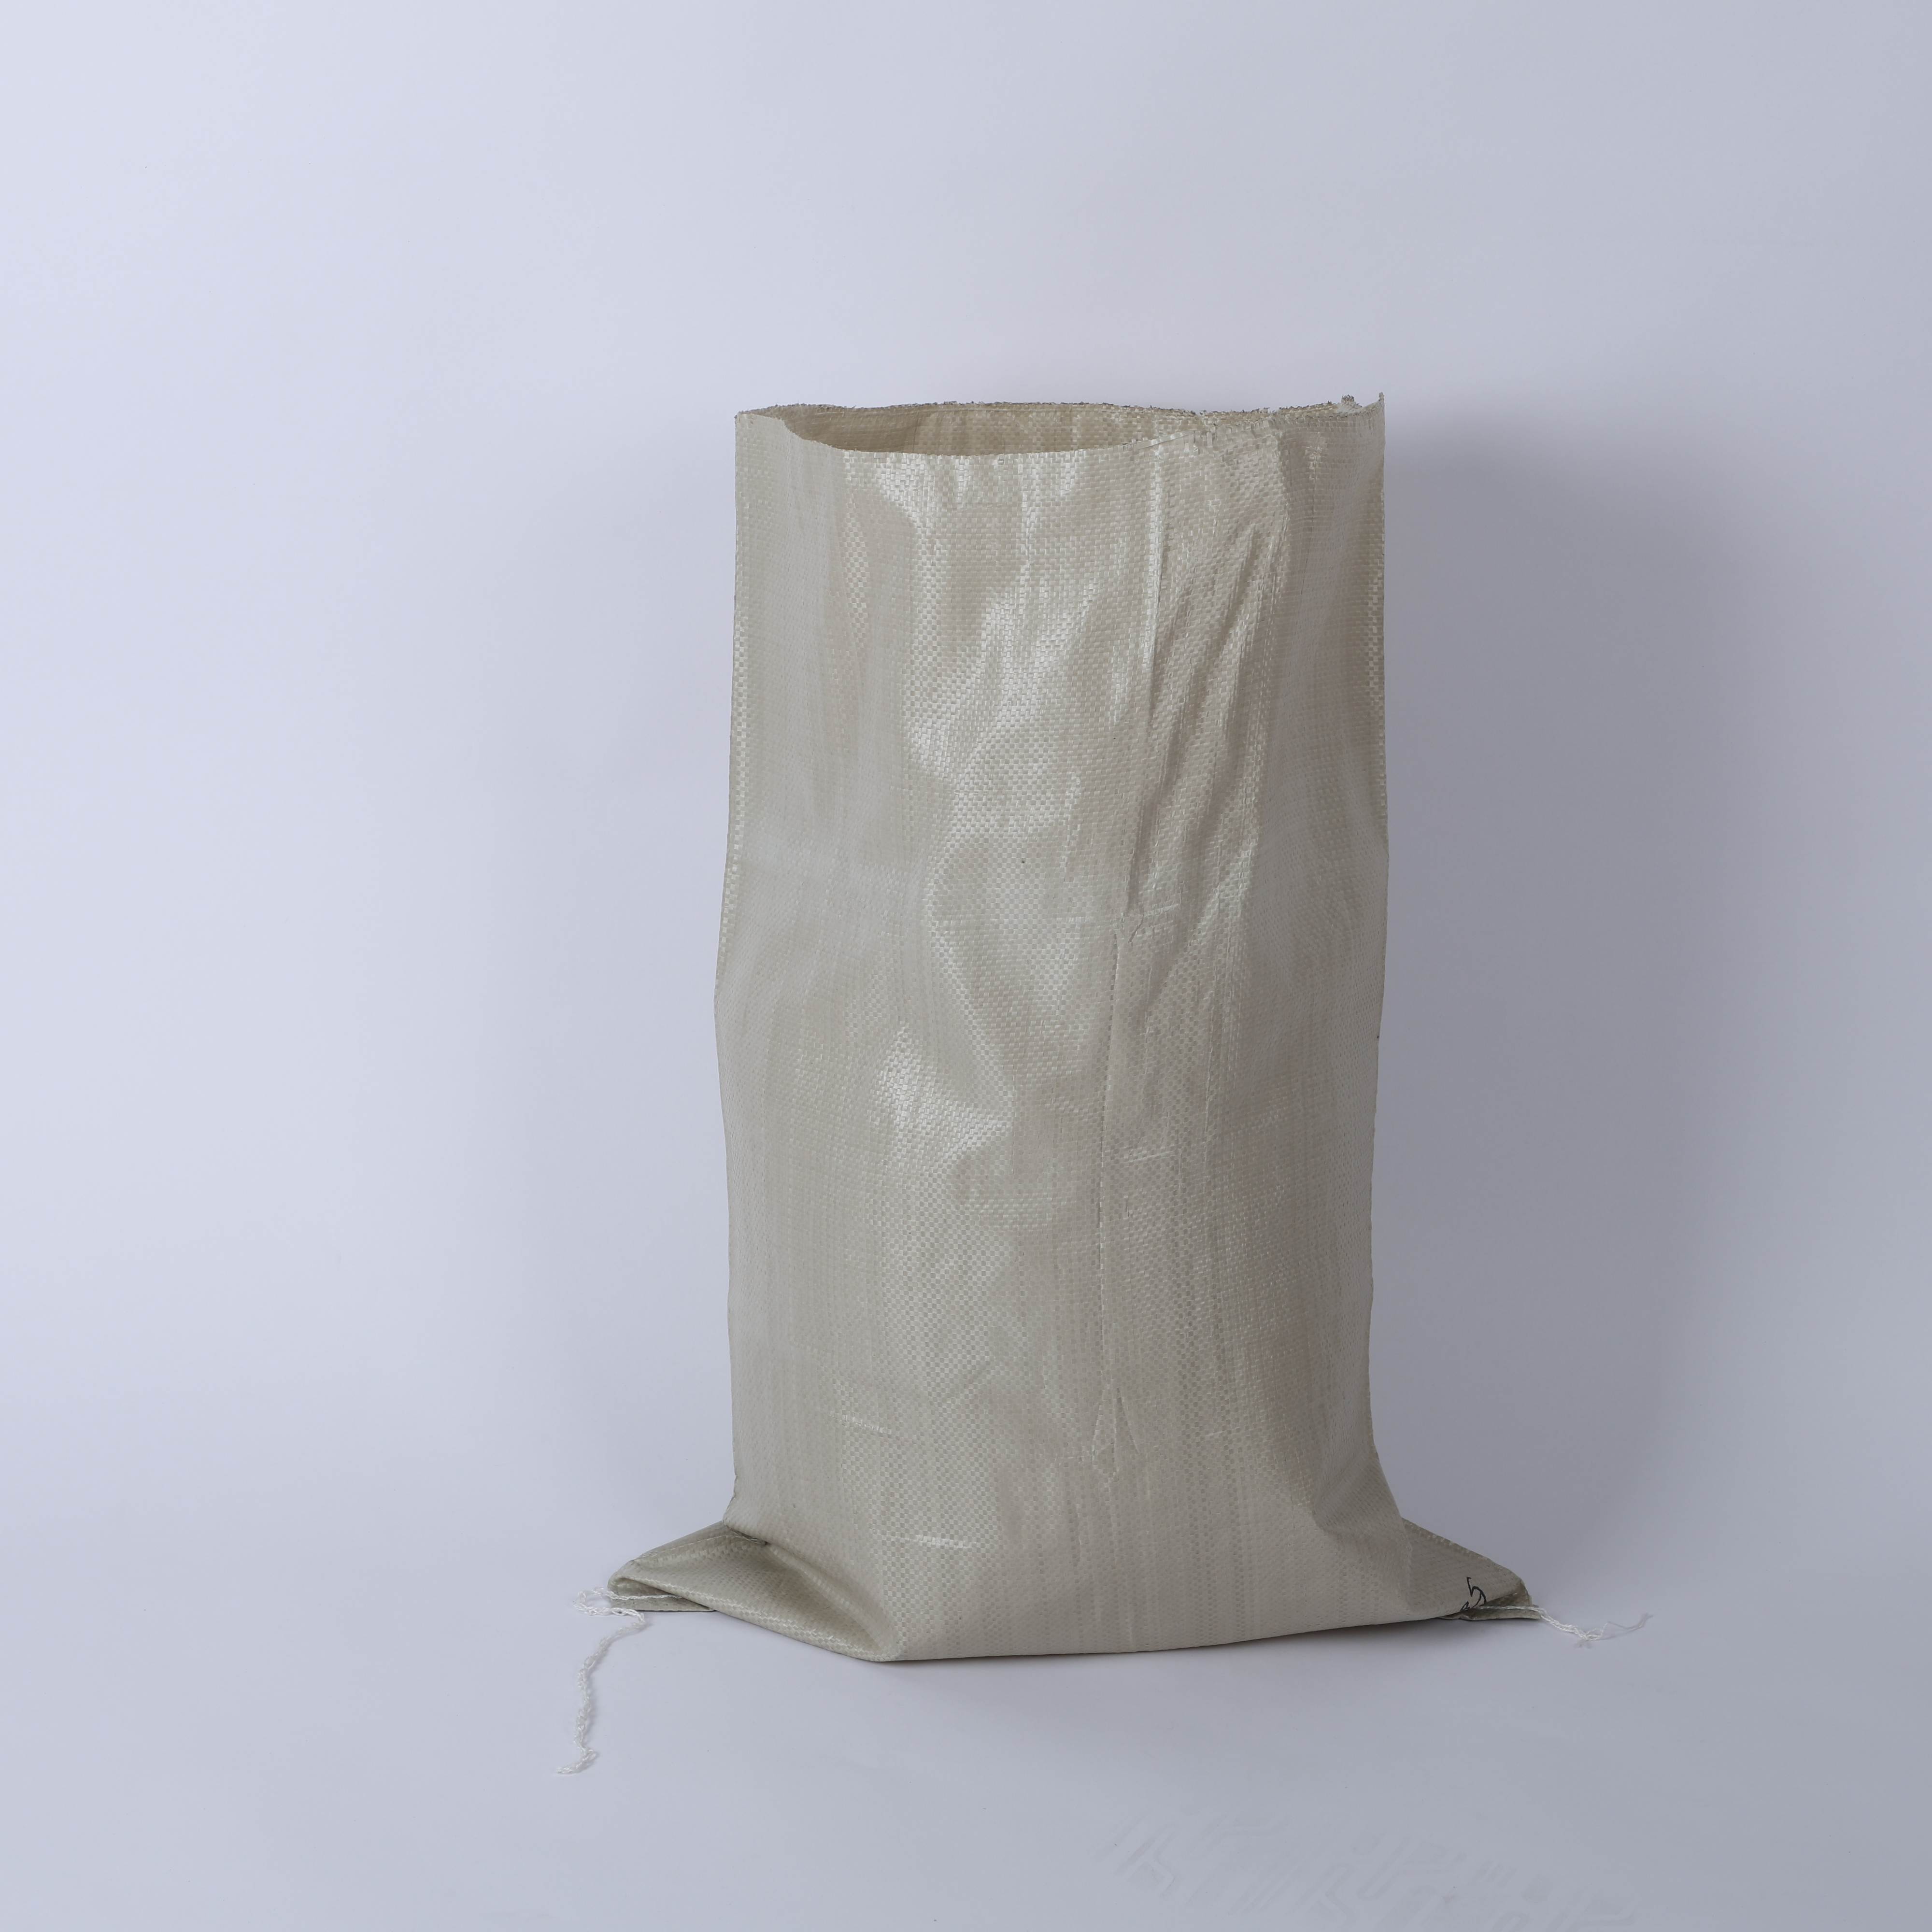
Automaatsete täitmisliinide jaoks on vajalik täpsus igas mõõtmes ja riisist köiest tehtud koti materjalitunnustes. Kaasaegsed teraviljahoiumügikute süsteemid toetuvad pidevalt sama geomeetriaga kotidel, materjali tõmbetugevusel ja funktsioonide ühilduvusel, et säilitada tootmiskiirus. Riisipakendite spetsifikatsioonide integreerimine automaatsesse töövoogu nõuab koostööd pakenditeeritajate ja liinioperaatorite vahel, pöörates tähelepanu mõõtmete tolerantsidele, sulgemisühilduvusele ja materjali vastupidavusele. Selles artiklis käsitletakse olulisi disainifaktoreid, mis tagavad teie riisikoti optimaalse töö tootmisliinidel kõrgkiirustes automaatsedes keskkondades.
Riisipõhja füüsiline suurus määrab otseselt, kas see liigub automaatse täitmisseadme kaudu sujuvalt. Standardsete riisipõhjade (kudumispõhjade) suurused varieeruvad 25 kg kuni 50 kg mahutavuseni, ning nende täpsed laius-, pikkus- ja külgpäisepikkuse spetsifikatsioonid vastavad konveierite laiustele ja torude avadele. Kui polüpropüleenist riisipõhjat kasutatakse standarditest erinevates suurustes, ei suuda toitumismehhanismid põhja korralikult kinni püüda ega asetada, mis viib valesti paigutamiseni ja ummistumiseni. Tootjad peavad määrama mõõtmed, mis sobivad automaatselt töötava joona vormimis-, täitmise- ja sulgemisjaamadele.
Põhja sügavus ja koti avause laius on eriti olulised riisi pakendamise automaatseks töötlemiseks. Avause peab olema piisavalt lai, et täitmistorustik sobituks takistuseta, kuid piisavalt jäik, et säilitada asukohta kiire täitmise ajal. Teraviljahoolduskott ebapiisava põhja suhtega kolab täitmise ajal kokku või liugub küljele, häirides kogu tootmisprotsessi. Enne suurte partiide tootmist tuleb koordineerida koti mõõtmeid seadmete tootjatega, et vältida kulukaid väljatöötamise ebaõnnestumisi.
Riisikottide avause peab sobima teie automaatselt töötava joone täitmise toru läbimõõdu ja geomeetriaga. Enamik kaasaegseid süsteeme kasutab torusid, mille läbimõõt on 50–100 mm, ning riisikottide avause on kujundatud nii, et see moodustab kindla tihenduse toru ümber täitmise tsükli ajal. Polüpropüleenist (PP) riisikott, mille avaus on liiga väike, põhjustab hõõrdumist ja rõhu tõusu, samas kui liiga suur avaus võimaldab tootele välja pääseda ja vähendab tihenduse tugevust. Avause ümbruses oleva materjali jäikus on oluline; pehmemad kilekatted langevad sissepoole ja takistavad toru tööd.
Paljud automaatsed süsteemid sisaldavad andureid, mis tuvastavad, kui riisipakkimiskott on torul õiges asendis. Need andurid toetuvad pidevale koti geomeetriale ja avause kujule. Kui teraviljahoiumiskott ei ole mõõtudes ühtlane, muutuvad anduri signaalid usaldamatuks, mis põhjustab valesti käivitatud peatusi või lubab valesti paigutatud kotte jõuda tihendusseadmesse, kus need ebaõnnestuvad ja saastavad tootmisjoone.
Riisipõhiste kotide materjali koostis mõjutab otseselt nende toimivust automaatses süsteemis. Kõrgkvaliteediliste polüpropüleenist riisikottide materjalid on ühtlase ristumissagedusega, mis takistab läbipõrkamist ja säilitab konstruktsioonilise tugevuse dünaamilistes tööjoone tingimustes. Kui kotid on automaatse töötluse käigus kiire positsioneerimise, täitmise jõudude ja transpordilindluse hõõrdumise mõju all, siis nõrgemad materjalid purunevad või tekib mikropurunemisi, mis kahjustab täidetud pakendit. Tõmbetugevus peab ületama täitmise protsessi poolt tekitatud pinge koormusi, sealhulgas riisi kaalat ja hermetiseerimisel rakendatavaid pneumaatilisi või mehaanilisi jõude.
Materjali paksuse ühtlus on sama oluline. Risi pakendipõhja ebakorrapärane paksus loob nõrgad kohad, kust purunemised algavad transpordi või käsitsemise ajal. Automaatsüsteemid avaldavad pidevat rõhku ja koormust tervele põhja pinnale; õhukesed kohad lähevad ebaühtlaselt katki. Kvaliteedikontrolli testimine peab kinnitama tõmbetugevuse, purunemis- ja plahvatumiskindluse vastavalt tööstusstandarditele, näiteks ASTM D6775, et tagada risi pakendipõhja sobivus automaatselt toimivatele liinidele.
Keskkonnatingimused automaatses täitmisseadmes mõjutavad teraviljatäitmisvöödi töökindlust. Kõrgem niiskus või temperatuurikõikumised võivad mõjutada materjali jäikust ja õmblusliite moodustumist. Polüpropüleenist riisipunkt, mille takistusomadused on piisamatud, võib lubada niiskuse sisse tungimist, mis kahjustab nii pakendi terviklikkust kui ka salvestatud riisi kvaliteeti. Kaasaegsed automaatsed süsteemid toimivad sageli kliimakontrollitud keskkonnas, kuid riisipunkti materjal peab siiski säilitama mõõtmete stabiilsuse ja õmblusliite töökindluse kogu oodatavas tingimuste vahemikus.
Niiskusauru läbituskiirus (MVTR) riisipunktis mõjutab seda, kui hästi suletud pakend kaitseb toodet pärast automaatset töötlemist salvestamise ajal. Kuigi see ei ole otseselt automaatselt töötleva joone probleem, tagab sobivate takistusomadustega materjalide määramine, et lõplik pakend vastaks tööstuslikule säilitusaegadele ja klientide ootustele.
Enamik automaatsed täitmise süsteemid nõuavad riisipakkidele soojuslikult tihendatavat pinda. Polüpropüleenist (PP) riisipunkrisse rakendatud soojuslikult tihendatav katekiht võimaldab kiiret soojuslikku tihendamist pärast täitmist. Katekihi ühtlus ja paksus peavad olema ühtlaselt jaotunud kogu tihendusjoonel; ebakorrapärane katmine põhjustab osalisi tihendusi, mis lähevad läbi, või nõrku tihendusi, mis purunevad transpordi ajal. Automatiseeritud tihendusjaamad rakendavad püsivat soojust ja rõhku; riisipunkris peab reageerima sellele standardsele töötlusele eelarvamatavalt.
Tihendusriba laius mõjutab seda, kui kiiresti automaatselt tihenduspea suudab püüda riisist köiestatud koti ja luua kindla sulgumise. Tavalised laiused jäävad vahemikku 20 mm kuni 50 mm, sõltuvalt liini seadmetest. Teraviljakott, millel on liiga kitsas tihenduspind, võib libiseda tihendusmatritsiste mööda, samas kui liiga lai tihenduspiirkond raiskab materjali ja aeglustab tootmiskiirust. Õige tihendusriba konfiguratsiooni määramine teie seadmetele vältib viivitusi ja tagab pideva pakendite kvaliteedi.
Mõned automaatsed täitmise süsteemid on varustatud sisseehitatud käsitsite või tsipruuridega riisipõhiste kotide jaoks, et suurendada kasutajate mugavust ja toote käsitsemist pärast pakendamist. Kui teie tehases kasutatakse neid funktsioone, peavad käsitsid olema kindlalt kinnitatud ja nii paigutatud, et nad ei segaks täitmist ega sulgemist. Valesti paigutatud või halvasti õmmeldud polüpropüleenist riisikottide käsits võib kinni jääda konveierirullidesse või takistada sulgemismehhanismi. Enne suurte tootmissarjade alustamist on oluline testida prototüüpkotte tegelikus automaatses seadmes.
Kui tsipruurid on integreeritud riisipakendikottide disaini, peavad nad töötama sujuvalt automaatsel täitmisel ja sulgemisel. Mõned süsteemid nõuavad, et tsipruur jääks täitmistsükli ajal lahti; teised sulgevad selle enne või pärast soojussulgu rakendamist. Riisist köiest tehtud kotid peavad vastama kõigile nendele mehaanilistele nõuetele ilma materjali degradatsioonita ega mõõtmete muutusteta.
Kriitilised mõõtmed hõlmavad üldist põhja pikkust ja laiust, nurga sügavust, avause läbimõõtu ning sulgemisriba laiust. Need peavad täpselt vastama teie seadme tootja tehnilistele nõuetele. Standardse 50 kg riisipakendusmärgi puhul on tavalised mõõtmed 600 mm pikkust ja 380 mm laiust koos 120 mm sügavusega nurgaga ning 50 mm avausega. Enne tootmise alustamist kinnitage alati täpsed tehnilised nõuded oma seadmete tarnijalt.
Materjali tõmbetugevus, rebendikindlus ja paksuse ühtlus mõjutavad otseselt automaatsete joonte usaldusväärsust. Kõrgkvaliteedilisele polüpropüleenist riisipõhjaanumale, mille kudumistihedus on ühtlane, on suur vastupanu läbipõrkamisele ning see säilitab oma struktuurilise terviklikkuse kiire täitmise ja käsitsemise ajal. Nõrgad või ebakorrapäraselt valmistatud materjalid purunevad dünaamilise koormuse all, põhjustades aine väljavoolamist, joonelõikeid ja tootmispauseid. Kvaliteetne materjal vähendab jäätmeid ja suurendab oluliselt joonetalitluse efektiivsust.
Automaatsed sulgemisjaamad rakendavad riisikudutud anumatele ühtlast kuumust ja rõhku, et luua soojusliimseid ühendeid. Ebakorrapärane või liiga õhuke soojusliimkate põhjustab osalisi liime, mis lähevad läbi hooldus- või transpordietapis. Ühtlane katte paksus kogu sulgemisjoone ulatuses tagab, et iga riisipakkimisanum vastab liimi tugevusnõuetele ja säilitab toote terviklikkuse kogu levitamise ja müügiperioodi jooksul.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

