 EN
ວິທີການປະເມີນປະສິດທິພາບການຜະລິດໃນໂຮງງານຜະລິດຖົງ PP woven
ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

2026/08/13
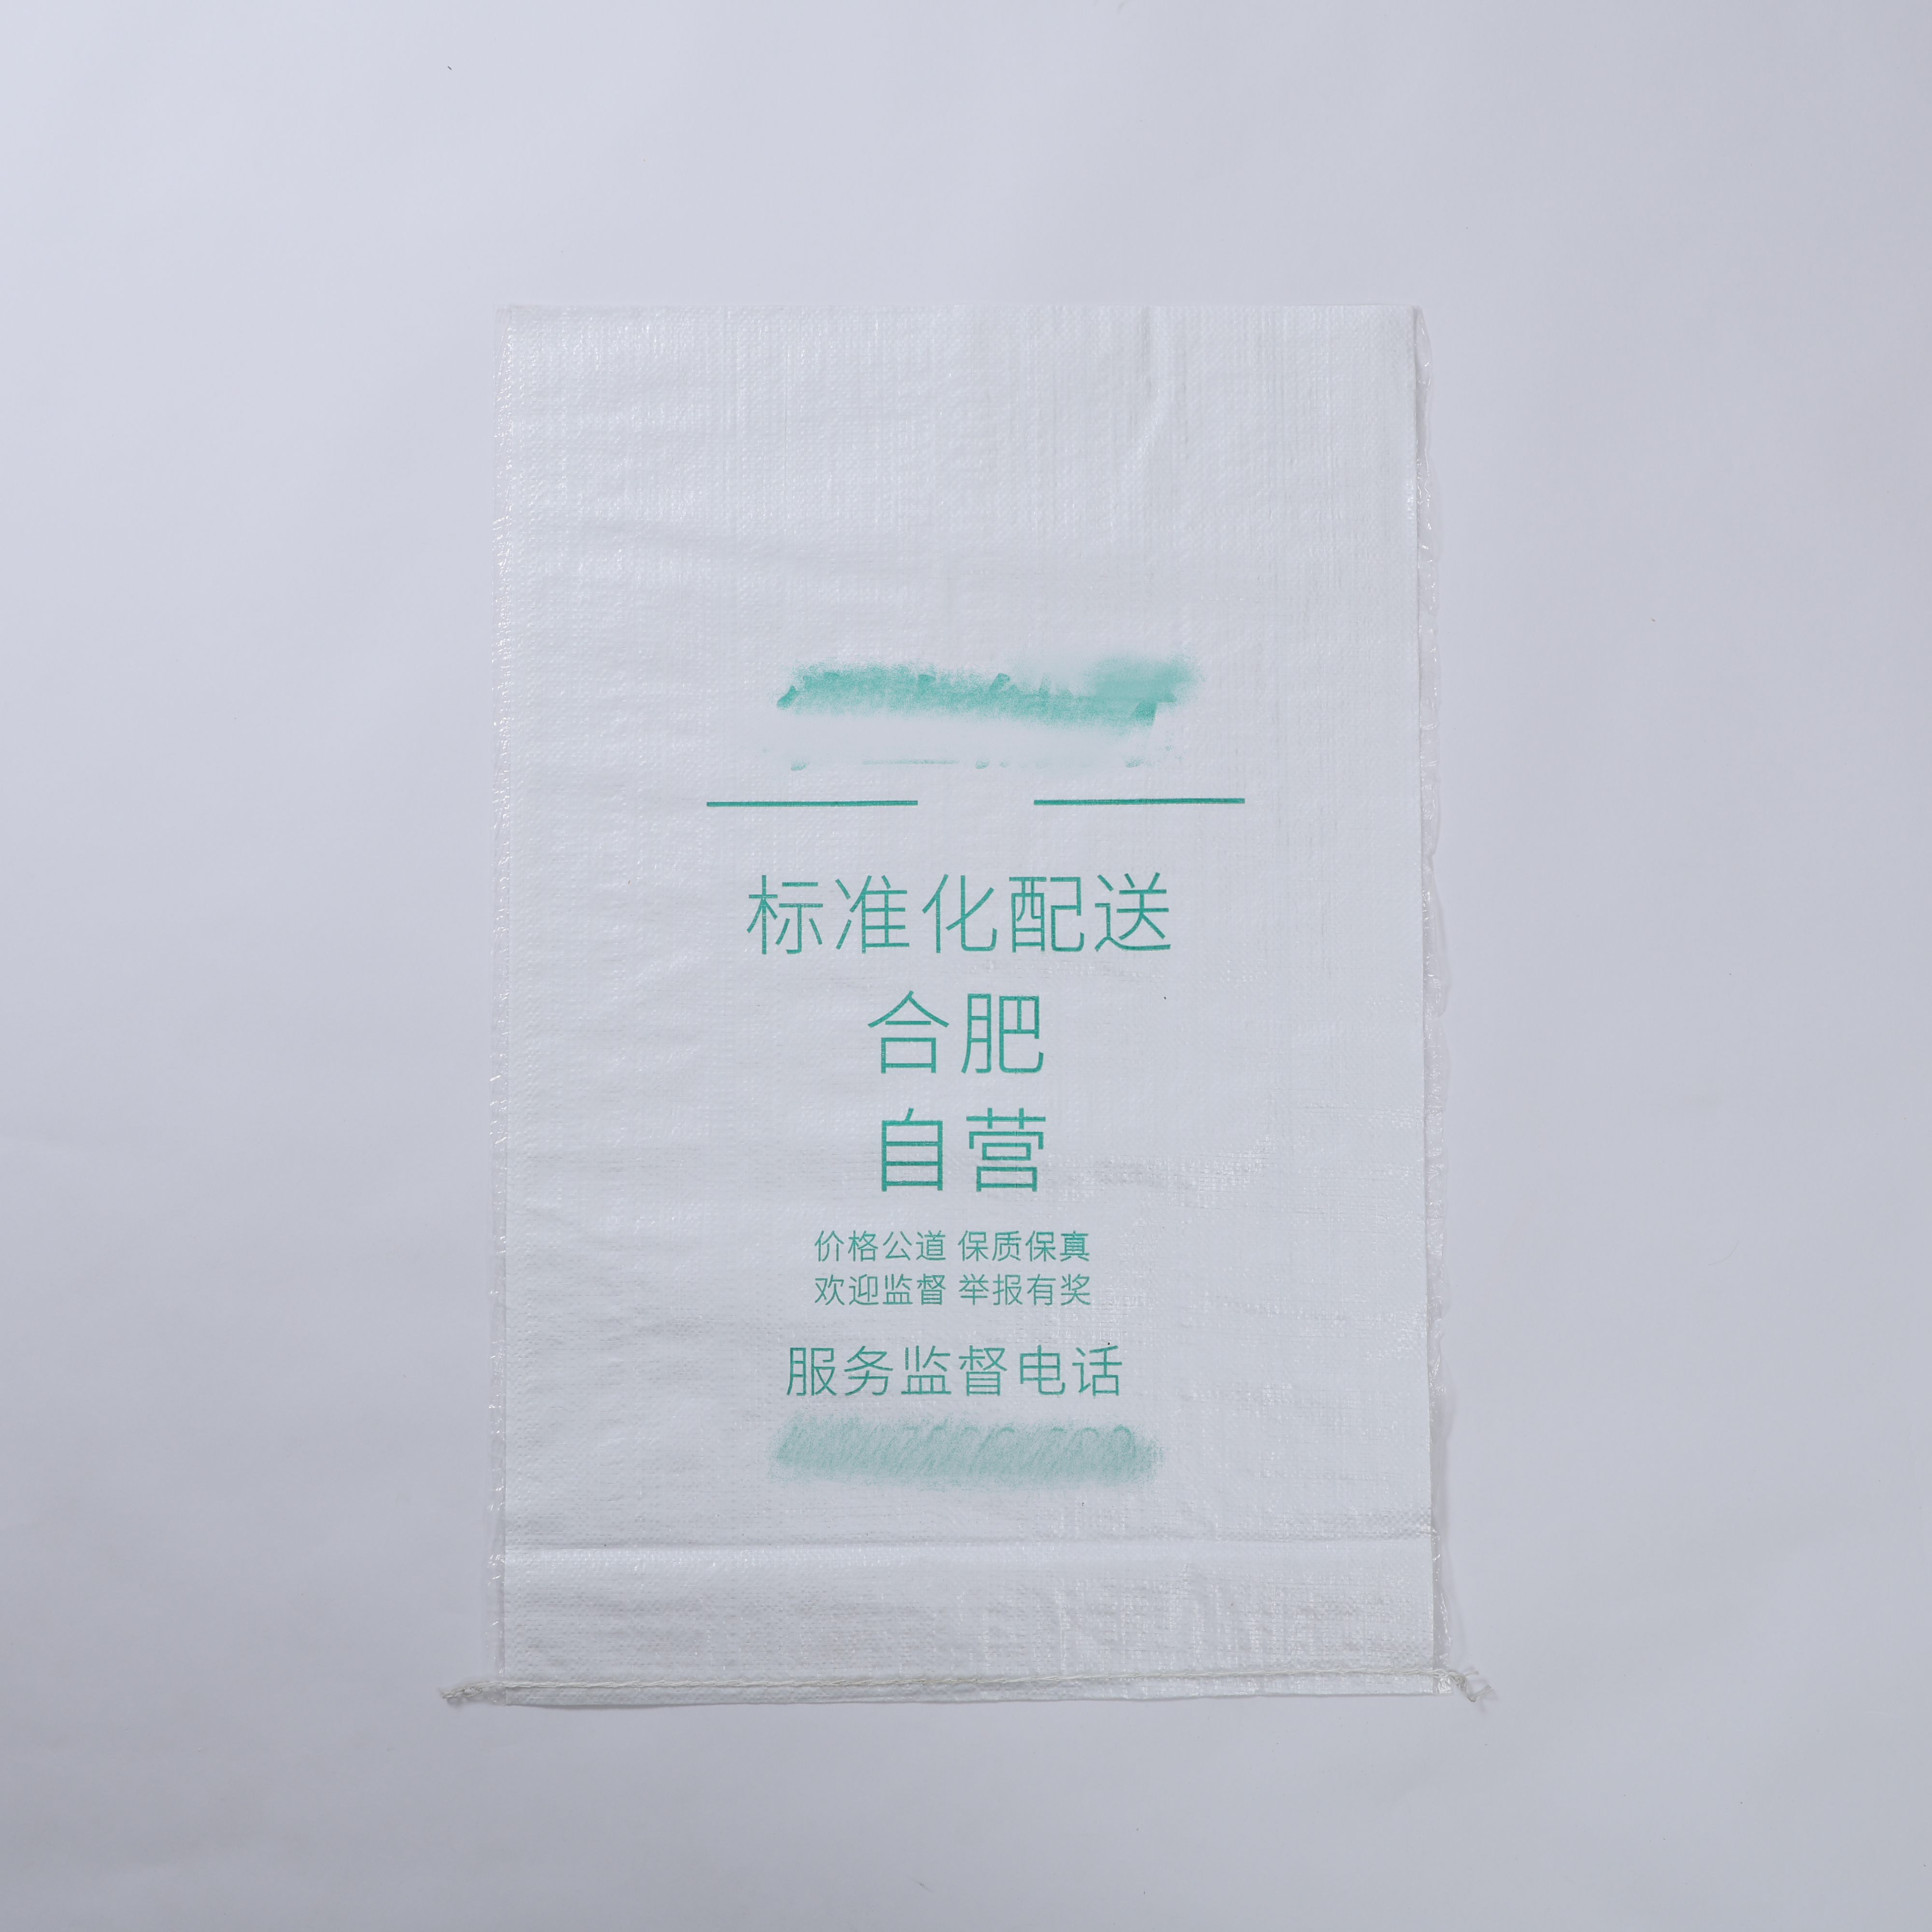
ບັນຫາການຢູ່ຕິດຂອງຊັ້ນໃນເປັນໜຶ່ງໃນບັນຫາທີ່ພົບເຫັນເລື້ອຍທີ່ສຸດທີ່ຜູ້ຜະລິດ ແລະ ຜູ້ຈັດຈ່າຍ ຖົງນ້ຳຕານ ເມື່ອຊັ້ນໃນບໍ່ຢູ່ຕິດຢ່າງຖືກຕ້ອງກັບໂຄງສ້າງດ້ານນອກທີ່ຖືກທໍາດ້ວຍເສັ້ນໄຍ, ຜົນທີ່ເກີດຂຶ້ນຈະເຮັດໃຫ້ຄຸນນະພາບຜະລິດຕະພັນເສື່ອມ, ນ້ຳເຂົ້າໄປໃນຖົງ, ແລະ ອາດເຮັດໃຫ້ຜະລິດຕະພັນເສື່ອມເສຍໃນຂະນະທີ່ເກັບຮັກສາ ຫຼື ຂົນສົ່ງ. ການເຂົ້າໃຈສາເຫດຫຼັກທີ່ເຮັດໃຫ້ການຢູ່ຕິດລົ້ມເຫຼວ ແລະ ການນຳໃຊ້ວິທີແກ້ໄຂທີ່ເປົ້າໝາຍຢ່າງເໝາະສົມ ແມ່ນສຳຄັນຫຼາຍເພື່ອຮັກສາມາດຕະຖານຄຸນນະພາບໃນການຜະລິດຖົງຫຸ້ມອາຫານ. ບັນຫານີ້ສົ່ງຜົນຕໍ່ທັງການດຳເນີນງານຂະໜາດນ້ອຍ ແລະ ຜູ້ຜະລິດອຸດສາຫະກຳຂະໜາດໃຫຍ່, ເຮັດໃຫ້ເປັນບັນຫາຄຸນນະພາບທີ່ສຳຄັນຢ່າງຍິ່ງໃນອຸດສາຫະກຳຫຸ້ມຫໍ່ນ້ຳຕານ.

ຄວາມສຳພັນລະຫວ່າງຊັ້ນໃນແລະໂຄງສ້າງທີ່ຖືກຈັກດ້ວຍເສັ້ນໄຍຂອງຖົງນ້ຳຕານ PP ຕ້ອງການການຄວບຄຸມຢ່າງແນ່ນອນເຖິງຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ, ຄຸນນະສົມບັດຂອງກາວ, ແລະເງື່ອນໄຂດ້ານສິ່ງແວດລ້ອມ. ເມື່ອການຢູ່ຕິດກັນລົ້ມເຫຼວ, ຈຸດປະສົງທັງໝົດຂອງການອອກແບບຫຼາຍຊັ້ນເພື່ອປ້ອງກັນຈະຖືກທຳລາຍ. ຄູ່ມືນີ້ຈະນຳທ່ານໄປຜ່ານຂະບວນການວິເຄາະບັນຫາ, ສຳຫຼັບປັດໄຈທີ່ກ່ຽວຂ້ອງກັບວັດສະດຸ ແລະຂະບວນການ, ແລະໃຫ້ວິທີແກ້ໄຂທີ່ເຮັດໄດ້ຈິງເພື່ອແກ້ໄຂບັນຫາການຢູ່ຕິດກັນຂອງຊັ້ນໃນໃນການຜະລິດຖົງນ້ຳຕານທີ່ຖືກຈັກດ້ວຍເສັ້ນໄຍ.
ບັນຫາການຢູ່ຕິດກັນຂອງຊັ້ນໃນມັກເກີດຈາກສາມປະເພດຫຼັກ: ຄວາມບໍ່ເຂົ້າກັນໄດ້ຂອງວັດຖຸດິບ, ຂໍ້ບົກຜ່ອງຂອງຄວາມເຂົ້າກັນໄດ້, ຫຼື ຂໍ້ຜິດພາດໃນການປະຕິບັດຂະບວນການ. ໃນການນຳໃຊ້ຖົງຫໍ່ນ້ຳຕານ, ຊັ້ນແຜ່ນພິເລີມທີ່ເຮັດຈາກ polypropylene ຕ້ອງເຊື່ອມຕໍ່ທາງເຄມີກັບຊັ້ນເສັ້ນໃຍທີ່ຖືກຖັກດ້ວຍຊັ້ນຄວາມເຂົ້າກັນໄດ້ທີ່ເປີດເຮັດວຽກດ້ວຍຄວາມຮ້ອນ. ເມື່ອວັດຖຸດິບມາຈາກຜູ້ສະໜອງທີ່ຕ່າງກັນ ຫຼື ມີການປ່ຽນແປງໃນຂະບວນການຜະລິດ, ບັນຫາຄວາມເຂົ້າກັນໄດ້ທີ່ບໍ່ຄາດຄິດຈະເກີດຂຶ້ນ. ການບໍ່ເຂົ້າກັນຂອງອຸນຫະພູມໃນຂະນະທີ່ເຮັດການປະສົມ, ເວລາທີ່ບໍ່ພໍເທົ່າທີ່ຈະຕ້ອງການ, ຫຼື ຄວາມກົດທີ່ບໍ່ພໍເທົ່າທີ່ຈະຕ້ອງການ, ສິ່ງເຫຼົ່ານີ້ທັງໝົດຈະເຮັດໃຫ້ຄວາມເຂົ້າກັນໄດ້ອ່ອນລົງ, ສົ່ງຜົນໃຫ້ເກີດການແຍກຕົວຂອງຊັ້ນໃນ ເຊິ່ງຈະເຫັນໄດ້ຊັດເຈນເທົ່ານັ້ນຫຼັງຈາກການເຕີມສິນຄ້າ ຫຼື ໃນຂະນະທີ່ກຳລັງຂົນສົ່ງ.
ຄຸນສົມບັດທາງໜ້າເປີດຂອງທັງວັດຖຸພື້ນຖານທີ່ຖືກຈັກແລະຊັ້ນໃນທີ່ເຮັດຈາກ polypropylene ມີຜົນຕໍ່ຄວາມສຳເລັດຂອງການຢູ່ຕິດກັນ. ຖ້າຜ້າທີ່ຖືກຈັກມີຝຸ່ນ, ນ້ຳມັນ ຫຼື ຕົວເຄື່ອງປ້ອງກັນທີ່ເຫຼືອຈາກຂະບວນການກ່ອນໆ ໃນປະລິມານທີ່ຫຼາຍເກີນໄປ, ວັດຖຸທີ່ໃຊ້ເພື່ອຕິດຕໍ່ຈະບໍ່ສາມາດສ້າງການຕິດຕໍ່ທາງໂມເລກຸນກັບໜ້າເປີດຂອງເສັ້ນໃຍໄດ້. ໃນທາງດຽວກັນ, ຄຸນສົມບັດທາງໜ້າເປີດຂອງຊັ້ນເຮືອນພິເສດ (surface tension) ແລະ ລັກສະນະການເຄືອບຂອງຊັ້ນເຮືອນພິເສດນີ້ ຕ້ອງເຂົ້າກັນໄດ້ກັບເຄມີສານທີ່ເລືອກໃຊ້ເພື່ອຕິດຕໍ່. ໃນການຜະລິດຖົງຫີບຫໍ່ສຳລັບອາຫານ, ຂໍ້ກຳນົດດ້ານກົດໝາຍຈຳກັດສູດຂອງວັດຖຸທີ່ໃຊ້ເພື່ອຕິດຕໍ່ບາງປະເພດ, ເຮັດໃຫ້ທາງເລືອກທີ່ມີຢູ່ມີຈຳນວນຈຳກັດ. ຄວາມບໍ່ເປັນເອກະພາບໃນການຈັດຫາວັດຖຸທັງຈາກວັດຖຸທີ່ຖືກຈັກ ຫຼື ຈາກຊັ້ນເຮືອນພິເສດ ສາມາດນຳເອົາຄວາມແຕກຕ່າງທາງໜ້າເປີດເຂົ້າມາໃນຂະບວນການ, ເຊິ່ງລະບົບວັດຖຸທີ່ໃຊ້ເພື່ອຕິດຕໍ່ຈະບໍ່ສາມາດປັບຕົວໄດ້, ສົ່ງຜົນໃຫ້ເກີດການຢູ່ຕິດກັນທີ່ບໍ່ທົ່ວເຖິງ ຫຼື ລົ້ມເຫຼວຢ່າງສົມບູນໃນບາງສ່ວນຂອງມູນ.
ເລີ່ມການວິເຄາະດ້ວຍການສັງເກດຖົງທັນທີຫຼັງຈາກການປະສົມແລະອີກຄັ້ງຫຼັງຈາກເຕີມຜະລິດຕະພັນຖົງເຖື່ອນ້ຳຕານ. ສັງເກດການແຍກຕົວທີ່ເຫັນໄດ້ຂອງຊັ້ນໃນຈາກໂຄງສ້າງເຖື່ອນ, ໂດຍເປັນພິເສດທີ່ຮິມແລະມຸມທີ່ຄວາມເຄັ່ງຕຶງສຸມຢູ່. ດຳເນີນການທົດສອບການລອກອອກດ້ວຍການແຍກສ່ວນນ້ອຍໆຂອງຊັ້ນໃນອອກຢ່າງລະມັດລະວັງ ແລະ ສັງເກດຮູບແບບຂອງສານກາວທີ່ເຫຼືອຢູ່. ຖ້າສານກາວຍັງຄົງຢູ່ເປັນສ່ວນໃຫຍ່ໃນພຽງໜຶ່ງດ້ານເທົ່ານັ້ນ ແທນທີ່ຈະແບ່ງອອກລະຫວ່າງທັງສອງວັດສະດຸ, ນີ້ບ່ອນໃຫ້ເຫັນວ່າບໍ່ເຄີຍມີການເຊື່ອມຕໍ່ຢ່າງເຕັມທີ່ເກີດຂຶ້ນ. ການປ່ຽນແປງອຸນຫະພູມໃນເວລາເກັບຮັກສາຍັງສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂະໜາດທີ່ເຮັດໃຫ້ການເຊື່ອມຕໍ່ທີ່ອ່ອນແອຢູ່ແລ້ວເລີ່ມຮ້າຍແຮງຂຶ້ນ. ຖົງທີ່ເກັບໄວ້ໃນສະພາບແວດລ້ອມທີ່ເຢັນອາດຈະສະແດງການແຍກຕົວທີ່ຮ້າຍແຮງກວ່າຖົງທີ່ເກັບໄວ້ໃນອຸນຫະພູມປາກົດ, ເຊິ່ງບ່ອງບອກເຖິງການປະຕິບັດຂອງສານກາວທີ່ຂຶ້ນກັບອຸນຫະພູມ.
ເພື່ອຄວບຄຸມຄຸນນະພາບຢ່າງເປັນລະບົບໃນການຜະລິດຖົງຫໍ່ນ້ຳຕານ, ຕ້ອງປະຕິບັດການທົດສອບຄວາມແຂງແຮງຂອງການລອກອອກຕາມມາດຕະຖານທີ່ກຳນົດໄວ້. ເຄື່ອງທົດສອບຄວາມຕຶງທີ່ມີອຸປະກອນເພີ່ມເຕີມເປັນພິເສດສາມາດວັດແທກແຮງທີ່ຈຳເປັນໃນການແຍກຊັ້ນໃນຈາກຊັ້ນພື້ນຖານ, ໂດຍໃຫ້ຂໍ້ມູນເປັນຕົວເລກທີ່ສະແດງໃຫ້ເຫັນວ່າການຢູ່ຕິດກັນນັ້ນຢູ່ໃນຂອບເຂດທີ່ຍອມຮັບໄດ້ຫຼືບໍ່. ການທົດສອບຕົວຢ່າງຫຼາຍໆຊິ້ນຈາກຈຸດຕ່າງໆໃນຂະບວນການຜະລິດຈະຊ່ວຍໃຫ້ຮູ້ວ່າບັນຫາເກີດຂື້ນເປັນຄັ້ງຄາວຫຼືເກີດຂື້ນທົ່ວທັງລະບົບ. ຖ້າຄວາມແຂງແຮງຂອງການລອກອອກຕ່ຳກວ່າຂອບເຂດທີ່ກຳນົດໄວ້ໃນຊ່ວງເວລາທີ່ເປັນລະບົບ, ຕ້ອງສືບສວນຄວາມສຳພັນກັບການປ່ຽນແປງຊຸດຂອງວັດຖຸດິບ, ລະດັບຄວາມຊື້ນໃນອາກາດໃນເວລາຜະລິດ, ຫຼື ເວລາທີ່ເກັບຮັກສາກາວ. ວິທີການເປັນຕົວເລກນີ້ຊ່ວຍແຍກຄວາມແຕກຕ່າງລະຫວ່າງຄວາມຜິດປົກກະຕິຊົ່ວຄາວໃນຂະບວນການຜະລິດກັບບັນຫາທີ່ເກີດຂື້ນຢ່າງຕໍ່ເນື່ອງເຊິ່ງຕ້ອງມີການປ່ຽນແປງໃນການຈັດຫາວັດຖຸດິບ.
ການແກ້ໄຂບັນຫາການຕິດຢູ່ທີ່ບໍ່ດີ ມັກເລີ່ມຕົ້ນດ້ວຍການປະເມີນສູດຂອງຄວາມເຂັ້ມຂຸ້ນທີ່ໃຊ້. ຄວນຮ່ວມມືຢ່າງໃກ້ຊິດກັບຜູ້ຈັດສົ່ງຄວາມເຂັ້ມຂຸ້ນເພື່ອໃຫ້ແນ່ໃຈວ່າສູດເคมີສາມາດເຮັດວຽກໄດ້ດີສຳລັບການນຳໃຊ້ກັບຖົງນ້ຳຕານ PP, ແລະຢືນຢັນວ່າຄວາມເຂັ້ມຂຸ້ນນີ້ໃຫ້ຄວາມຕິດທັນທີທີ່ເໝາະສົມສຳລັບການຕິດຢູ່ທັນທີ ແລະພັດທະນາຄວາມແຂງແຮງທີ່ເພີ່ມຂຶ້ນເມື່ອແຫ້ງ. ການປີ້ບໜ້າວັດສະດຸທີ່ເປັນເສັ້ນໃຍທໍາດ້ວຍວິທີ corona discharge ຫຼື flame treatment ສາມາດປັບປຸງຄວາມສາມາດໃນການຮັບຄວາມເຂັ້ມຂຸ້ນໂດຍບໍ່ເຮັດໃຫ້ກະທົບຕໍ່ຄວາມເໝາະສົມຂອງຖົງຫີບຫໍ່ທີ່ໃຊ້ໃນອຸດສາຫະກຳອາຫານ. ເມື່ອປ່ຽນຜູ້ຈັດສົ່ງວັດສະດຸສຳລັບເສັ້ນໃຍທີ່ຖືກທໍ, ຫຼື ສຳລັບຊັ້ນຟີມທີ່ຢູ່ໃນພາຍໃນ, ຄວນດຳເນີນການທົດສອບຄວາມເຂົ້າກັນໄດ້ກ່ອນການຜະລິດໃນຂະໜາດເຕັມ. ການທົດສອບເຫຼົ່ານີ້ຄວນຈຳລອງສະພາບການຜະລິດຈິງ, ລວມທັງອຸນຫະພູມໃນຂະບວນການ laminating, ຄວາມໄວຂອງແຖວຜະລິດ, ແລະຂະບວນການເຢັນ, ເພື່ອໃຫ້ແນ່ໃຈວ່າການຕິດຢູ່ຈະບັນລຸເງື່ອນໄຂທີ່ຕ້ອງການໃນຂະນະຜະລິດຈິງ.
ອຸປະກອນການຫຸ້ມຕ້ອງໄດ້ຮັບການປັບຄ່າແລະການຕິດຕາມຢ່າງເປັນປົກກະຕິເພື່ອຮັກສາຄຸນນະພາບຂອງການຢູ່ຕິດກັນໃນການຜະລິດຖົງນ້ຳຕານ. ເຊີນເຊີອີ້ທີ່ວັດອຸນຫະພູມໃນລູກກະລອກທີ່ເຮັດໃຫ້ຮ້ອນຈະຕ້ອງຖືກກວດສອບຢ່າງເປັນປົກກະຕິເພື່ອໃຫ້ແນ່ໃຈວ່າອຸນຫະພູມທີ່ແທ້ຈິງຂອງໜ້າເປີດຂອງລູກກະລອກສອດຄ່ອງກັບຄ່າທີ່ຕັ້ງໄວ້ ເນື່ອງຈາກຄວາມແຕກຕ່າງທີ່ຫຼາຍເກີນໄປຈະເຮັດໃຫ້ຄຸນສົມບັດຂອງກາວເສື່ອມເສຍ. ລູກກະລອກທີ່ໃຊ້ໃນການກົດຄວນຮັກສາການຕິດຕໍ່ທີ່ເທົ່າທຽນກັນທົ່ວທັງຄວາມກວ້າງຂອງເສັ້ນວັດສະດຸ; ການກົດທີ່ບໍ່ເທົ່າທຽນກັນຈະເຮັດໃຫ້ເກີດເຂດທີ່ມີການຢູ່ຕິດກັນທີ່ອ່ອນແອ ເຊິ່ງຈະເຮັດໃຫ້ຄວາມເຂັ້ມແຂງຂອງຜະລິດຕະພັນເສື່ອມເສຍ. ອັດຕາການນຳໃຊ້ກາວຕ້ອງໄດ້ຮັບຄວາມສົນໃຈຢ່າງເປັນພິເສດ: ກາວທີ່ນ້ອຍເກີນໄປຈະບໍ່ສາມາດເຮັດໃຫ້ພື້ນຜິວວັດສະດຸເປີຍນ້ຳໄດ້ຢ່າງເຕັມທີ່ ໃນຂະນະທີ່ກາວທີ່ຫຼາຍເກີນໄປຈະເຮັດໃຫ້ເກີດການຢູ່ຕິດທີ່ບໍ່ດີ ແລະ ດຶງດູດສິ່ງເປື້ອນ. ຄວນຈັດຕັ້ງການກວດສອບອຸປະກອນທຸກໆອາທິດ ໂດຍການກວດສອບຄວາມຖືກຕ້ອງຂອງການຈັດຕັ້ງລູກກະລອກ ການຢືນຢັນຄວາມສະຖຽນຂອງອຸນຫະພູມ ການວັດແທກນ້ຳໜັກຂອງຊັ້ນກາວ ແລະ ການກວດສອບສິ່ງເປື້ອນຂອງກາວທີ່ຄົງເຫຼືອ ເຊິ່ງເປັນສັນຍານວ່າກາວບໍ່ໄດ້ແຫ້ງຢ່າງສົມບູນ.
ອຸນຫະພູມ ແລະ ຄວາມຊື້ນສູງມີຜົນຕໍ່ການພັດທະນາຄວາມເຂັ້ມແຂງຂອງການຢູ່ຕິດກັນ ແລະ ຄວາມທົນທານໃນໄລຍະຍາວ ໃນການນຳໃຊ້ຖົງຫໍ່ອາຫານ. ໃນຂະນະທີ່ປະສົມຖົງ, ສະພາບແວດລ້ອມຄວນຮັກສາສະພາບທີ່ຄົງທີ່ໃນຂອບເຂດທີ່ຜູ້ຈັດສົ່ງຢາງກາວຂອງທ່ານກຳນົດໄວ້, ໂດຍທົ່ວໄປແມ່ນ 60–80°F ແລະ ຄວາມຊື້ນສຳພັດ 40–60%. ການເຢັນຢ່າງໄວວ່າທັນທີຫຼັງຈາກການປະສົມຊ່ວຍໃຫ້ຢາງກາວແຫ້ງຢ່າງຖືກຕ້ອງ; ການເຢັນຊ້າ ຫຼື ບໍ່ຄວບຄຸມຈະເຮັດໃຫ້ຊັ້ນໃນເບິ່ງເປື່ອຍ ເຊິ່ງອາດເຮັດໃຫ້ເກີດການແຍກຕົວໄດ້. ຖົງຫໍ່ນ້ຳຕານທີ່ປະສົມແລ້ວຄວນເກັບໄວ້ໃນສະຖານທີ່ທີ່ຄວບຄຸມອຸນຫະພູມ ແລະ ຄວາມຊື້ນຢ່າງໜ້ອຍ 24 ຊົ່ວໂມງ ເພື່ອໃຫ້ຢາງກາວແຫ້ງຢ່າງເຕັມທີ່ກ່ອນຈະດຳເນີນການຕໍ່ໄປ. ຖົງທີ່ເກັບໄວ້ໃນສະພາບແວດລ້ອມທີ່ມີອຸນຫະພູມສູງ ຫຼື ຄວາມຊື້ນສູງອາດເກີດການເສື່ອມສະພາບຂອງຢາງກາວໄວຂຶ້ນ ຫຼື ການປ່ຽນແປງຂະໜາດທີ່ເຮັດໃຫ້ເກີດຄວາມເຄັ່ງຕຶງຕໍ່ບ່ອນທີ່ຢາງກາວຕິດກັນໃນໄລຍະຍາວ.
ອຸນຫະພູມແວດລ້ອມທີ່ສູງຂຶ້ນໃນຊ່ວງໜ້າຮ້ອນເຮັດໃຫ້ການແຫ້ງຕົວຂອງຄີມຢືດຫຍຸ່ນເກີດຂຶ້ນໄວຂຶ້ນ, ເຊິ່ງອາດຈະເຮັດໃຫ້ຄວາມແໜ່ນຂອງການຕິດຕາມອ່ອນລົງ ຖ້າບໍ່ມີການປູກຄີມຢືດຫຍຸ່ນໃຫ້ທົ່ວຖືງພື້ນຜິວກ່ອນທີ່ການແຫ້ງຕົວຈະສຳເລັດ. ນອກຈາກນີ້, ຄວາມຊື້ນທີ່ເພີ່ມຂຶ້ນຈະສົ່ງຜົນຕໍ່ປະລິມານຄວາມຊື້ນໃນວັດສະດຸທີ່ເປັນເສັ້ນໃຍ, ເຮັດໃຫ້ຄຸນສົມບັດທາງພື້ນຜິວປ່ຽນແປງ ແລະ ຫຼຸດທອນການເຂົ້າໄປໃນພື້ນທີ່ຂອງຄີມຢືດຫຍຸ່ນ. ສະຖານທີ່ຜະລິດທີ່ບໍ່ມີລະບົບຄວບຄຸມສະພາບອາກາດຈະປະສົບກັບການປ່ຽນແປງຕາມລະດູທີ່ຮຸນແຮງທີ່ສຸດໃນດ້ານປະສິດທິພາບຂອງການຕິດຕາມ. ການຕິດຕັ້ງລະບົບຄວບຄຸມຄວາມຊື້ນໃນເຂດການລາມິເນດ ແລະ ການປັບປຸງປັດໄຈການນຳໃຊ້ຄີມຢືດຫຍຸ່ນໃຫ້ເໝາະສົມກັບສະພາບອາກາດຕາມລະດູ ຈະຊ່ວຍຮັກສາຄຸນນະພາບທີ່ສົມໍ່າສະເໝີໄດ້ທັງປີໃນການຜະລິດຖົງຫີບຫໍ່ອາຫານ.
ການຊ່ວຍແກ້ໄຂຢ່າງສົມບູນຂອງຖົງນ້ຳຕານທີ່ເປັນຊັ້ນດ້ວຍການຕິດຕາມທີ່ລົ້ມເຫຼວບໍ່ເປັນໄປໄດ້ໃນຂະນະທີ່ຜະລິດໃນຂະໜາດໃຫຍ່; ມັດທີ່ບໍ່ດີຈະຖືກຈັດຢູ່ໃນລະດັບຕ່ຳລົງຫຼືຖືກນຳມາຜ່ານການຕິດຕາມຄືນໃໝ່. ແຕ່ການປ້ອງກັນດ້ວຍການເລືອກວັດຖຸຢ່າງລະມັດລະວັງ, ການຄວບຄຸມຂະບວນການ, ແລະ ການບຳລຸງຮັກສາອຸປະກອນນັ້ນມີປະສິດທິຜົນສູງຫຼາຍ ແລະ ມີຄວາມຄຸ້ມຄ່າດ້ານຕົ້ນທຶນຫຼາຍກວ່າການຈັດການກັບບັນຫາທີ່ເກີດຂຶ້ນຫຼັງຈາກການຜະລິດ. ບັນຫາການຕິດຕາມທີ່ເກີດຂຶ້ນເລັກນ້ອຍໃນຂະນະທີ່ກຳລັງຜະລິດອາດຈະຖືກຫຼຸດຜ່ອນໄດ້ດ້ວຍການປັບປຸງຂະບວນການການແຫ້ງ ແລະ ການເຢັນທີ່ຢູ່ຕາມຫຼັງ, ແຕ່ວິທີນີ້ເປັນການຈັດການກັບອາການເທົ່ານັ້ນ ແລະ ບໍ່ໄດ້ແກ້ໄຂເຫດຜົນຕົ້ນຕໍ. ວິທີທີ່ດີກວ່າແມ່ນການນຳໃຊ້ລະບົບການຕິດຕາມຄຸນນະພາບໃນເວລາຈິງ ເພື່ອໃຫ້ສາມາດຈັບບັນຫາການຕິດຕາມໄດ້ທັນທີທັນໃດ, ເຊິ່ງຈະເຮັດໃຫ້ສາມາດປັບປຸງຂະບວນການກ່ອນທີ່ຈະຜະລິດຖົງນ້ຳຕານທີ່ບໍ່ດີຈຳນວນຫຼາຍ.
ກາວມີອາຍຸການເກັບຮັກສາທີ່ຈຳກັດ, ໂດຍທົ່ວໄປແລ້ວແມ່ນ 6–12 ເດືອນ ຂຶ້ນກັບສູດການຜະລິດ ແລະ ສະພາບການເກັບຮັກສາ; ກາວທີ່ເສື່ອມຄຸນນະພາບຈະບໍ່ສາມາດໃຫ້ຄວາມແຂງແຮງໃນການຕິດຕາມທີ່ເໝາະສົມໃນການນຳໃຊ້ກັບຖົງນ້ຳຕານ PP ຫຼື ຖົງບັນຈຸອາຫານ. ກາວທີ່ເກັບໄວ້ໃນສະຖານທີ່ທີ່ມີອຸນຫະພູມສູງ ຫຼື ມີຄວາມຊື້ນສູງຈະເສື່ອມຄຸນນະພາບໄວຂຶ້ນ, ສົ່ງຜົນໃຫ້ຄວາມໜືດເພີ່ມຂຶ້ນ ຫຼື ແຍກຕົວອອກເປັນຊັ້ນທີ່ບໍ່ເຂົ້າກັນ ເຊິ່ງຈະເຮັດໃຫ້ປະສິດທິພາບໃນຂະບວນການລາມິເນດບໍ່ເໝືອນກັນ. ຄວນນຳໃຊ້ລະບົບຈັດເກັບສິນຄ້າຕາມລຳດັບເຂົ້າ-ອອກ (FIFO) ແລະ ສອບສອງກາວທີ່ເກັບໄວ້ດົນແລ້ວເປັນປະຈຳເພື່ອວັດແທກຄວາມໜືດ ແລະ ຄວາມຕິດຕາມກ່ອນນຳໃຊ້. ການເກັບກາວໃນທີ່ທີ່ປິດຢ່າງດີ ແລະ ຄວບຄຸມອຸນຫະພູມໄດ້ ແລະ ບັນທຶກວັນທີ່ຮັບເຂົ້າ ແລະ ວັນທີ່ອາຍຸການເກັບຮັກສາສິ້ນສຸດ ຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຄຸນນະພາບເສື່ອມຄຸນຢ່າງເງົຽບງຽບ ເຊິ່ງອາດເຮັດໃຫ້ເກີດບັນຫາການຕິດຕາມບໍ່ດີທົ່ວທັງຂະບວນການຜະລິດ.

ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

ຮັບປະກັນການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ແລະ ຄວາມປອດໄພຂອງພະນັກງານດ້ວຍວິທີທີ່ພິສູດແລ້ວສຳລັບຖົງ woven ທີ່ໃຊ້ໃນເຄມີ—ການເລືອກວັດຖຸດິບ, ການຕິດປ້າຍ, ການຈັດເກັບ ແລະ ການຝຶກອົບຮົມ.

ຄົ້ນພົບຂະບວນການຜະລິດຖົງ woven PP ທັງໝົດ—ຈາກການອັດ & ການທໍາຖົງ ໄປຈົນເຖິງການພິມ & ການຄວບຄຸມຄຸນນະພາບ. ເພີ່ມປະສິດທິພາບ, ຄວາມສອດຄ່ອງຕາມຂໍ້ກຳນົດ, ແລະ ອັດຕາຜົນຕອບແທນການລົງທຶນ. ດາວໂຫຼດແນວທາງຂະບວນການດຽວນີ້!

ມີບັນຫາກັບຖົງທີ່ອ່ອນແອ ຫຼື ວັດຖຸດິບເສຍຫຼາຍເກີນໄປບໍ? ເຂົ້າໃຈເທັກໂນໂລຢີການອັດແລະການດຶງເສັ້ນຢ່າງລະອຽດເພື່ອຜະລິດຖົງ woven PP ທີ່ແຂງແຮງຂຶ້ນ ແລະ ຖືກກວ່າ. ປັບປຸງປະສິດທິພາບແຖວຜະລິດຂອງທ່ານຕັ້ງແຕ່ວັນນີ້!

ມີບັນຫາກັບຂໍ້ບົກເບື່ອນ ຫຼື ການຄືນສິນຄ້າຈາກລູກຄ້າບໍ? ຄົ້ນພົບຈຸດການກວດສອບຄຸນນະພາບທີ່ບໍ່ສາມາດຕົກລົງກັນໄດ້ 5 ຈຸດທົ່ວທັງເສັ້ນທາງການຜະລິດຖົງ woven ຂອງທ່ານ
ເລື່ອນອັດຕະໂນມັດໃດທີ່ເໝາະສົມກັບໂຮງງານຜະລິດຖົງ PP ທີ່ຈັກເວົ້າ? ເປີຽບທຽບລະບົບແບບເຄື່ອງຈັກກັບລະບົບອຸດສາຫະກຳ 4.0 ເພື່ອຄວາມຄຸ້ມຄ່າ ຄຸນນະພາບ ແລະ ຄວາມສາມາດໃນການຂະຫຍາຍຂະໜາດ
ຕິດຕໍ່ພວກເຮົາເພື່ອຂໍລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກຈັກ, ແລະ ວິທີແກ້ໄຂການຫໍ່ຫຸ້ມທີ່ມີຄວາມຫຼິ້ນລ່ອນ.
ເບີໂທລະສັບ
ອີເມວ
ວີແຮັດ
ທີ່ຢູ່
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

