 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/08/17
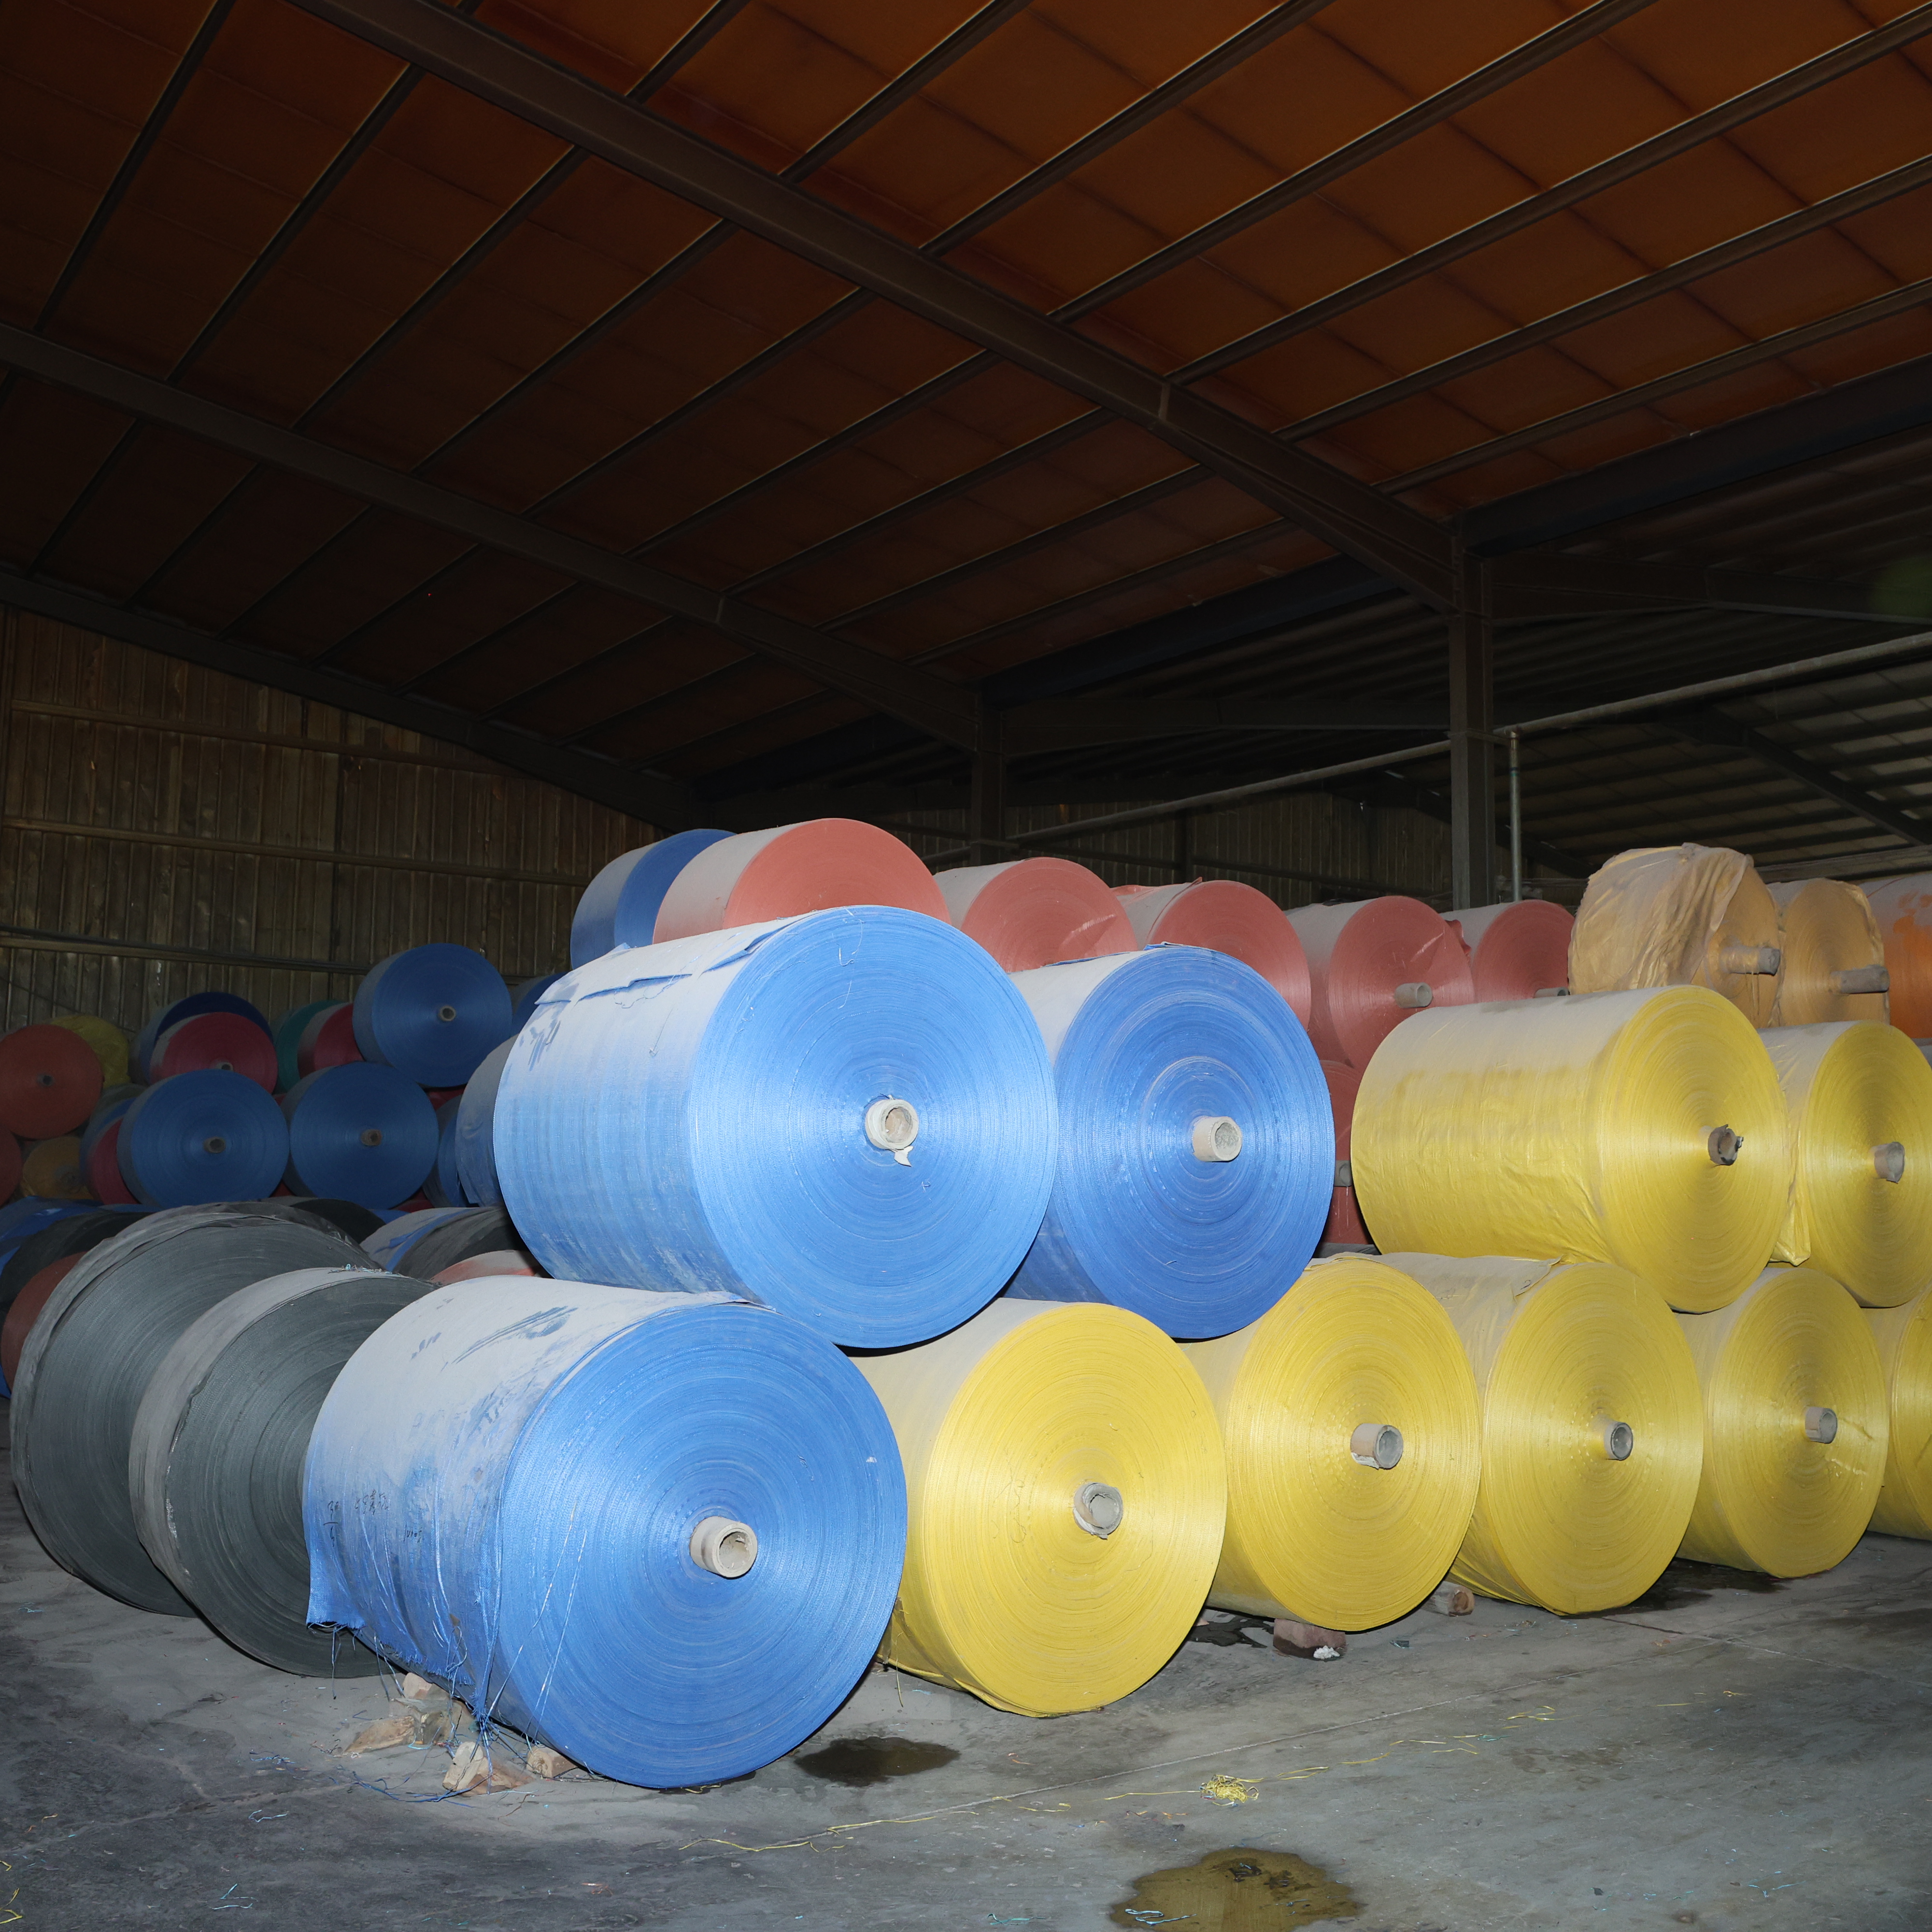
Kvaliteedikontroll on igas edukas kudutud koti tehases toimiva tegevuse seljaserv. Pp köitkotti tootja peab rakendama rangeid kontrolliprotokolle kogu tootmisprotsessi jooksul, et tagada, et lõpptooted vastavad klientide nõuetele ja tööstusstandarditele. Kaasaegsed tootmisümbrikud nõuavad süstemaatilisi kvaliteedikindlustuspraktikaid, mis takistavad vigade teket, vähendavad jäätmeid ja säilitavad ühtlasuse suurte tootmistehingute jooksul.

Igaude kudutud koti tehase jaoks, kes soovib saavutada konkurentsieelise, mõjutab tervikliku kvaliteedikontrollisüsteemi integreerimine otseselt klientide rahulolu, korduvat äri ja brändi mainet. Kui tootjad keskenduvad pp-kottide tootmise täiuslikkusele, kinnistuvad nad end pakenditööstuses usaldusväärsete partneritena. Kliendispetsiifiliste pp-kudutud kottide spetsifikatsioonide täitmiseks on vajalik täpne jälgimine tooraine vastuvõtu ajal, tootmisetappide jooksul ning lõplikus pakendamises, et tagada iga kotti vastavus lepingus sätestatud toimetusnäitajatele.
Kvaliteedikontroll algab enne tootmise alustamist. Kudutud kottide tarnija peab kontrollima saabuvat polüpropüleenresinat tiheduse testide, sulamisvooluindeksi analüüside ja värvikonsistentsuse kontrollide abil. Need esialgsed inspektorid takistavad alljärgnevaid probleeme, mis võiksid kogu partii kvaliteeti ohustada. Keemiatootjatelt saadud materjalide sertifikaadid tuleb laboratooriumi testitulemustega ühildada, et kinnitada nende vastavust tööstusstandarditele.
Testimine hõlmab ka niiskussisalduse kontrolli ja saasteainete tuvastamist. Kõrged niiskustasemed mõjutavad ekstrudeerimise toimivust, samas kui võõrkehad kahjustavad köiestatud struktuure ja loovad nõrgad kohad. Range sisendprotokolli kehtestamisega vähendab köiestatud koti tehase materjalipõhiste defektide tõenäosust lõpp-tootes, mis toetab otse igasuguse kohandatud PP-köiestatud koti tootja mainet.
PP-kottide tootmine sõltub täpsetest resinikompositsioonidest, mille hulka võivad kuuluda UV-stabilisaatorid, värvained ja tugevduslisandid. Iga lisandi partii peab läbima koostise analüüsi, et kinnitada vastavust spetsifikatsioonidele. Sobimatud lisandite suhted võivad vähendada koti tõmbetugevust, vähendada UV-resistentsust või põhjustada värvimuutusi. Kvaliteedikontrolli tiim peaks pidama üksikasjalikke salvestusi kõigist lisandite tarnijatest ning viima läbi perioodilisi uuesti kvalifitseerimise teste, et tagada järjepidevus.
Dokumenteerimispraktikad selles etapis toetavad jälgitavust. Kui klient teatab probleemidest oma kotidega, saavad kvaliteediteamid probleemi jälgida tagasi konkreetsete materjalipartii- ja tootmiskuupäevani. See jälgitavus muutub eriti oluliseks köitese tootjale, kes teenindab tööstusharusid, millel on rangeid regulatiivseid nõudeid.
PP-kottide tootmisel peavad ekstrudeeritud niidid säilitama pideva läbimõõdu, ühtlase värvi ja sobivad tõmbetugevuse omadused. Töötajad kasutavad mehaanilisi mõõteseadiseid ja digitaalseid mikromeetreid niitide mõõtmete jälgimiseks regulaarsete intervallide järel. Iga kõrvalekalle eesmärgistatud spetsifikatsioonidest käivitab kohe masinaparameetrite kohandamise, näiteks temperatuuri, ekstruuderkiiruse ja ditsi seadistuste muutmine. Visuaalne inspektsioon kontrollitud valgustingimustes tuvastab ka pinnakõrvalekalded või ebaregulaarse värvuse, mida mõõtmistest ei pruugi tuvastada.
Kootud polüpropüleenist kotide tehase tootmishalduri töö hõlmab niitide mõõtmiste dokumenteerimist kontrollkaartidel iga töövahetuse jooksul. Need kaardid näitavad trende, mis aitavad ennustada seadmete kõrvalekaldumist enne katastrooflikke rike. Kvaliteedikontrolli andmetele tuginev ennetav hooldus pikendab seadmete eluiga ja tagab tootmise stabiilsuse tellimuspõhiste polüpropüleenist kootud kotide puhul.
Kudumisprotsess ühendab polüpropüleenist niidid stabiilsetesse riidestruktuuridesse. Kvaliteedikontroll kontrollib niitide pingutuse ühtlust, kudumismustrite täpsust ja riide kaalakonsistentsust. Töötajad mõõdavad valmisriide mõõtmeid ja teevad tõmbeteste, et kinnitada, et tõmbetugevus vastab lepinguliselt nõutule. Laminaat, kui seda kasutatakse, lisab niiskuskaitsekihi või kaitsekihi, mille puhul on vaja kontrollida ka kihi paksust ja kleepuvust.
Kudutud koti tarnija jaoks, kes teenindab põllumajandus- või keemiatööstust, mõjutab laminaadi kvaliteet otseselt koti funktsionaalsust. Laminaadi eraldumine ladustamise või transpordi ajal näitab protsessi vigu, mille kvaliteedikontroll peab enne saadetise väljasaatmist tuvastama. Statistiliste protsessi juhtimise meetodid aitavad eristada tavapärast variatsiooni spetsifikatsioonist väljuvatest tingimustest, mille korral on vajalikud parandusmeetmed.
Valmis kotid sisenevad lõplikku kvaliteedikontrolli, kus mõõdetakse valmis kotid nende mõõtmete, õmbluste tugevuse ja läbipõrkekindluse järgi. Kalibreeritud kaalud tagavad täpse kaalu, mis on oluline tööstusharudes, kus kindel koti suurus mõjutab otseselt täitmisseadmete tööd. Tõmbetugevustesti masinad rakendavad õmblustele ja koti seintele reguleeritud jõudu, et kvantifitseerida purunemispiir, kinnitades, et kotid taluvad oodatavat käsitsemist ja transpordikoormust.
Kohandatud polüpropüleenist (pp) kootud koti tootjad nõuavad sageli kõrgemat testide sagedust uute disainide või väiksemate tootmispalkide puhul. Statistilised valimimeetodid aitavad vähendada testide aega, säilitades samas kindluse, et populatsiooni defektide määr jääb aktsepteeritavasse vahemikku. Tasakaal kaasaegsuse ja tootmise efektiivsuse vahel mõjutab otseselt iga kootud koti tehase kulude konkurentsivõimet.
Paljud kotid on varustatud trükitud logo, tooteinfo või kliendi brändimisega. Kvaliteedikontrollijad kontrollivad trüki selgust, värvi täpsust, registreerimise ühtlust ja värvilõike kinnitumist. Pinnakirjeldused, näiteks rebendid, laigud või saastumine, tuvastatakse visuaalselt ja märgitakse tagasi lükkamiseks, kui need ületavad aktsepteeritavaid piire. Selle etapi toetamiseks kasutatakse üha enam automaatselt töötavaid nägemissüsteeme, mis suudavad tuvastada defekte, mida inimese inspektoreid võib kõrgkiirusel tootmisel mööda minna.
Tänapäevase inspektsiooniseadmetega polüpropüleenkottide tootmisettevõte suudab säilitada kõrgemat tootmismäära, samal ajal parandades vigade tuvastamise täpsust. Kui ettevõte on ristkududega koti tarnija, muutub see võime oluliseks konkurentsieeliseks, mis võimaldab kiiremat tellimuste täitmist ilma kliendirahulolu või kvaliteedireputatsiooni ohverdamiseta.
Tõhusa kvaliteedihalduse jaoks on vajalik põhjalik dokumentatsioon, mis seob iga tootmispartii tema lähtematerjalidega, tootmisteguritega ja testitulemustega. Digitaalsüsteemid võimaldavad kiiret jäspärimist juhul, kui kliendid teatavad probleemidest või regulaatorsed asutused nõuavad tootmisajalugu. Ristkududega koti tehase peab säilitama kirjeid perioodiks, mille määravad kliendilepingud või kehtivad regulatsioonid – tavaliselt kaks kuni seitse aastat, sõltuvalt tööstusharust.
Need andmed toetavad juurpõhjuse analüüsi, kui ilmnevad puudused. Uurijad saavad seostada tootevigasid konkreetsete materjalipartiidega, masinate kalibreerimisega või töötajate vahetustega ning eristada süstemaatilisi probleeme üksikjuhtumitest. See andmetele tuginev lähenemisviis muudab kvaliteedikontrolli reageerivast probleemide lahendamisest ennetavaks protsessi optimeerimiseks.
Kvaliteedimeetrikkade ajaloolise analüüsi põhjal suudab kohandatud pp punutud koti tootja tuvastada mustrid, mis viitavad parandusvõimalustele. Ühes tootmispiirkonnas kasvavate vigade määrade põhjuseks võib olla seadmete kulutumine, töötajate koolituslücked või materjalivarustuse ebakorrapärasused. Kulu vähenemine koos stabiilsete kvaliteedimeetrikutega näitab edukaid protsessi optimeerimise tegevusi. Tööstusstandardid aitavad punutud koti tarnijate meeskondadel hinnata oma tulemusi teiste sarnaste ettevõtetega võrreldes.
Pidevate paranduste programmide, näiteks lean-tootmise või Six Sigma meetodite, puhul kasutatakse kvaliteedikohaseid andmeid süstemaatiliste täiustuste elluviimiseks. Parema inspektsiooniseadmete, töötajate koolituse ja protsessi automaatika investeerimine annab sageli kiireid tulemusi, vähendades jäätmete osakaalu ja parandades klientide säilitamist. PP-kottide tootmisettevõtted, kes seda mõtteviisi omavad, säilitavad oma juhtivad positsioonid konkurentsieelistes turgudel.
Tõmbetugevustesti masinad rakendavad kontrollitud koormust koti õmblustele ja materjalile nii masina kui ka ristisuunas kuni katkeni. Tulemused kvantifitseerivad purunemistugevuse kilogrammides jõus, kinnitades, et kotid taluvad eeldatavaid käsitluskoormusi. Köis- ja kangaskottide tarnija jaoks kinnitab tõmbetugevuse andmestik, et valmis kotid vastavad lepinguliselt kokku lepitud tööomadustele ja nende ettenähtud kasutusvaldkonnas kehtivatele tööstusstandarditele.
Varajane materjalide defektide või protsessi kõrvalekaldumise tuvastamine takistab mittetöötleitavate kotide sattumist varusse. Statistiline protsessikontroll vähendab ümbertegemist, tuvastades spetsifikatsioonist väljuva olukorra enne, kui suured kogused on mõjutatud. PP-pleekidega koti tootja, kes avastab probleemid juba tooraine vastuvõtu või varajasel tootmisetapis, vältib vigase materjali täieliku tootmistsükli läbimise kulutusi, parandades otseselt kasumlikkust ja jätkusuutlikkuse näitajaid.
Jälgitavus võimaldab kiiret reageerimist, kui kliendid teatavad kvaliteediprobleemidest, lubades tootjatel tuvastada mõjutatud partiid, teavitada puudutatud kliente ja rakendada parandusmeetmeid. See võimekus kaitseb brändi mainet ja aitab vältida kulusid põhjustavaid tagasivõtmisi või õiguslikke vaidlusi. Igal pleekidega koti tarnijal, kes teenindab reguleeritud valdkondi, nagu toidu- või farmatsiatööstus, võivad jälgitavuse dokumentatsioon olla seaduslikult nõutud dokument, mille kvaliteedihaldussüsteemid peavad tagama.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

