 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/09/22
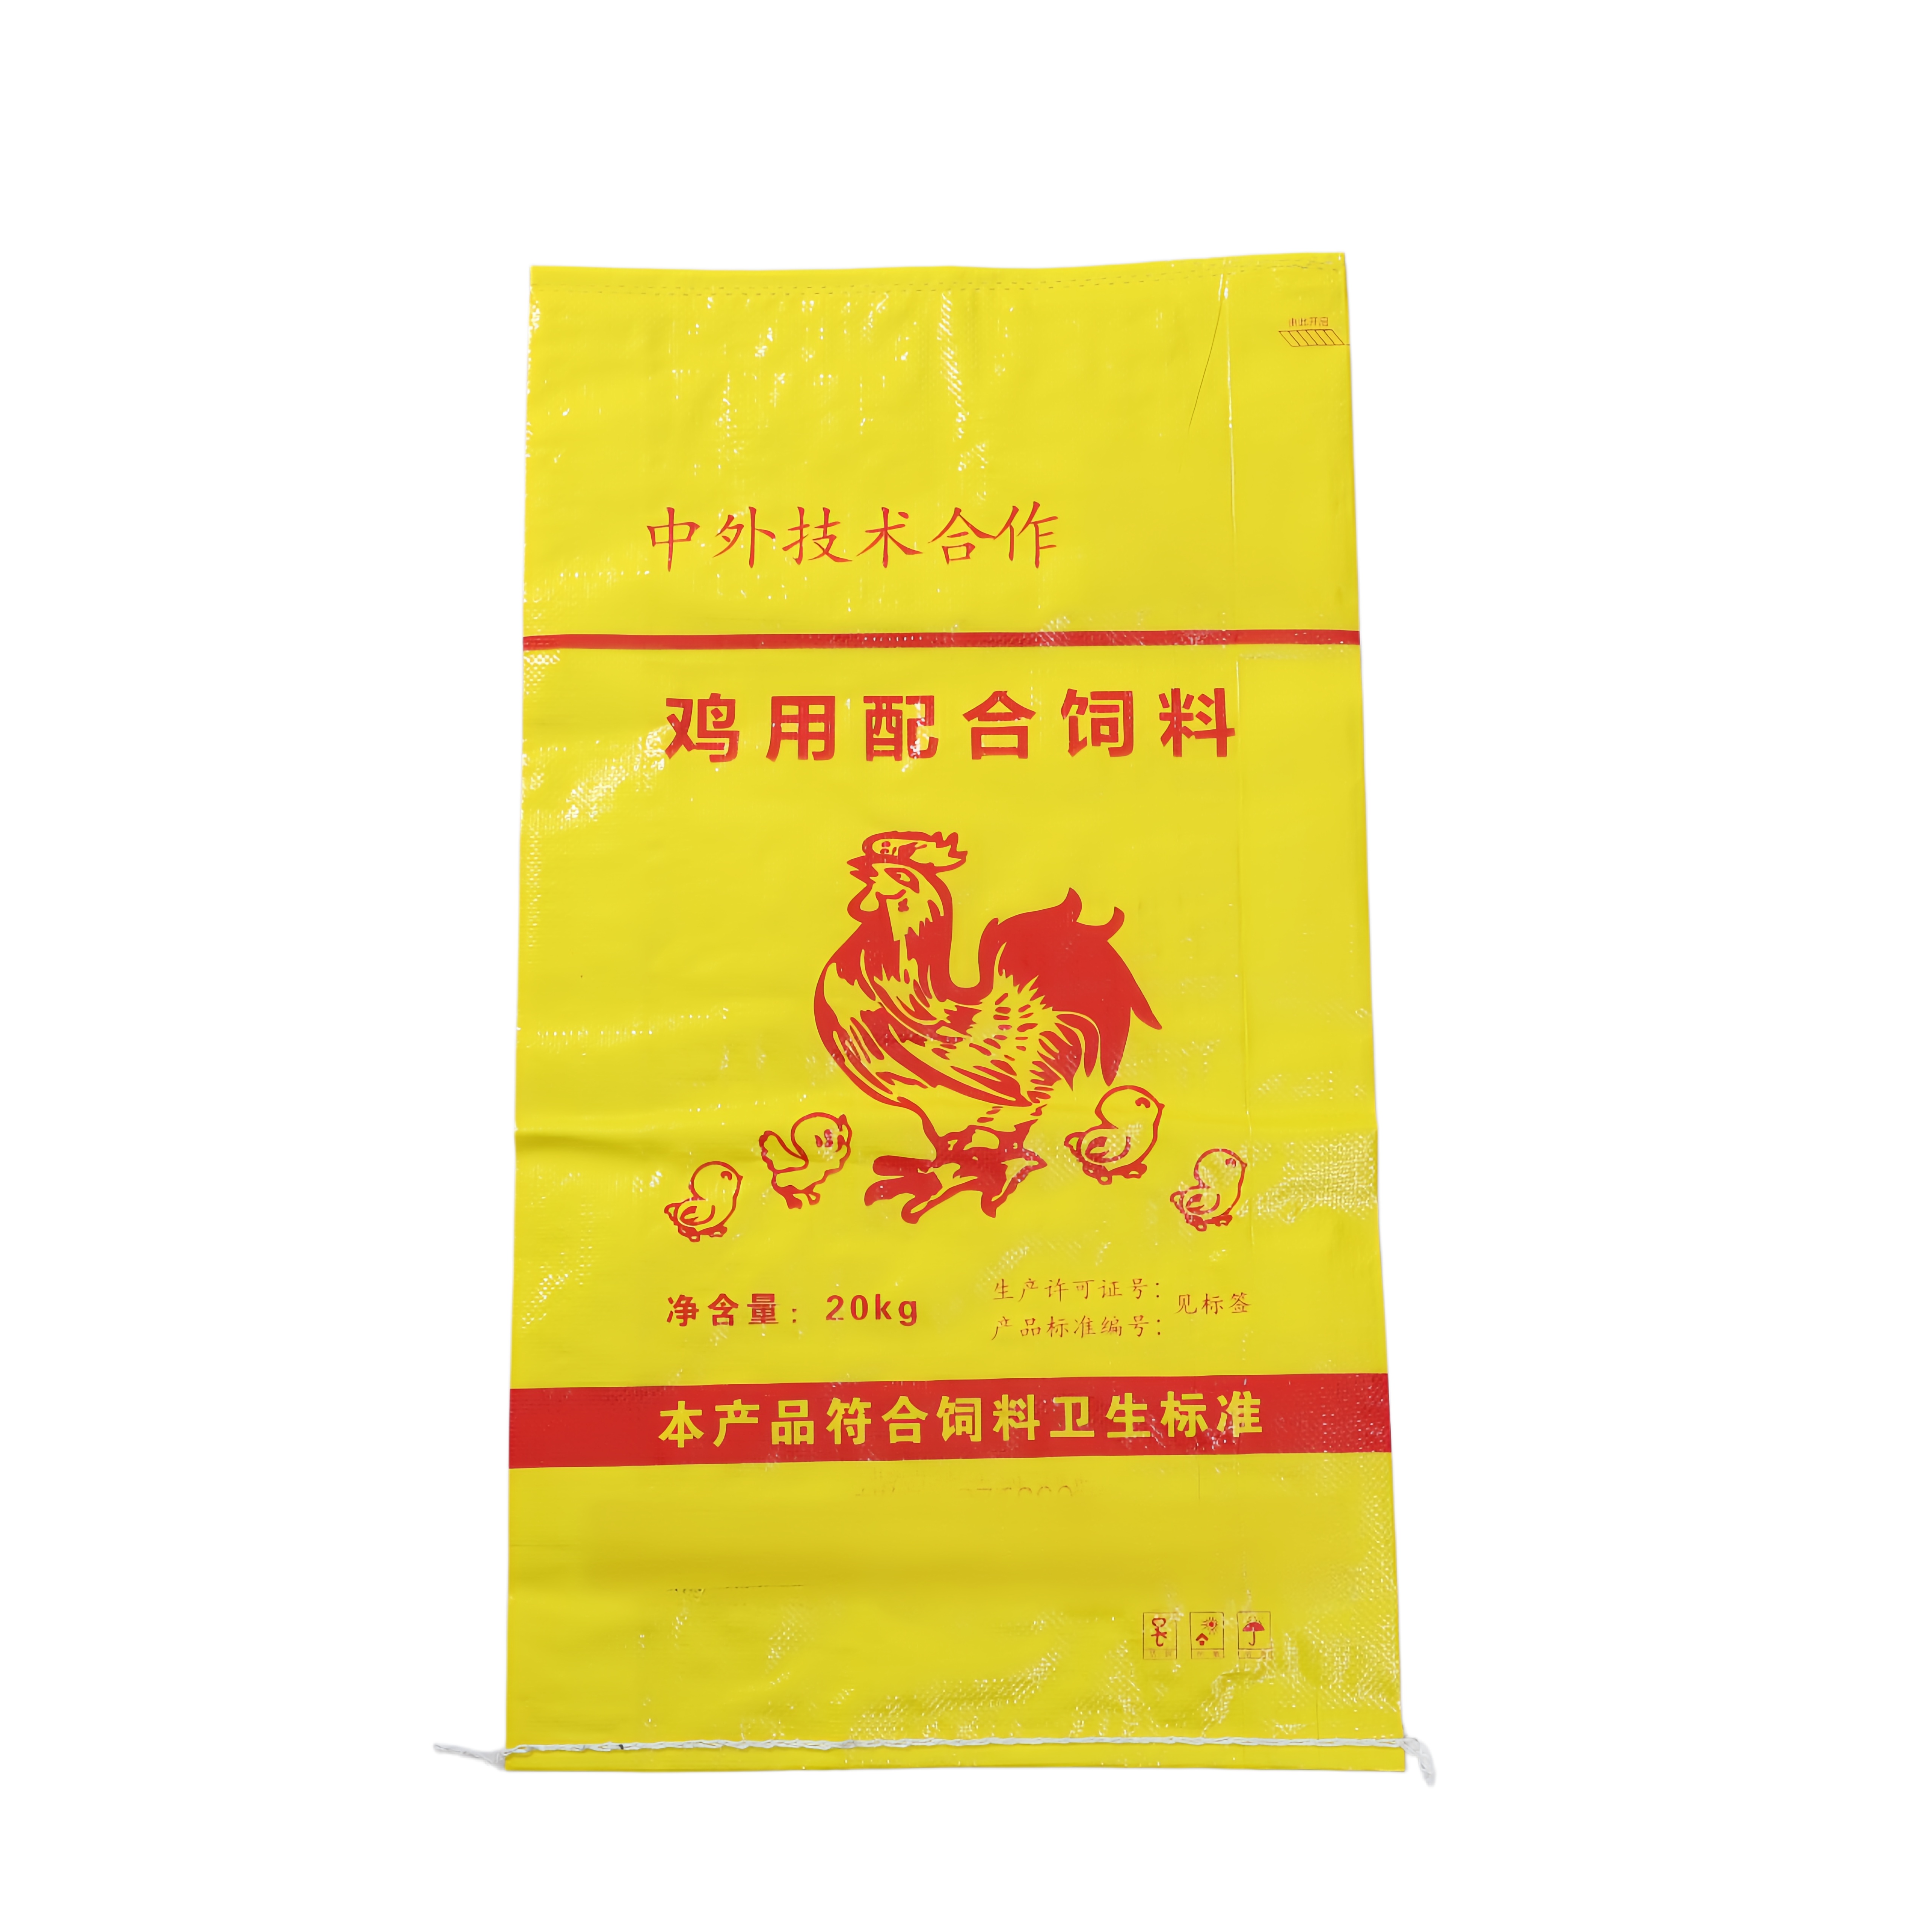
Sulgemisvigad on üks kõige kulukamaid kvaliteediprobleeme poultry feedi kotterite tootmisel, mõjutades otseselt toote terviklikkust, säilitusaegu ja klientide rahulolu. Kui loomade toitumisega seotud kotid ei suuda korralikult sulgeda, ulatuvad tagajärjed kaugemale kui ühe kahjustatud pakendi piiridest. Kontaminatsioon, niiskuse sissevool, putukate tungimine ja toitumisainete lagunemine toimuvad kiiresti, muutes toidu sobimatuks poultry tootmiseks ja tekitades olulisi finantskaotusi.
Sulgemisvigade põhjuste mõistmine on oluline tootjatele, pakendusinseneridele ja toidu tootjatele, kes sõltuvad usaldusväärsetest loomatoidu pakenduslahendustest. See artikkel uurib levinuimaid sulgemispuudusi, nende põhjuseid, tuvastamismeetodeid ning praktilisi ennetusstrateegiaid, mis tagavad püsiva kvaliteedi poultry feedi kotterite tootmisel.
Ebapiisavalt soojendatud tihendid tekkivad siis, kui tihendusseadmed ei rakenda kogu koti sulgemispiirkonnas piisavalt soojust. See viga ilmneb tavaliselt nõrkadena kohtadena, mikroaukudena või osaliselt tihendatud äärtena, kus polüpropüleenmaterjal ei sulatu täielikult kokku. Polüpropüleenist söödapõhiste kotide tootmisel põhjustavad ebapiisavalt soojendatud tihendid sageli temperatuuri jaotumise ebakorrapärasust, rõhu ebavõrdselt rakendamist või liiga suurt konveierikiirust. Koti võib esialgu näida tihendatuna, kuid see laguneb aeglaselt ladustamise, transpordi või käsitsemise ajal, avades sisu õhule ja niiskusele.
Sööda salvestamise koti töötlemine nõuab täpset õhukindluse säilitamist, kuna linnusöödas leiduvad niiskust tundlikud koostisosad ja hapnikus lagunevad rasvad. Isegi peenikesed õhukindluse katked kiirendavad toitainete kaotust ja loovad sissepääsu kohtadeks putukatele. Tootjad peavad kontrollima õhukindluse kvaliteeti kohe pärast tootmist visuaalse inspekteerimise, koorumisproovide ja rõhu languse meetoditega, et tuvastada mittetäielikud õhukindlused enne pakendite jõudmist jaotuskeskustesse.
Süttimine toimub siis, kui õhukese polüpropüleenist materjaliga torupakendite sulgemisel ületatakse materjali soojuslik taluvus, mistõttu muutub polümeer tumedamaks, habrasemaks ja kaotab struktuurilise tugevuse. Tugevalt süttinud sulgumid purunevad käsitsemisel või isegi väiksema mehaanilise koormuse korral. See on kriitiline defekt torupakendite tootmisel, sest kiirussulgemisseadmed töötavad mõnikord vananenud temperatuurikalibreerimisega. Sulgumispiirkond võib olla tumedam või värvimuutunud, mis näitab materjali lagunemist, mitte tõelist molekulaarset sidet.
Materjali lagunemine vähendab ka loomatoitade pakendite tugevust sulgumispiirkonnas, mistõttu on pakendid tundlikud plahvatuste tekkele täitmise, paletiseerimise või transpordi ajal. Süttinud materjalil on sageli halb koorumistugevus ning see ei suuda vastu pakkuda tavapärasele käsitsemiskoormusele ilma purunemata. Tootjad peavad regulaarselt kontrollima sulgemisseadmete temperatuure ja rakendama automaatselt toimivat soojusmonitoringut, et seda kallist defekti vältida.
Seadmete kalibreerumisvigu on tänapäevases söödaanumate tootmisel tihendusvigade peamine põhjus. Soojustihendajad, impulss-tihendajad ja kuumriba süsteemid kaovad järk-järgult kalibreeritavust, kui soojuselementide vananemisega, elektrikontaktide korrodeerumisega või mehaaniliste komponentide kulutumisega. Külm-kuum kõikumine vaid 10–15 kraadi Celsiuses võib muuta tihenduse täiuslikust sobimatuks või põletatuks. Söödaanumate tootjad, kes toodavad pidevalt ilma planeeritud hooldusperioodideta, kogevad nädalate või kuude jooksul järkjärgulist tihendusmaterjali kvaliteedi halvenemist.
Survepressioonisüsteemid nõuavad ka regulaarset kontrolli, kuna kulunud pneumaatilised tihendid, painutatud surveplaatid või valesti paigaldatud hermeetikuribad põhjustavad ebavõrdset jõudude jaotumist. Linnuliha toitpakendite tootmisel toimub tavaliselt iga päev mitu tootmisshifti, mis kiirendab komponentide kulutumist ja suurendab hermeetilisuse puuduste tekke ohtu. Ennetava hoolduse graafikus tuleks ette näha igapäevane temperatuuri kontroll, ülesevastune surve süsteemi kontroll ja kuu tagant komponentide vahetamine, et säilitada tootmisprotsesside vältel püsiv hermeetilisuse kvaliteet.
Tooraine ebakõlalisus seab tõsiseid piiranguid õhukindla sulgemise usaldusväärsusele, kuna polüpropüleenist toorpõhjastest torupõhjastest tootjad ostavad polüpropüleeni mitmetelt tarnijatelt või kasutavad segudes taaskasutatud materjali. Erinevad polümeeripartiid, taaskasutatud plastikusisaldused ja lisandite koostised omavad erinevaid sulamistemperatuure ja sulamisomadusi. Kui loomasööda pakendite tootmisel saab materjali, mille sulamistemperatuur on kõrgem või voolumisomadused halvemad, siis standardseid sulgemisparameetreid ei piisa enam täieliku sideme saavutamiseks ega põletuse vältimiseks – sõltuvalt sellest, kuidas korrigeeritakse temperatuuri.
Sööda säilitamiseks kasutatavate kotide tootjad peavad kehtestama rangeid siseneva materjali spetsifikatsioone, sealhulgas polümeeriklassi, sulamisvooluindeksi ja koostise kontrolli. Linnusööda kotide tootmisel ei tohi esmatoodetud ja taaskasutatud polüpropüleeni segada ilma proportsionaalse kontrollita, sest see teeb sulgemisomaduste erinevust partii-partii vahel. Ühtlane materjali allikas ja testimisprotokollid tagavad, et sulgemisseadmete parameetrid jäävad stabiilseteks ja tõhusaks.
Ümbritsev niiskus, temperatuur ja tootmiskiirus mõjutavad hermeetilisuse kvaliteeti viisil, mida operaatoreid sageli ei tähele. Kui tootmisrajatistel puudub kliimakontroll, siis hooajalised niiskusmuutused mõjutavad polüpropüleenikihi niiskussisu ja soojusomadusi. Külm ümbritsev keskkond aeglustab soojust ülekannet materjali sisse, mistõttu on vaja pikemaid paigaldusajasid või kõrgemaid temperatuure, et saavutada sobiv hermeetiline liitumine. Vastupidi, liialine niiskus võib polüpropüleenikihti niiskust sisaldada, muutes selle hermeetilisi omadusi ja tekitades nõrga sideme isegi õigete temperatuuride korral.
Tootmisliini kiirus teeb lisarõhku õhukindlate süsteemidele, sest kiirem läbitungimine vähendab aega soojusülekandele ja jahutamisele. Paljud loomatoitude pakendamistoimingud suruvad konveierid maksimaalse kiirusega tööle ilma temperatuuri ega rõhu parameetreid kohandamata. Linnutoitude koti tootjad peavad veeretama, et õhukindlus tingimused oleksid tagatud kogu tootmisliini kiiruse vahemikus, ning kohandama parameetreid, kui muutuvad hooajaliselt või tootmisel tekkinud tingimused.
Kaasaegne söödapõhiste kotide tootmine kasutab üha rohkem automaatselt töötavaid visioonisüsteeme, soojuskaameraid ja rõhu languse testereid, et tuvastada õmblusvigasid reaalajas. Need süsteemid kontrollivad iga koti visuaalseid vigu, näiteks süttimist, ebapiisavalt kinnitatud õmblusi või võõrkehi enne, kui pakendid jõuavad tootmisliinast välja. Rõhu languse testid mõõdavad õhu väljumise kiirust hermeetiliselt suletud kotist, andes kvantitatiivset andmeid õmbluse tiheduse kohta. See lähenemine välistab vigased pp söödapõhised kotid enne nende sattumist jaotuskanalisse, kaitstes seeläbi brändi mainet ja klientide suhteid.
Sööda salvestamise koti toimingud, mis rakendavad statistilist protsessikontrolli, jälgivad õmblussoojus, rõhku ja paigaldusaja kõrval ka defektide esinemissagedust, et tuvastada kalendritrendid enne kui kvaliteet langeb spetsifikatsioonist alla. Andmetele tuginev jälgimine võimaldab tootjatel varakult tuvastada seadme parameetrite kõrvalekaldumist ja korrektselt parameetreid eelaktiivselt kohandada. Tulemusliku hoolduse rakendamine põhineb tööjõudluse analüüsil, mis vähendab plaanimatut seiskumist ja tagab tõrgeteta linnusööda koti kvaliteedi kogu tootmisprotsessi vältel.
Tootjad peaksid koostööd tegema polümeeride tarnijatega, et kehtestada ühtsed materjalispetsifikatsioonid, mis vastavad nende õmblusseadmete võimalustele. Kõrgklassilise elusloomade söödapakkimise jaoks kasutatakse esmane või range kontrolliga taaspruugitud polüpropüleeni segu, mille sulamisvoolu vahemik on kitsas ja soojusomadused ühtlaselt stabiilsed. Õmblusparameetrid tuleb valideerida kogu lubatava materjali muutumisvahemiku ulatuses, et isegi äärmuslikud partiid moodustaksid aktsepteeritavaid õmblusi.
Sööda säilitusmässasid tootvad ettevõtted saavad kasu õmblusseadmete tarnijatega koostööst, et määrata oma konkreetse materjali ja koti geomeetria jaoks optimaalsed temperatuuri-, rõhu- ja rõhutusaegade kombinatsioonid. Katsetamine erinevate materjalipartii ja tootmisikiiruste vahemike näidistega aitab kindlaks teha tugevad parameetrite aknad, mis võimaldavad tavapärast protsessi muutuvust. Selle teadmise rakendamine tootmiskontrolli protseduurides tagab, et linnusööda koti õmblused jäävad usaldusväärseteks ka siis, kui tingimused muutuvad tavapärase tööpiirkonna piires.
Nähtavad tunnused hõlmavad mittetäielikke hermeetilisi jooni nähtavate lükkidega, tumedat värvimuutust või süttimist hermeetilise serva mööda, lööseid või eraldumisi hermeetilistes piirkondades ning pragusid, mis lähtuvad hermeetilisest ühendusest. Paljud loomasööda kotid, millel on varase etapi hermeetilised defektid, näevad visuaalselt sobivad välja, kuid purunevad avamisel või käitlemisel. Sööda säilitamise koti kvaliteedikontrollijad peavad iga hermeetilise ühenduse uurima hea valguse all ja kontrollima hermeetilise ühenduse tugevust käsitsi, püüdes sulgumist lahti tõmmata.
Rakenda igapäevast temperatuuri kontrolli kalibreeritud infrapunatermomeetrite või kontaktsete andurite abil aktiivsetel soojenduskomponentidel. Loo ennetava hoolduse grafikud, mis hõlmavad nädalasüsteemi rõhukontrolli ja kuu tagant komponentide vahetust kulunud tiivikute ja pindade jaoks. Jälgi tihendite kvaliteedi näitajaid pidevalt automaatsete visioonisüsteemide või perioodilise peelmisutesti abil, et tuvastada kõrvalekaldumine enne kui defektide arv suureneb. Õpi töötajad ära tihendite mittespetsifikatsiooniline välimus ja peata tootmine, kui parameetrid kõrvale kalduvad valideeritud vahemikust.
Jah, erinevad polüpropüleenide formulatsioonid ja taaskasutatud sisu protsendid teevad liitumisomadusi ja optimaalseid sulgemistemperatuure erinevaks. Esmapärasest lähtematerjalist (virgin resin) saadud materjal pakub tavaliselt stabiilsemat soojuskäitumist kui taaskasutatud segu, kuid kuluküsimused põhjustavad sageli tootjate poole pöördumist taaskasutamise suunas. Loomatoitade pakendite tootjad peaksid veerema, et nende sulgemisseadmete seaded töötavad kõigi kasutatavate materjalipartii tüüpide puhul ning säilitama rangeid sisenevate materjalide spetsifikatsioone, et vähendada linnutoitade koti sulgemise tulemuste muutlikkust.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

