 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/09/02
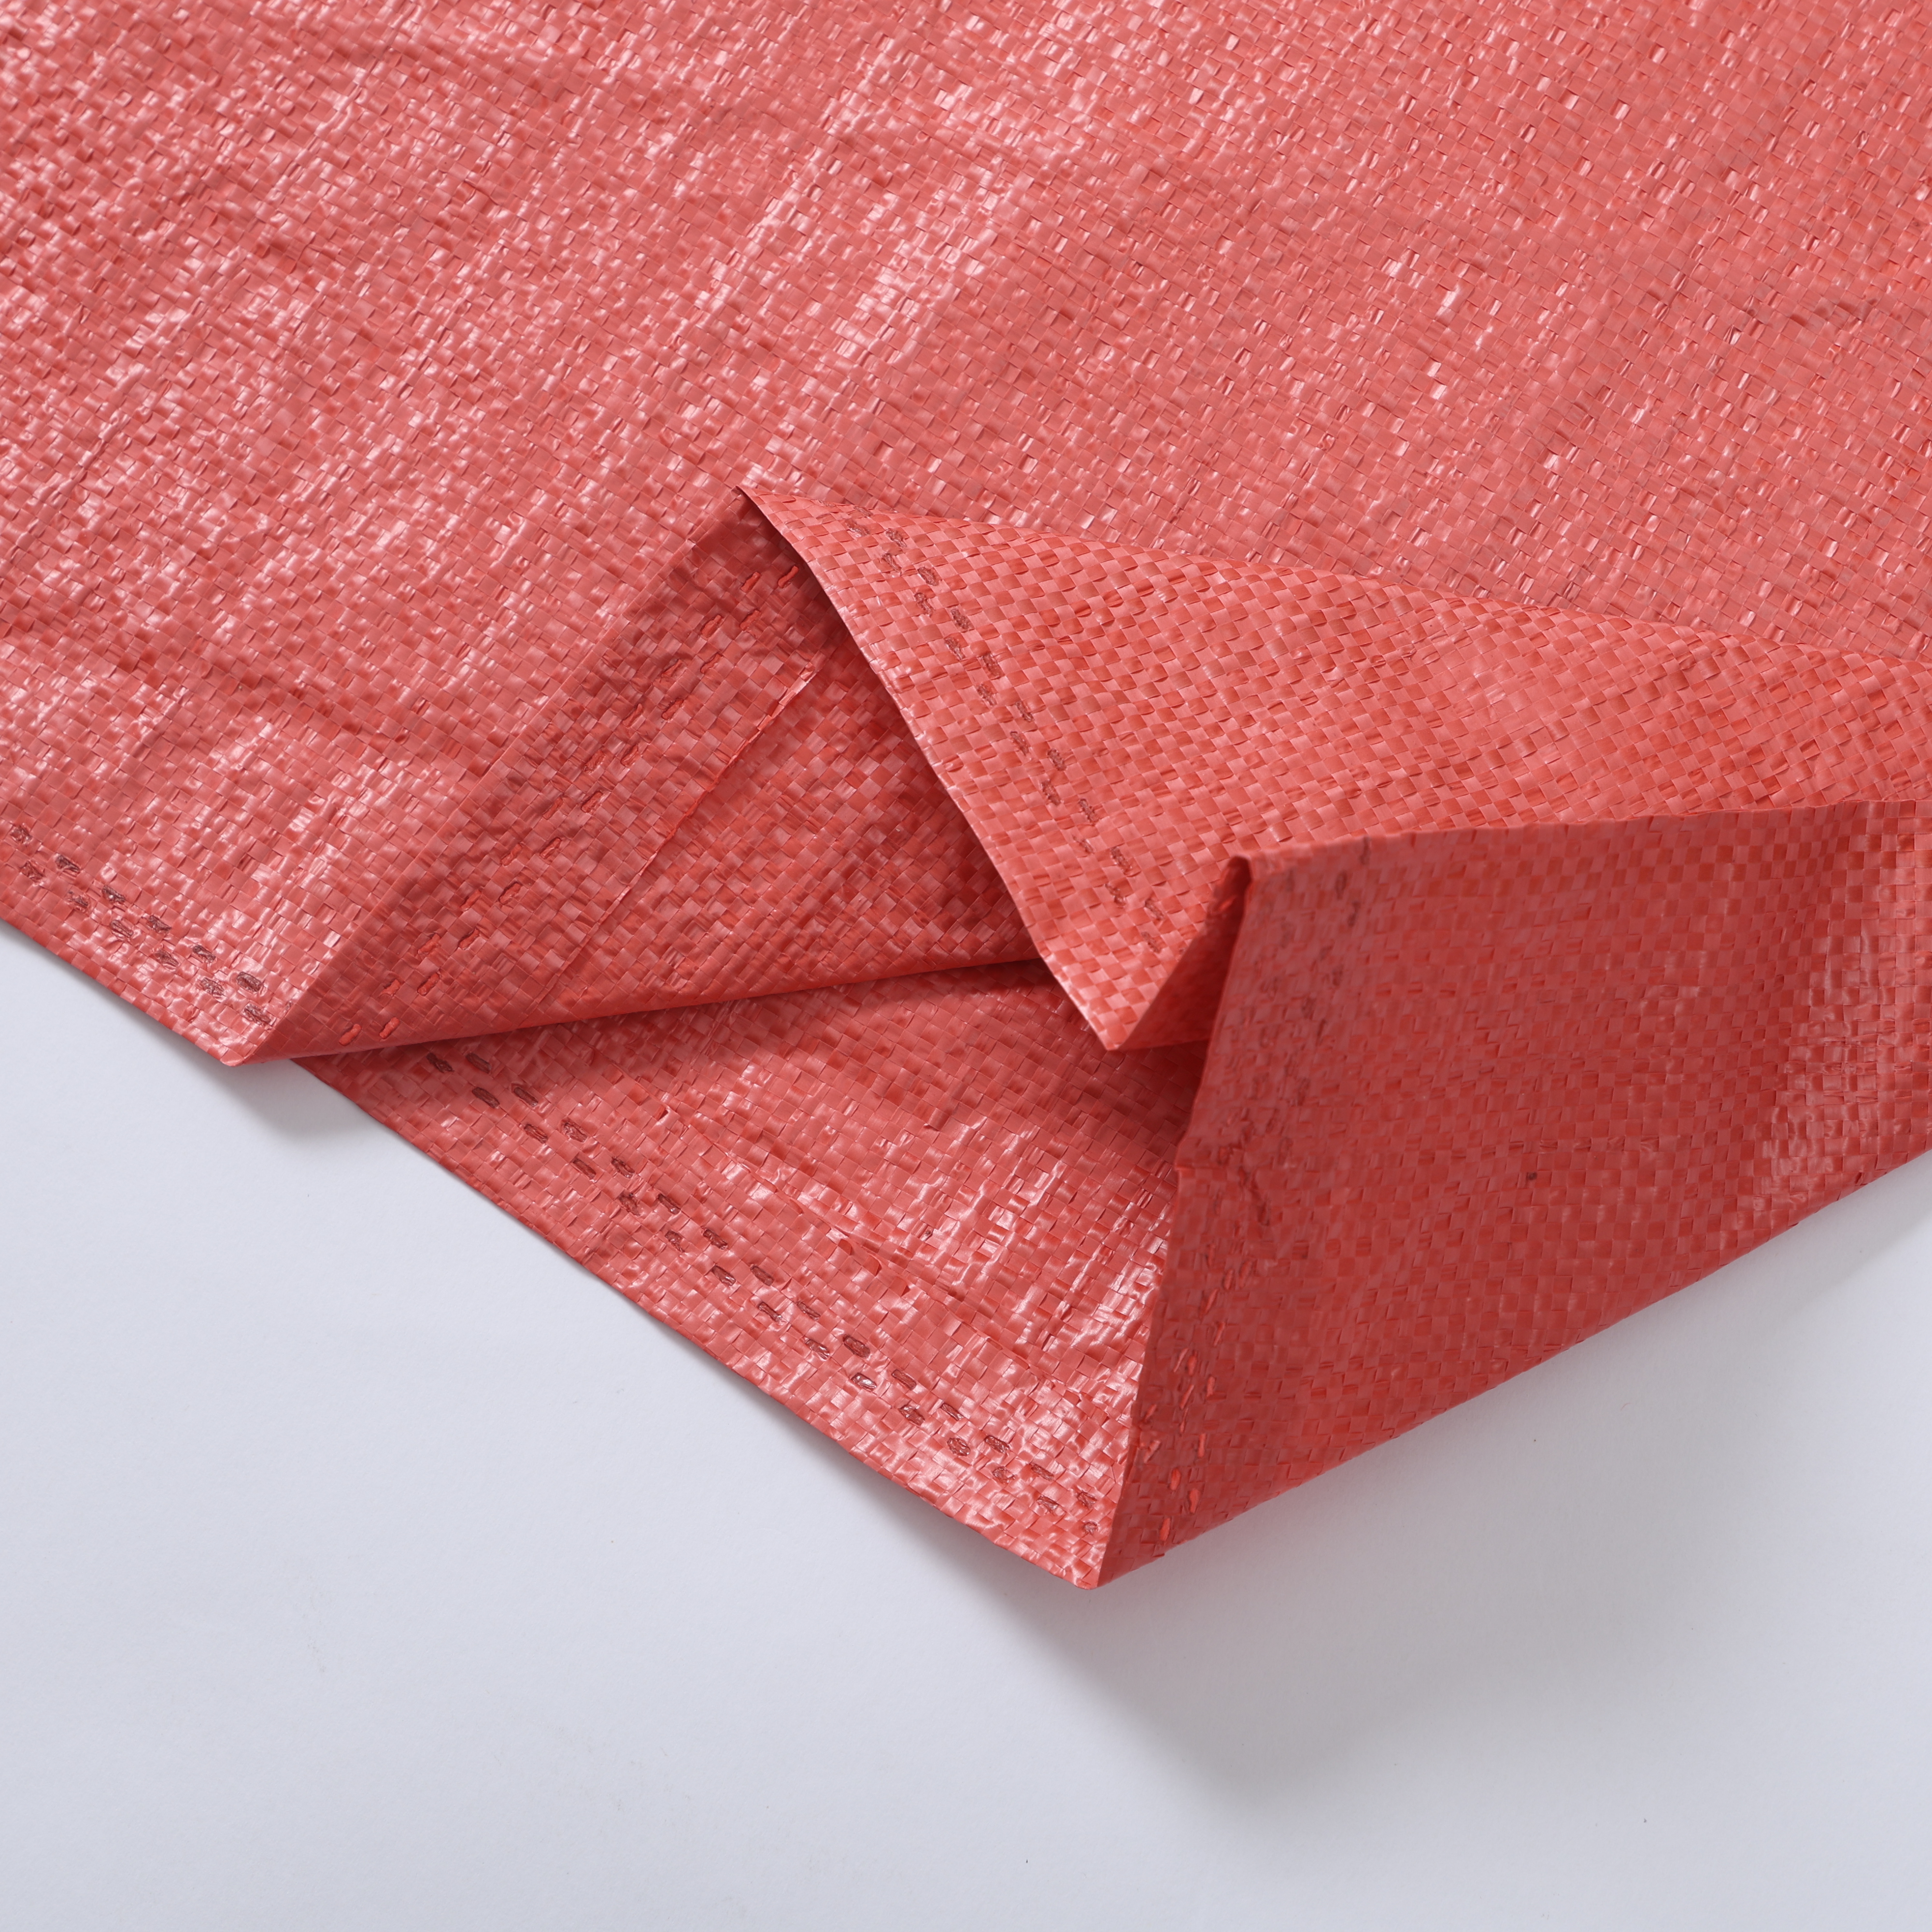
Ефикасното товарење на палети директно влијае врз продуктивноста во складовите, трошоците за транспорт и перформансите на снабдувачката верига. Димензиите на вашето пакување торба имаат клучна улога во тоа колку ефикасно производите се сместуваат на палетите, колку сигурно се стапуваат и колку вертикално простор зафаќаат. Оптимизирањето на димензиите на пакувањето торба не е само логистичко прашање — тоа е стратегска одлука која влијае врз профитабилноста низ операциите за складирање, ракување и дистрибуција.

Разбирање како да се изберат и конфигурираат упаковна торба определувањето на димензиите бара знаење за стандардите за палети, распределбата на тежината на производот, ограничувањата за товарење при стапирање и ограничувањата на опремата во складовите. Кога pp-вреќата за пакување или индустриската вреќа за пакување е неправилно димензионирана, палетите стануваат нестабилни, корисноста на просторот опаѓа, а трошоците за ракување растат. Наспроти тоа, правилно димензионираните вреќи за групно пакување создаваат стабилни единични товари, максимизираат капацитетот на палетите и упростуваат работните процеси во складовите. Овој водич ги истражува практичните методи и принципите за оптимизација на димензиите на вреќите за пакување за постигнување премиум ефикасност при товарење на палети.
Стандардните палети во Северна Америка имаат димензии 48 инчи со 40 инчи, додека европските палети имаат димензии 1200 милиметри со 800 милиметри. Плетената пакувачка вреќа или индустриска пакувачка вреќа мора да биде димензионирана така што ќе се совпаѓа со овие површини, осигурувајќи дека вреќите не виснат над рабовите и не го нарушуваат стабилноста на товарот. Кога pp пакувачката вреќа е премногу голема во однос на ширината или должината на палетот, вреќите се поместуваат за време на транспортот, што зголемува ризикот од оштетување и намалува максималната висина на стапкување. Кога вреќите се премногу мали, просторот помеѓу единиците создава празнини кои го губат површинскиот простор на палетот и намалуваат вкупната густина на товарот.
Ефикасноста на палетата се мери не само според бројот на торби што влегуваат во основниот слој, туку и според бројот на слоеви што можат безбедно да се стават еден врз друг. Индустријалната пакувачка торба мора да има рамнотежа помеѓу тежината по единица и димензионалниот простор за да овозможи стабилно вертикално стапување без притискање на торбите подолу. За апликации со групно пакување, ова обично значи да се пресмета максималната висина на палетата (обично 60 инчи) минус висината на палетата (обично 5,5 инчи), а потоа да се подели со висината на еден слој. Плетената пакувачка торба што е премногу дебела или здебелена намалува бројот на слоеви по палета; обратно, PP пакувачката торба што е премногу мала може да бара прекумерно виткање или врзување, што ја зголемува цената и комплексноста.
За стандардна палета од 48x40 инчи, најчестите конфигурации подразбираат поставување на чували во 2x2 или 3x3 распоред по слој. Ширина од 24 инчи и должина од 20 инчи се соодветни за 2x2 распоредот, додека ширина од 16 инчи и должина од 13 инчи се соодветни за 3x3 стапирање. При специфицирање на индустриски чували за опакување, ширината и должината мора да го сместат волуменот на производот, при што мора да се одржи прецизно совпаѓање со површината на палетата. Чувал за масовно опакување кој е поголем за само 2 инчи по секоја димензија може да отстрани целиот ред на чували, значително намалувајќи ја капацитетот. Наспроти тоа, pp чувал за опакување кој остава премногу празнини помеѓу единиците може да предизвика поместување и потенцијално просипување во текот на транспортот и ракувањето.
Висина на гусетот — проширливата странична површина на ткаената пакетна торба — ја определува колку полна може да биде торбата и површината што зафаќа кога е исполнета. Површинскиот гусет (3 до 4 инча) создава компактна, кутиеста форма идеална за стабилно стапирање; подлабокиот гусет (6 до 8 инча) овозможува поголем волумен на исполнување, но зголемува зафатнината. При дизајнирање на пакетна торба за товарење на палети, висината на исполнетата торба не смее да надминува растојанието достапно за секој слој, со оглед на покривката за палета, врвежните ленти и сажимачкиот фолио. Индустријалната пакетна торба со премногу длабок гусет може да бара само 3 или 4 слоја по палета наместо 5 или 6, значително намалувајќи ја продуктивноста. Тестирањето на исполнетите торби во целната конфигурација на палетата осигурува дека вистинските димензии одговараат на спецификациите на дизајнот.
Санката за групно пакување мора да ја поддржува тежината на производот без да се скршат, пробијат или деформираат под притисок од горните слоеви. ПП санката за пакување за тешки производи како жито, песок или минерали бара по-тежка ткаенина во денјер (обично 120 GSM или повисоко) и засилени шавови. Димензионалниот отпечаток на индустријалната санка за пакување не смее да е толку голем што долната лента ќе доживее прекумерна концентрација на напон. Помалите површини на отпечатокот зголемуваат притисок по единица површина; ткаена санка за пакување која е премногу тесна може да се распадне под тежината на горните слоеви, што води до скапо губење на производот и контаминација на палетите.
Секоја пакетна торба има максимално безбедно натоварување при стапирање, одредено според дебелината на материјалот, квалитетот на шевовите и стабилноста на исполнувањето. Индустриска пакетна торба која е оценета за стапирање до 5 нивоа не треба да се надврзува за да побара 6 или 7 нивоа само за да се зголеми капацитетот на палетата. Прекорачувањето на ограничувањата за товар предизвикува ризик од пропаднување на торбата, расипување на производот и одговорност за оштетени стоки во транзит. При пресметување на конфигурациите на нивоата, применете безбедносен маргин од 10 до 15 проценти под максималниот оценет капацитет за да се компензираат шоковите при ракување, вибрациите и температурните варијации. Добро дизајнирана торба за групно пакување и соодветна конфигурација на товарот ставаат акцент врз доверливоста, а не врз маргиналните добивки во капацитет.
Преде што се спроведе целосна имплементација, извршете пробни товари на палети со користење на вашите специфицирани димензии на пакувањето во pp торби. Измерете ги вистинските димензии на торбите кога се исполнети со вашиот специфичен производ, бидејќи густината на исполнување и седнувањето на производот можат да влијаат врз површината и висината. Плетената пакувачка торба може малку да се сплесне или помести по првите 24 часа; проверете ја стабилноста откако палетите ќе се утврдат. Извршете тестови за стапање до планираната висина и набљудувајте го однесувањето под дејство на опремата за ракување во вашиот склад — фарклити, палетни тегачи и системи за поставување на рафтови вршат напрезања кои можеби нема да бидат забележливи при статички мерки.
Кога ќе се определат оптималните димензии, документирајте ги спецификациите за индустријалната пакетна торба во вашите стандарди за набавка и операции. Вклучете ги вистинските мерења (не само номиналните), конфигурацијата на фолдот, тежината на материјалот и одобрениот начин на стаплирање на палетите. Добавувачот на индустријални пакетни торби треба да потврди дека производствените серии последователно ги исполнуваат овие димензии со мала толеранција. Кога една волуменска пакетна торба варира за повеќе од пола инч во ширина или должина, стабилноста на палетата и бројот на слоеви може да бидат компромитирани. Редовните ревизии на доаѓачките торби според вашата спецификација осигуруваат дека постепеното отстапување од димензиите не ќе го намали ефикасноста на палетите.
Започнете со димензиите на вашата палета (обично 48x40 инчи) и поделете ги со целената подредба (2x2 или 3x3 торби по слој). Одземете приближно 0,5 инчи по страна за простор за манипулација, потоа проверете дали резултирачката површина на pp-торбата за пакување одговара на волуменот на исполнување и носечкиот капацитет. Изведете пробно товарење за да потврдите дека димензиите на индустрискиот пакетен чувал овозможува стабилно стапување и соодветен број на слоеви. Плетената чувал за пакување треба да седне чврсто, без прекумерно надвиснување или големи празнини.
Висината на фолдот го определува профилот на исполнетата торба и директно влијае врз бројот на слоеви што можат да се сместат во ограничувањето на висината на палетата. Површинскиот фолд создава компактни, стабилни профили, идеални за максимален број на слоеви; подлабокиот фолд овозможува поголем волумен на исполнување, но намалува бројот на слоеви. Кај торбите за масовно пакување, изборот на соодветен фолд претставува компромис помеѓу волуменот на исполнување по торба и вкупниот број на торби по палета. Индустријалната торба за пакување со премногу дубок фолд може да биде потребно да се стави само во 3 слоја наместо во 5, што ја намалува продуктивноста на палетата, иако секоја торба содржи повеќе производ.
Не. Прекорачувањето на номиналната капацитет за стапање на пакетна торба од полипропилен или ткаена пакетна торба воведува сериозен ризик од прскнување на торбата, губење на производот и нарушување на ланецот за снабдување. Индустријалната пакетна торба е конструирана со специфична чврстина на материјалот и квалитет на шевовите за дефинирана гранична натовареност. Примената на безбедносен маргин од 10 до 15 проценти под максималниот оценет капацитет осигурува доверливост во текот на ракувањето, транспортот и при промени во околината. Неуспехот на торбата за масовно пакување во средина на ланецот за снабдување предизвикува далеку поголеми трошоци отколку маргиналниот добивок од капацитетот.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

